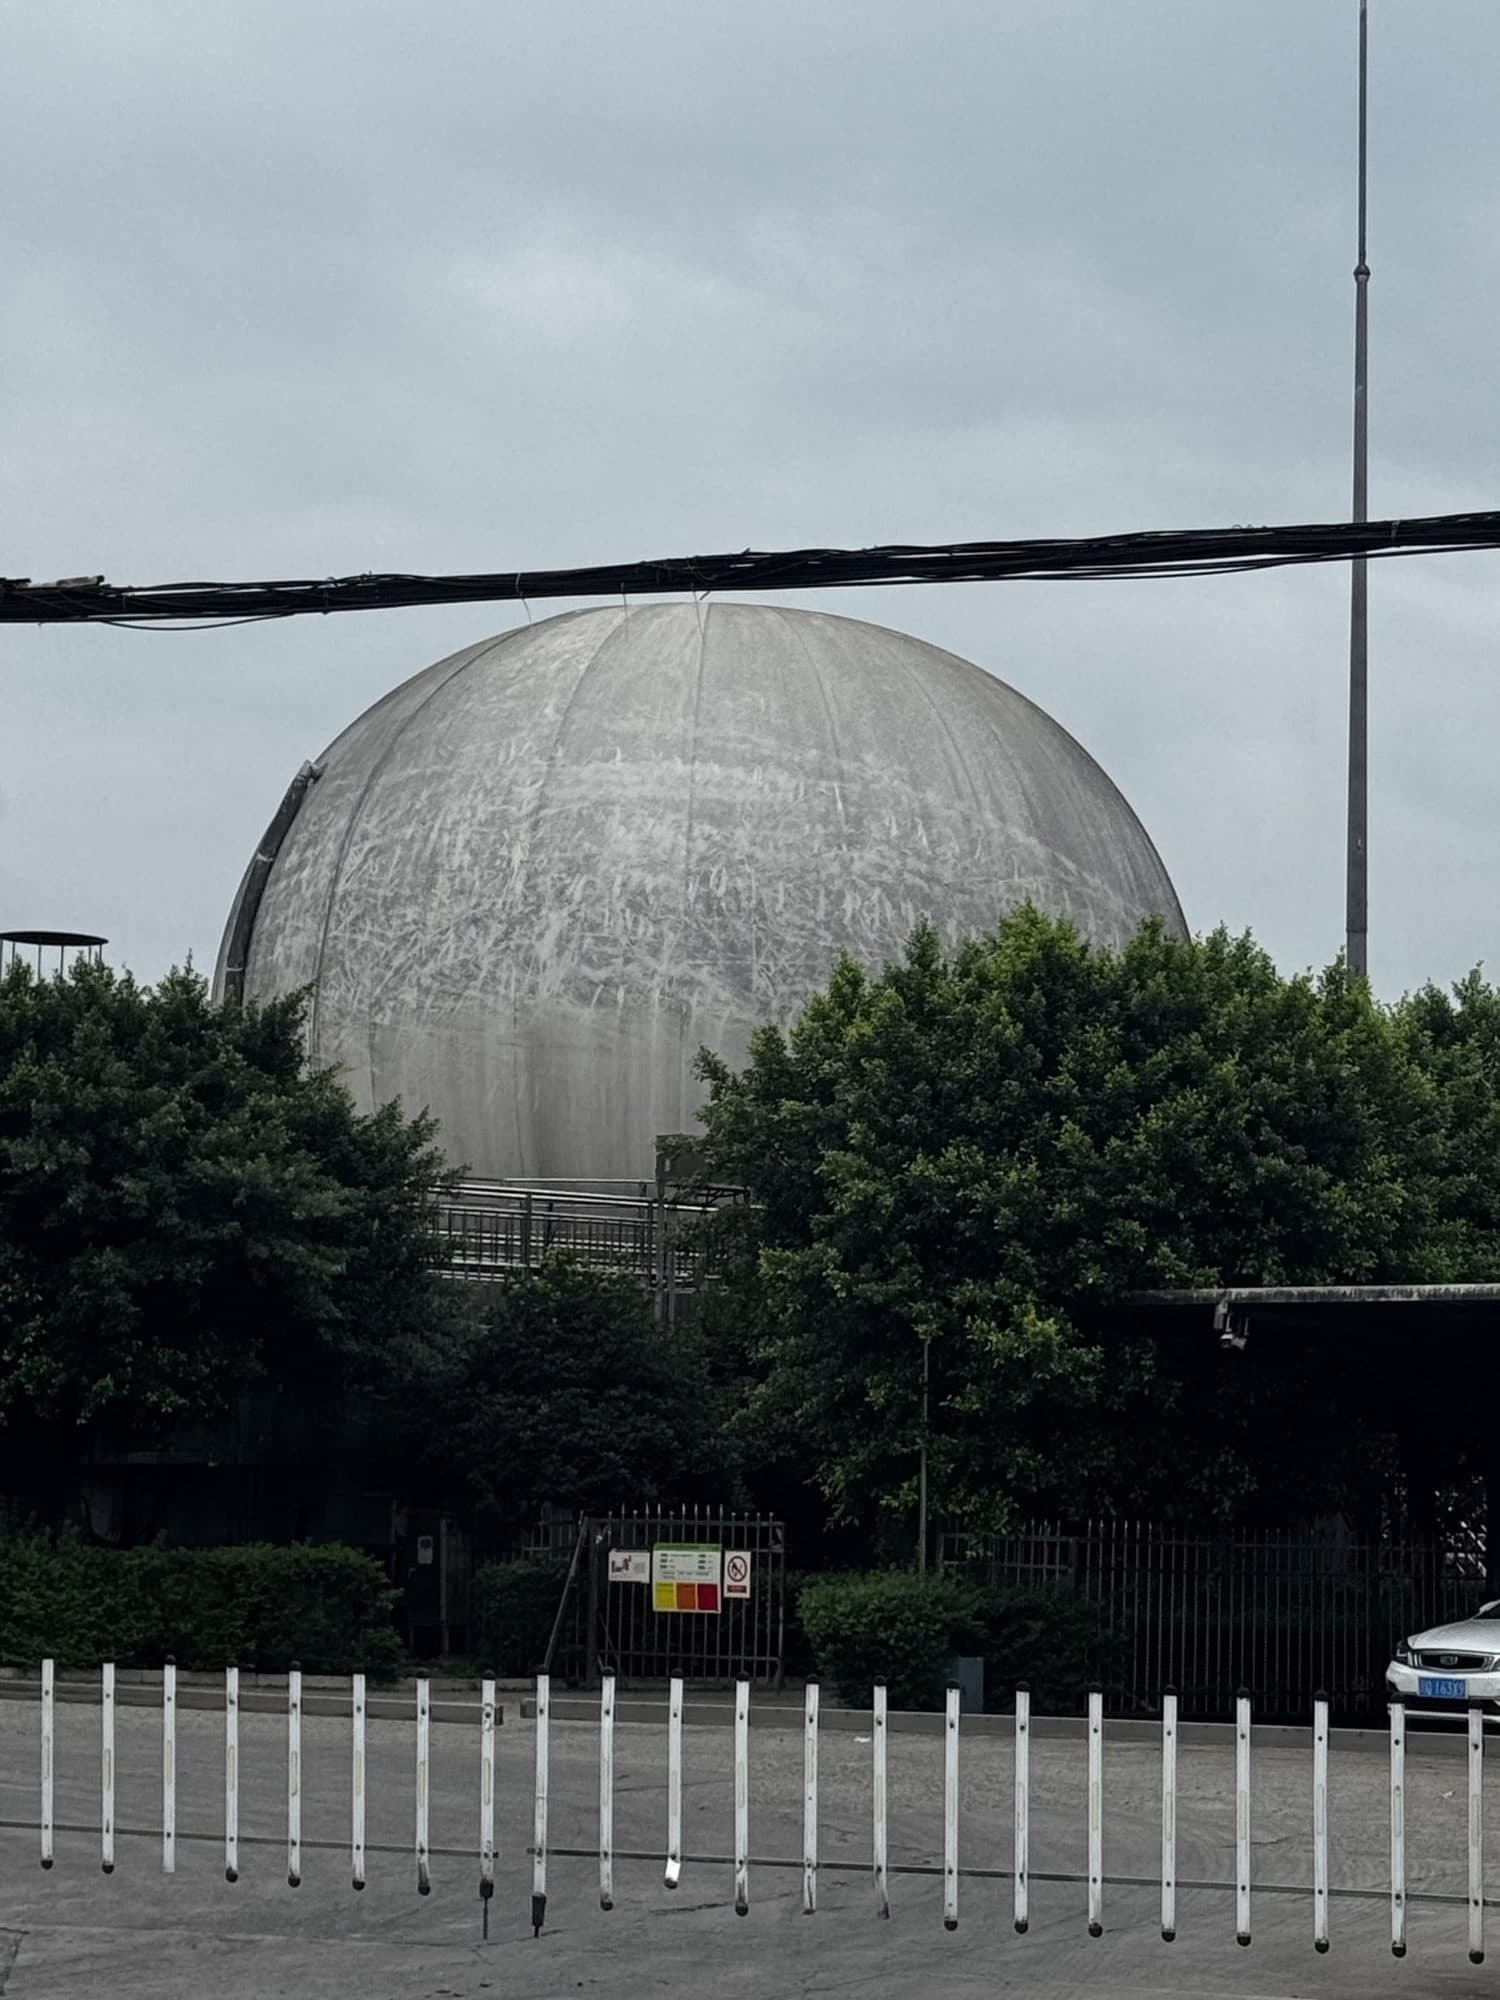
前編では、二重膜式ガスホルダーの損傷した内膜を撤去し、底膜、アンカー溝、押さえ部材、接続部を点検できる状態にしました。後編では、新しい内膜(インナーメンブレン)を据え付け、既設外膜(アウターメンブレン)を戻す工程を扱います。膜を交換するだけでなく、外周の密封と固定を確実にし、次の膜で覆われる前に各部を検査・記録することが重要です。
内膜交換の前編を読む施工工程と各段階の検査項目
- 01底部点検
- 02下側シール
- 03内膜配置
- 04上側シール
- 05外膜復旧
- 06計装配線
- 07段階的な送気
- 08漏えい検査
安全・適用範囲
本稿は施工工程と品質確認を解説するもので、個別設備の施工要領、作業許可、ガス測定、危険エネルギーの隔離、吊上げ計画に代わるものではありません。EPA AgSTARと米国OSHAの資料は、保全・安全管理の参考として掲載しています。これらを引用したことが日本での法令適合を示すわけではありません。作業は、権限と必要な資格を持つチームが、設置場所の法令と承認済みの手順に従って行ってください。
1. 底部の清掃・点検と下側シール材の施工
新しい膜を搬入する前に、底膜、基礎の端部、アンカー溝、フランジ面、スタッドボルトを点検します。この段階をホールドポイント(確認・承認が済むまで次工程に進まない検査段階)とします。固着した残渣や滞留水を除去し、膜を傷つけるバリや鋭利部を処理します。再使用する押さえ部材の平坦性と接触面を確認し、施工に進める状態になってから下側の帯状シール材を敷設します。
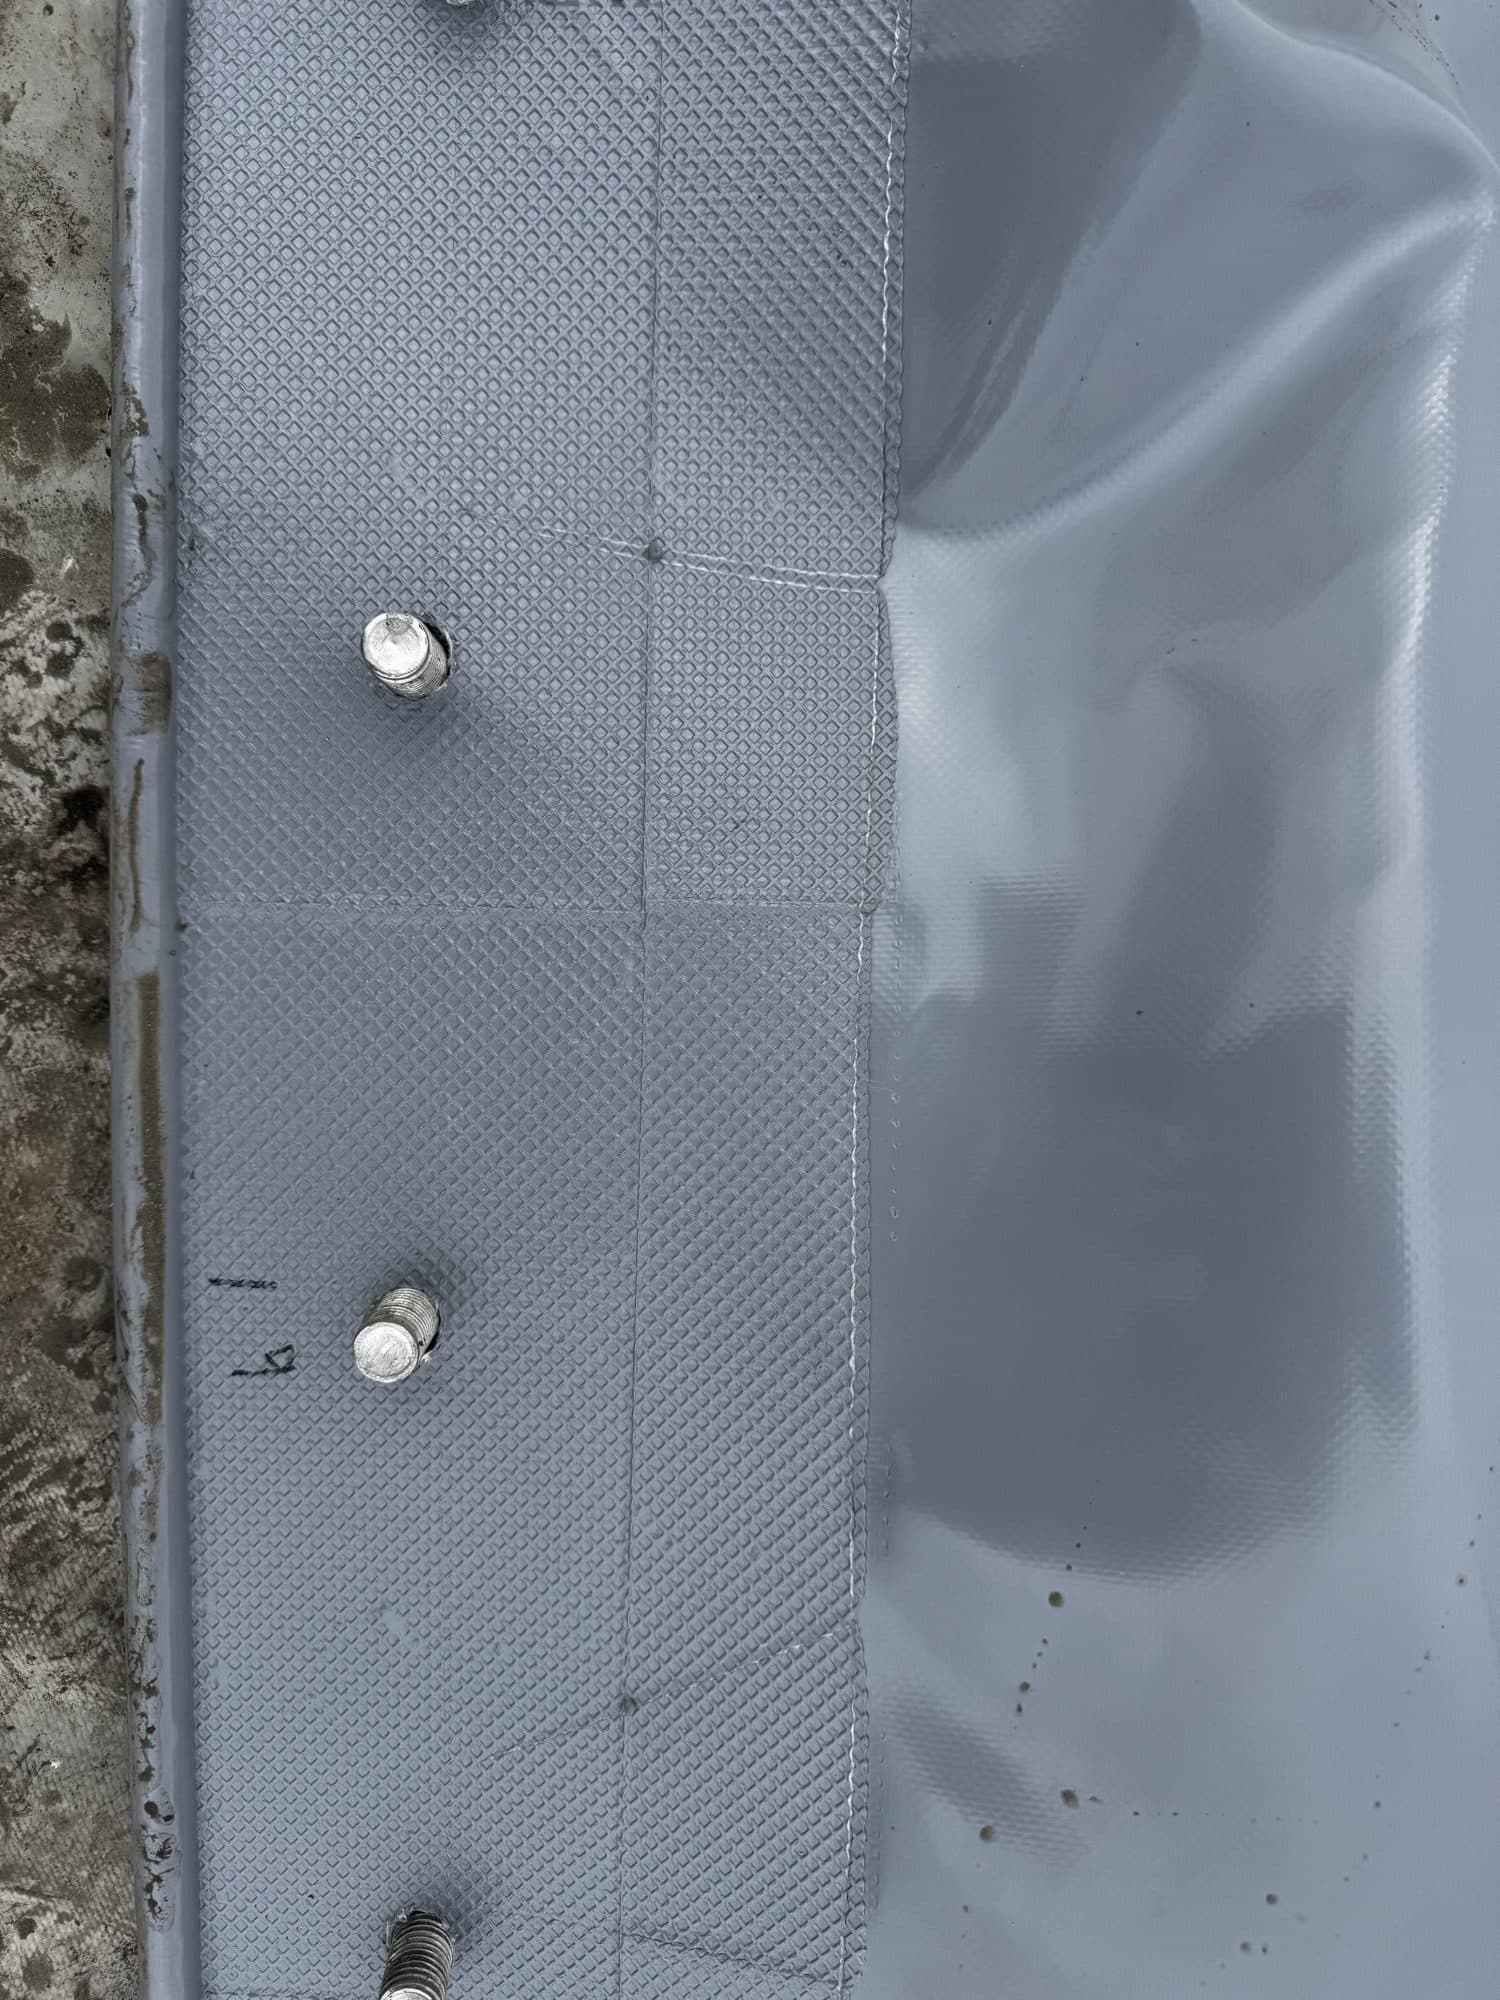
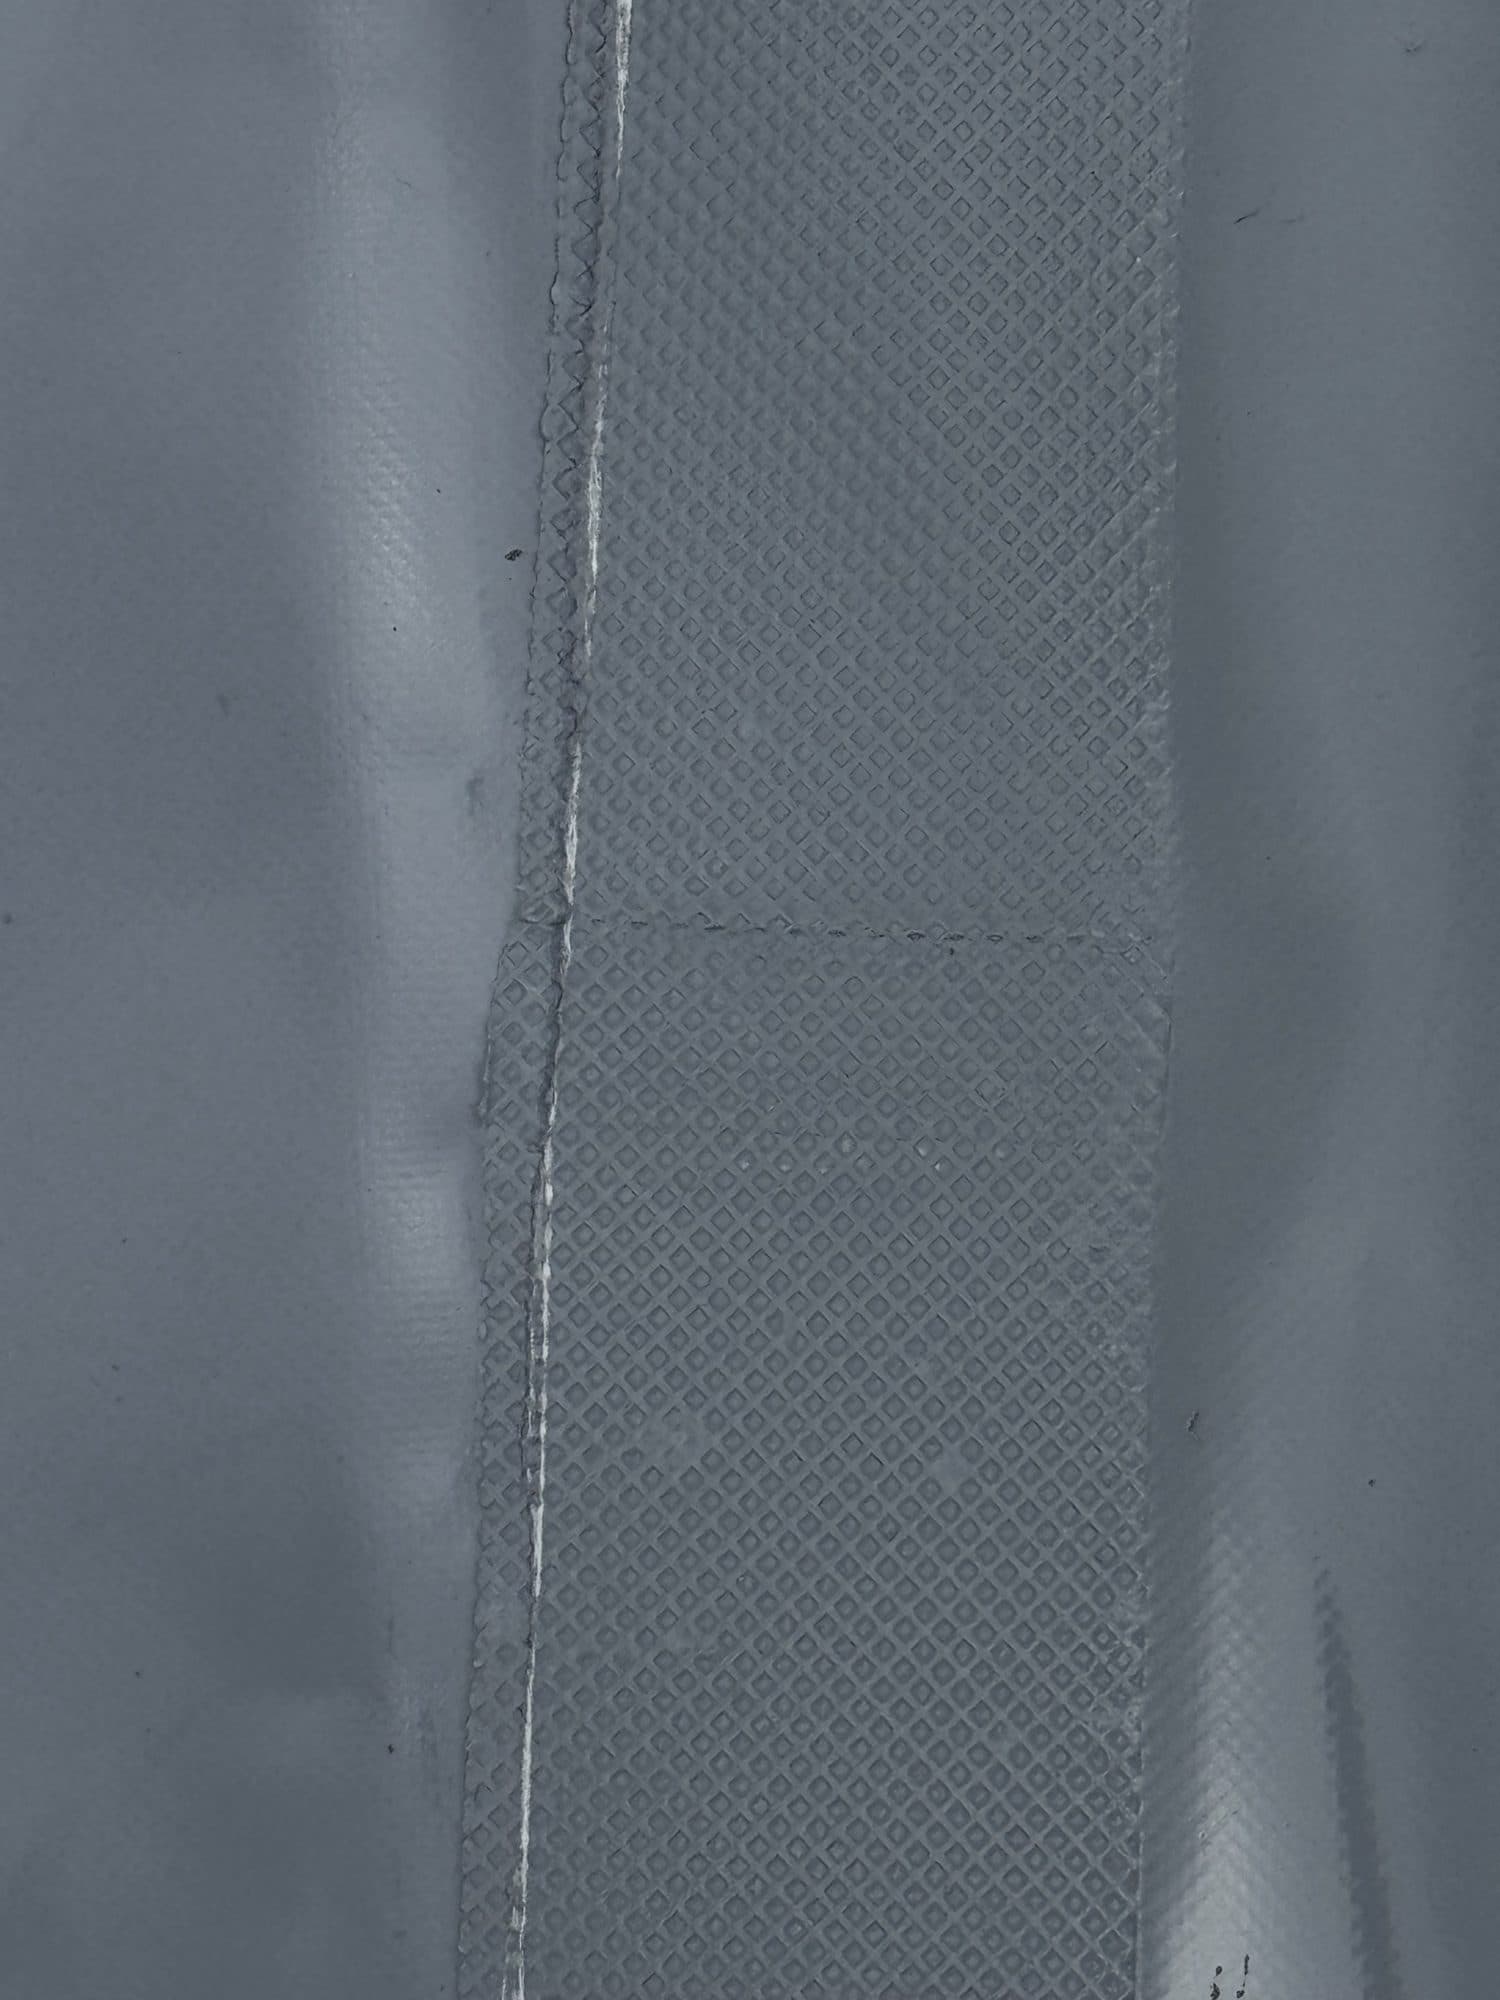
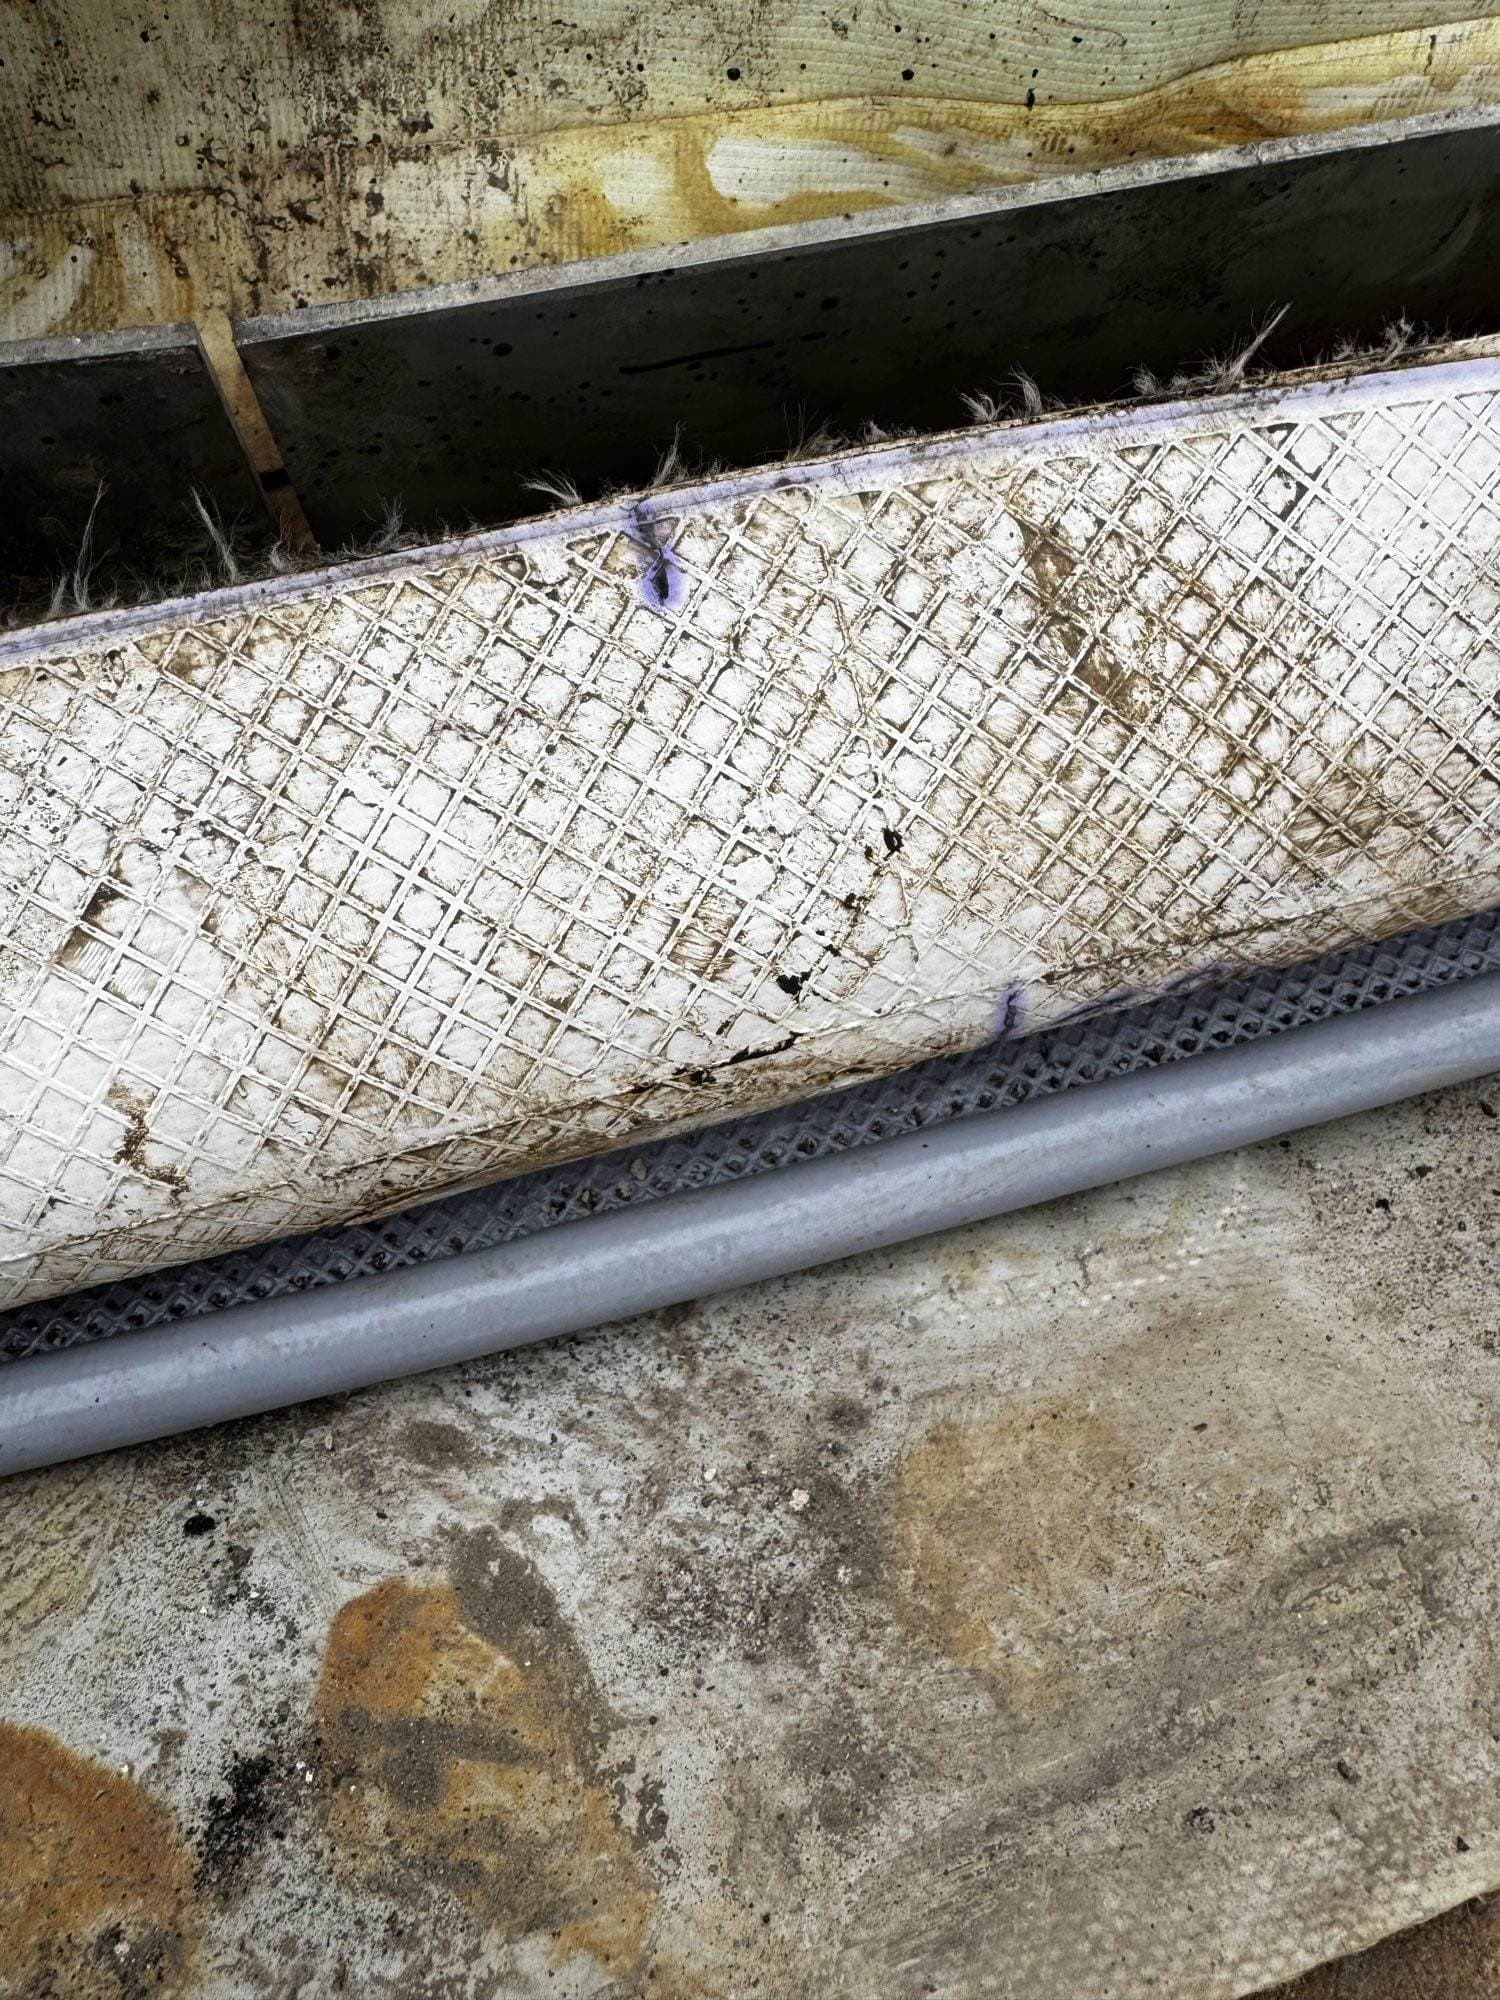
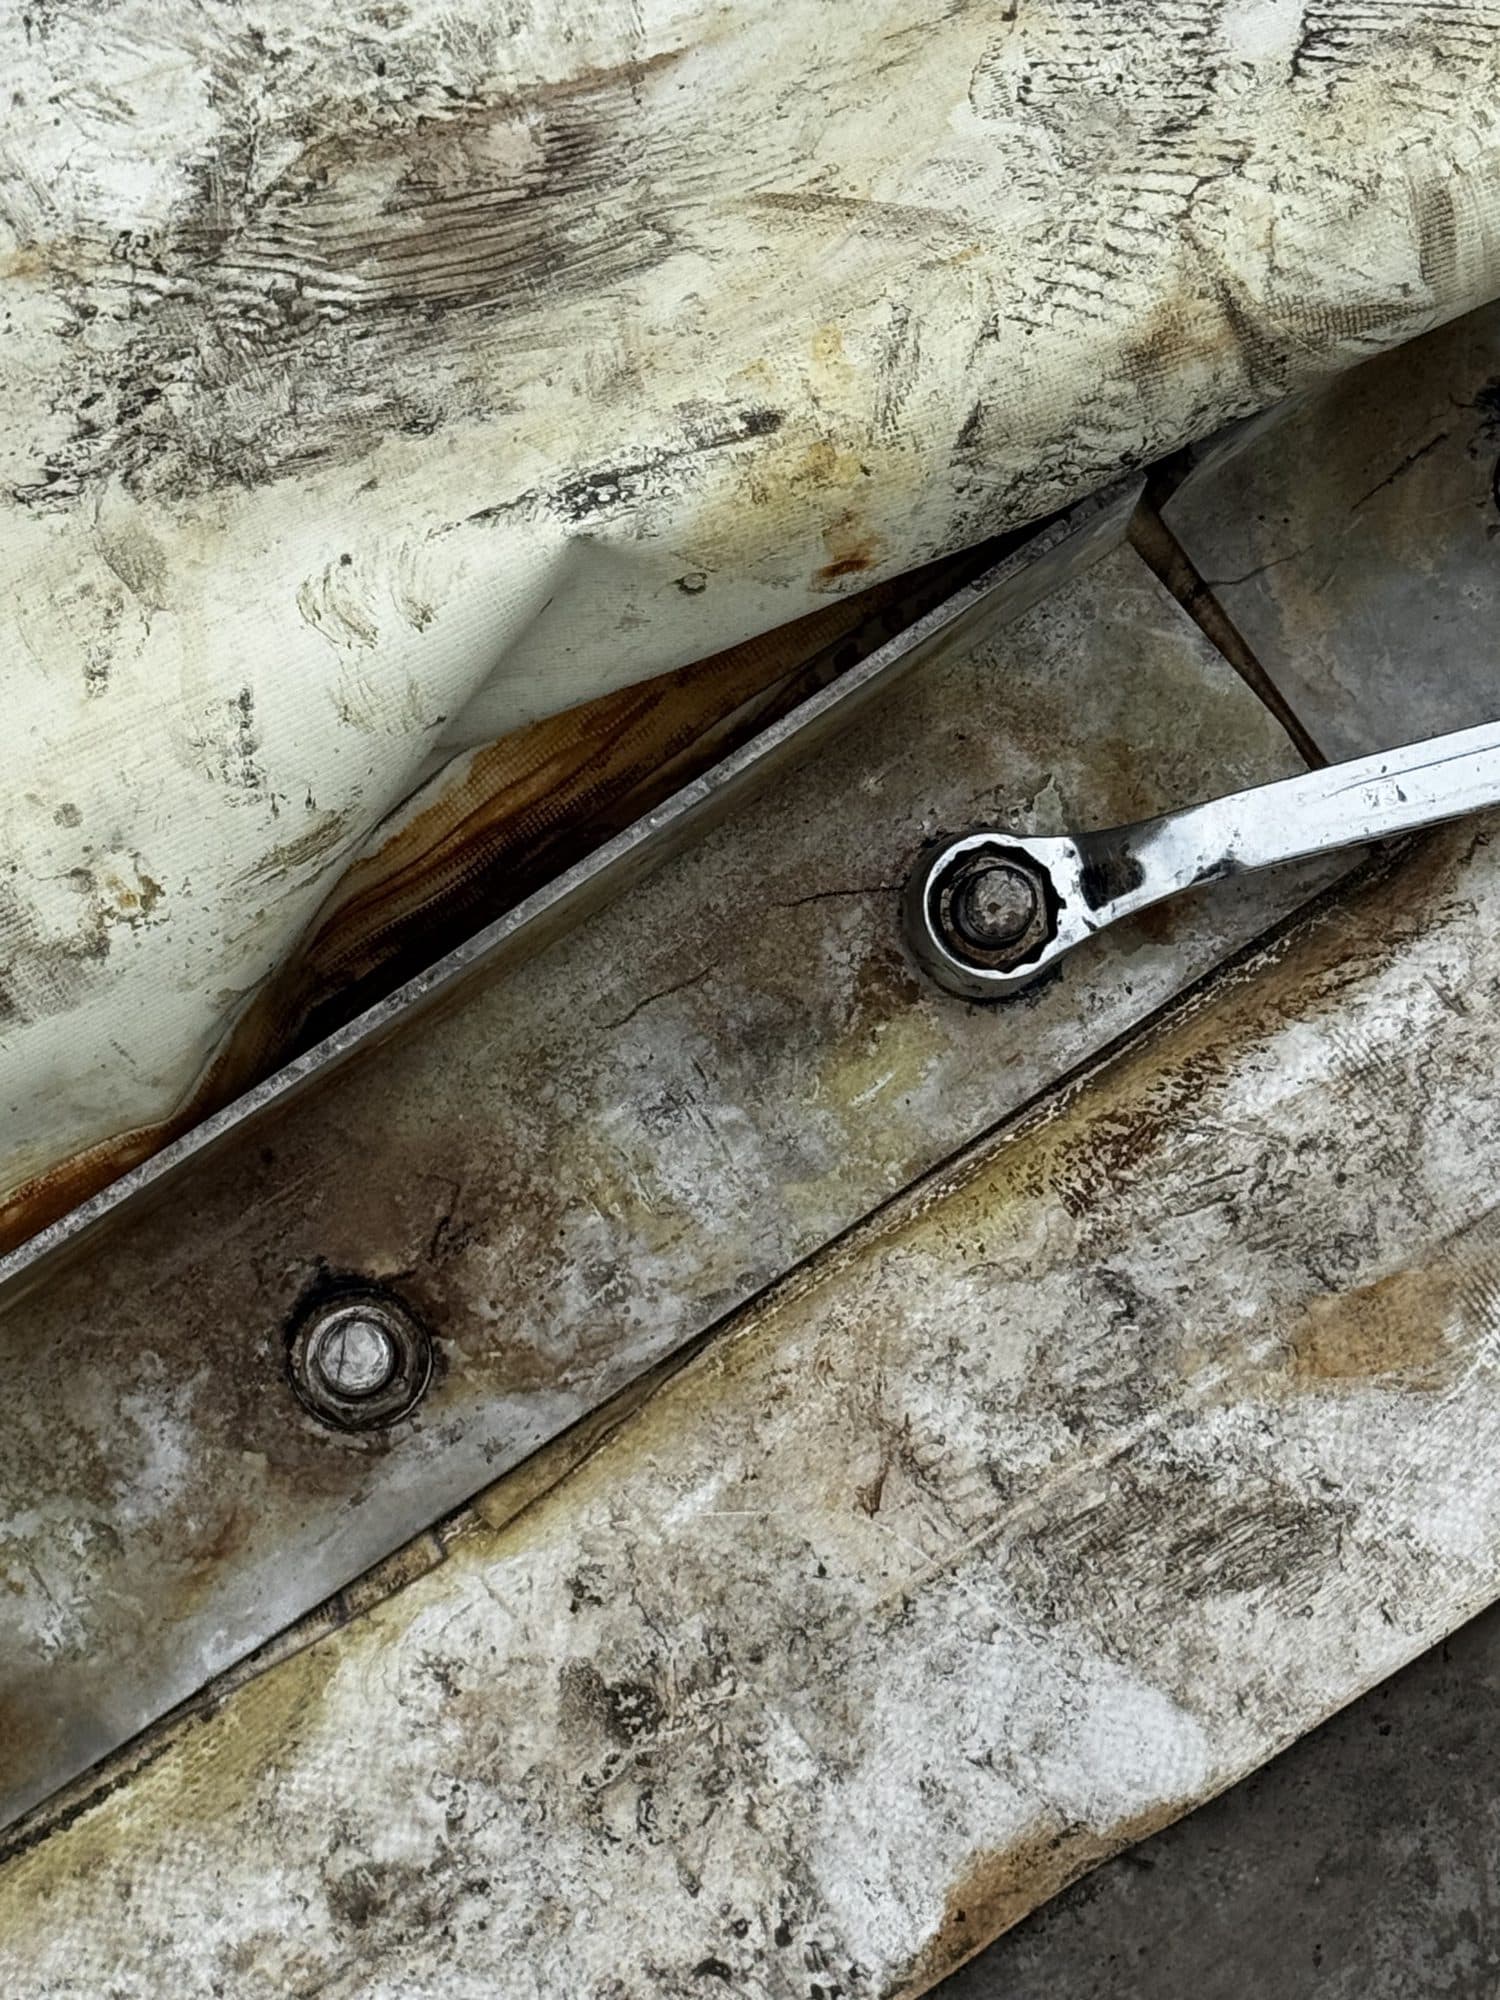
シール材は、押さえ部材で圧縮して気密性を確保するための部材です。角部、継ぎ目、ボルト穴の周囲で密封経路が途切れないように施工し、状態を記録します。材質、断面形状、継ぎ方、圧縮量は、承認図面と供給者の施工要領に従います。本事例の積層構成を、別の設計にそのまま適用してはいけません。
2. 新内膜の吊上げ・方向確認・展開
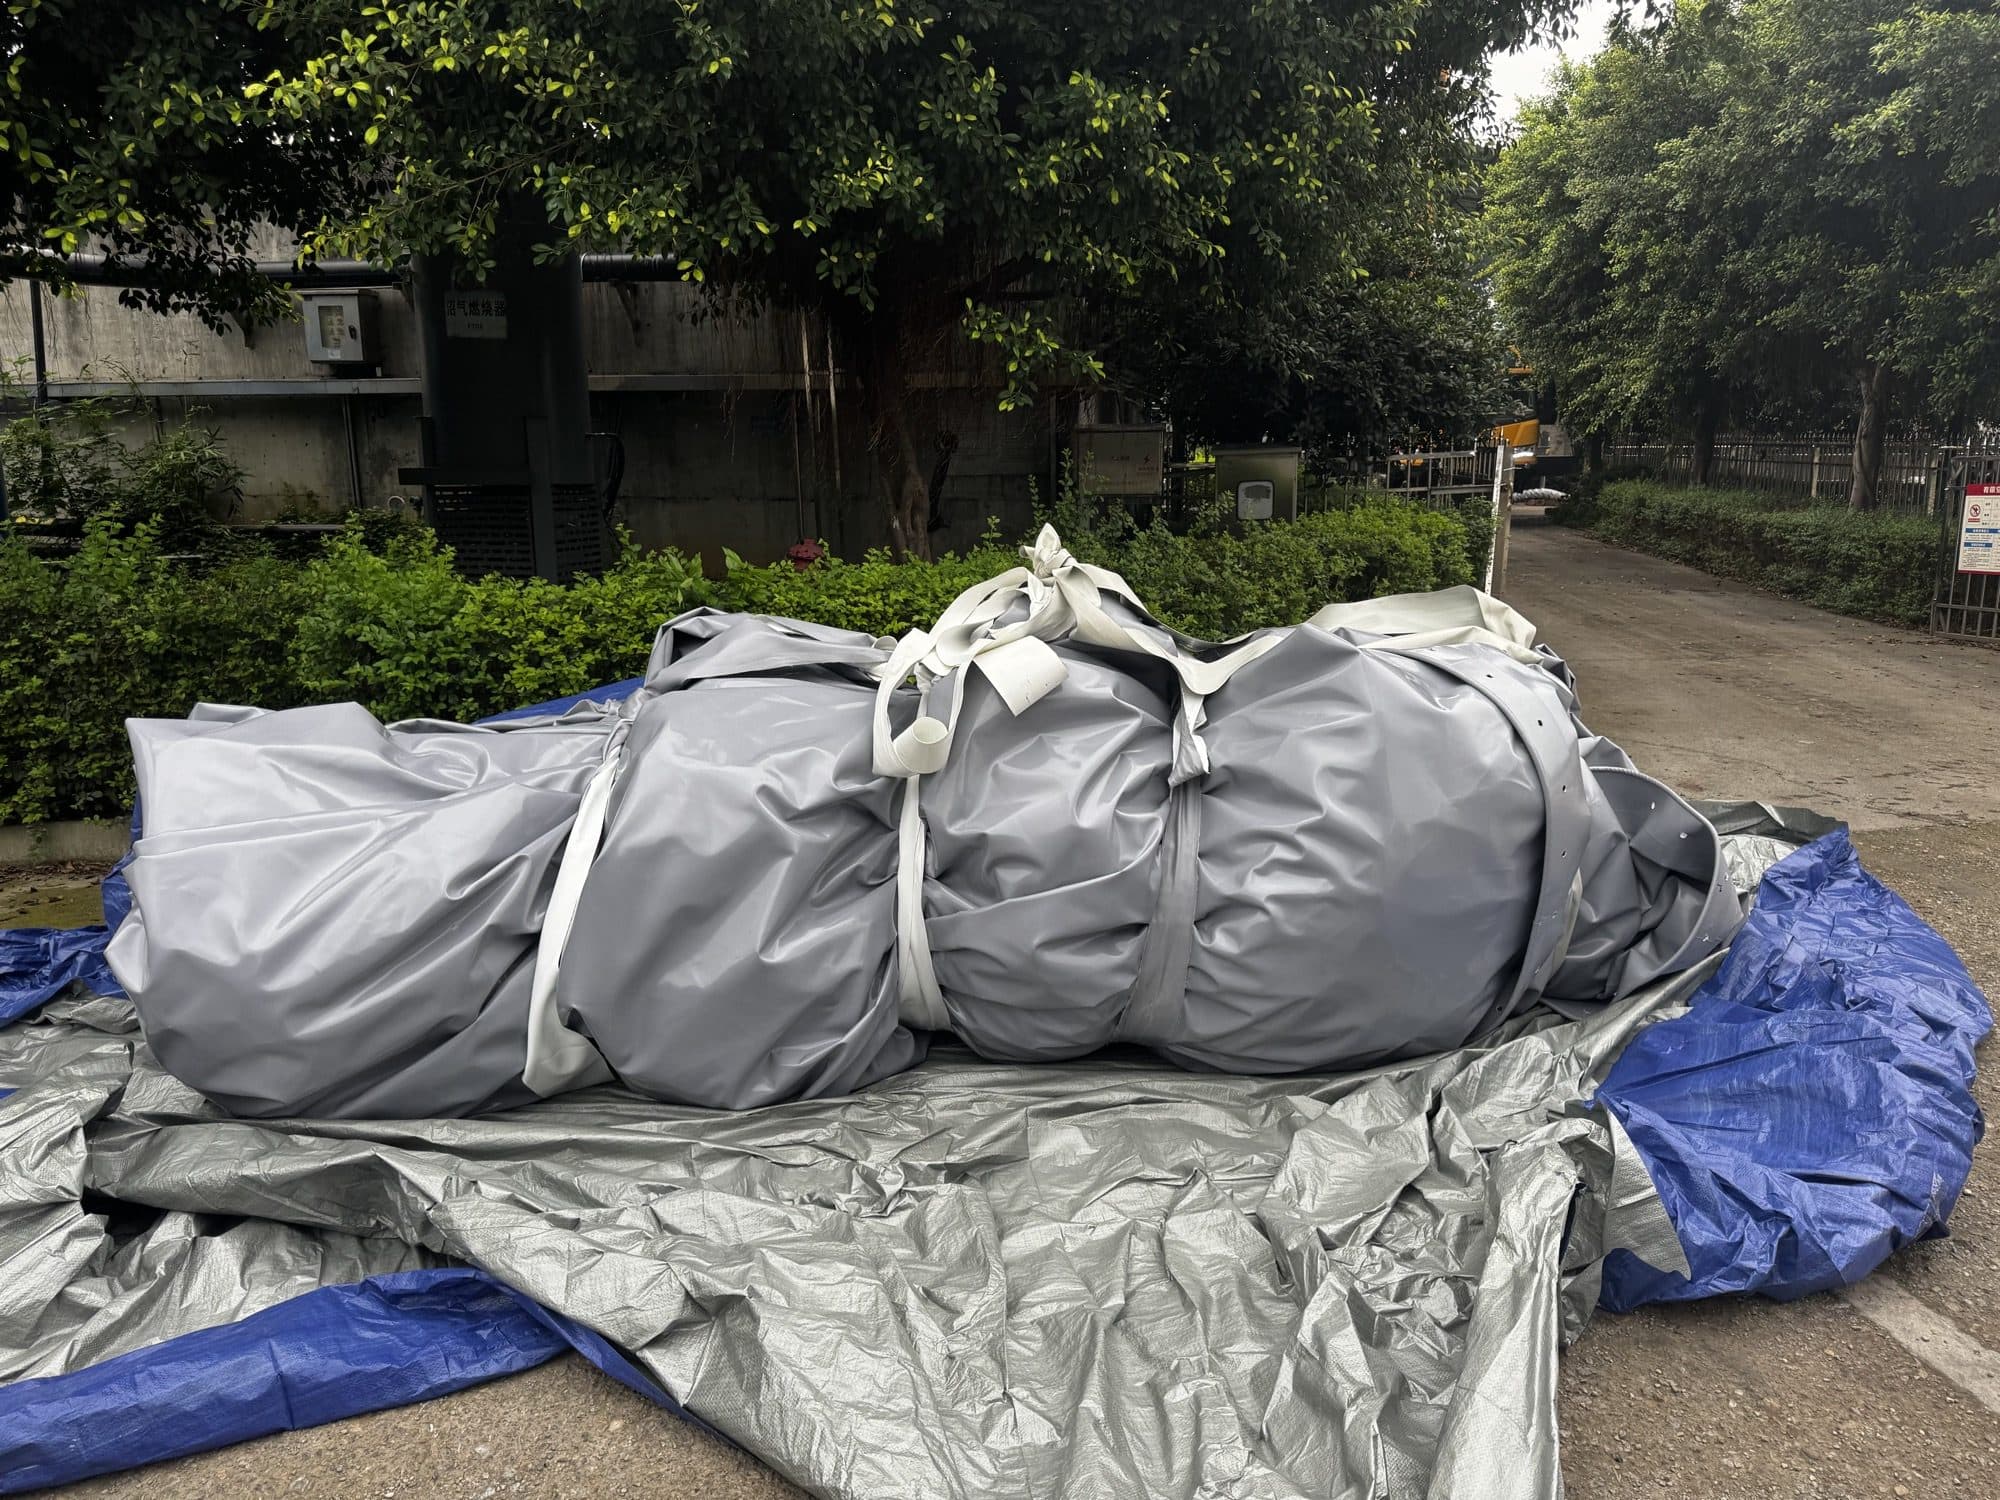
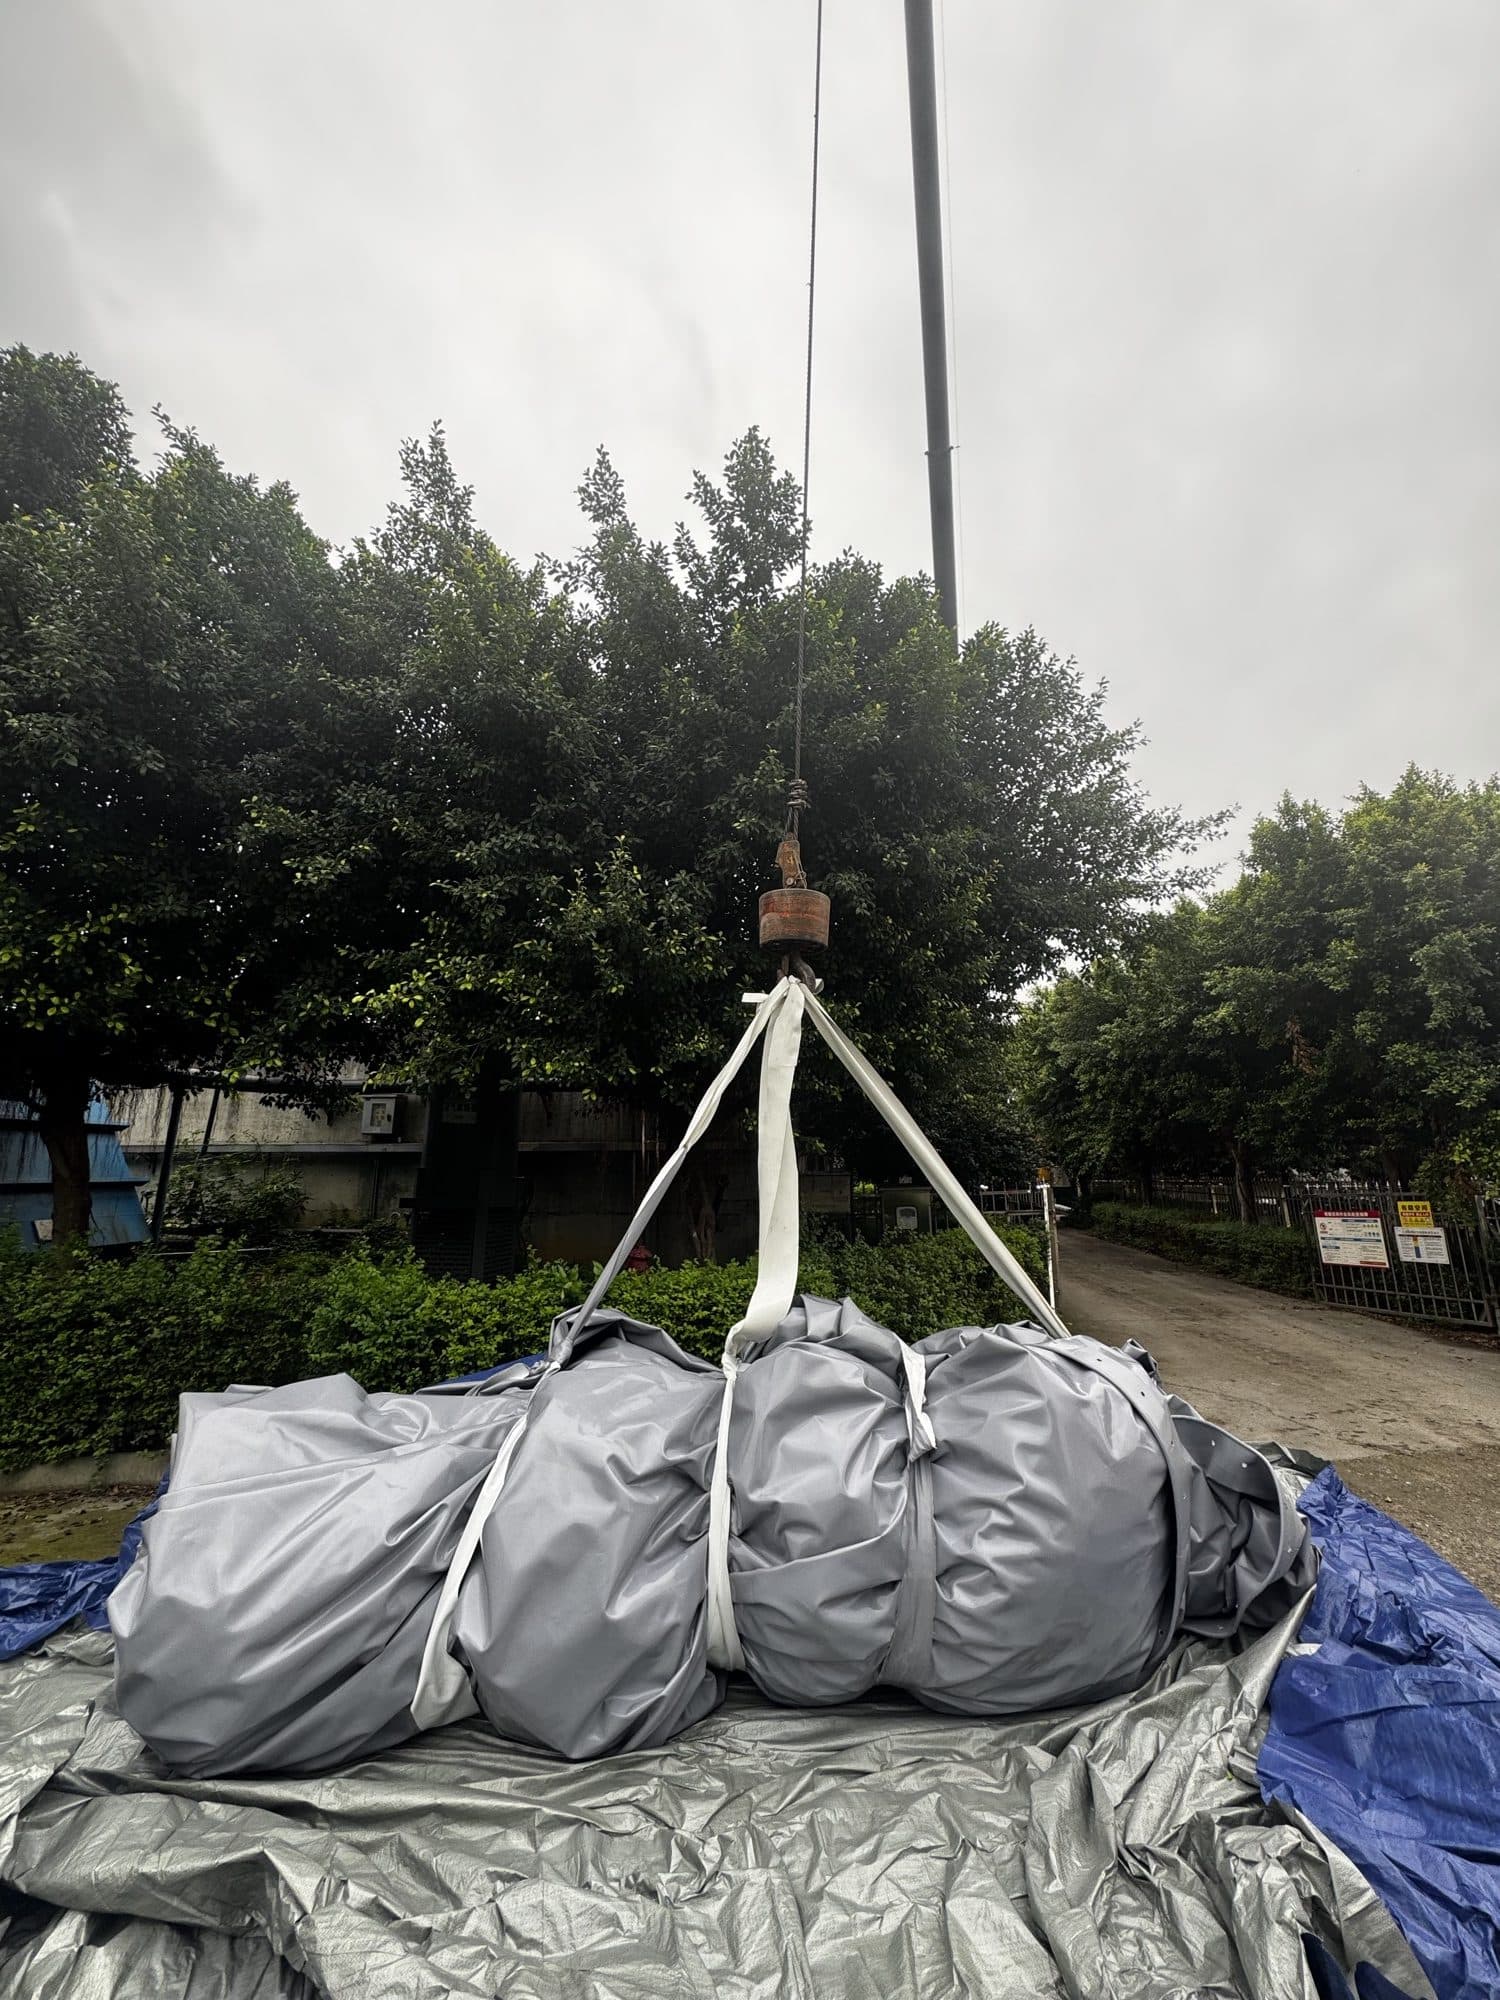
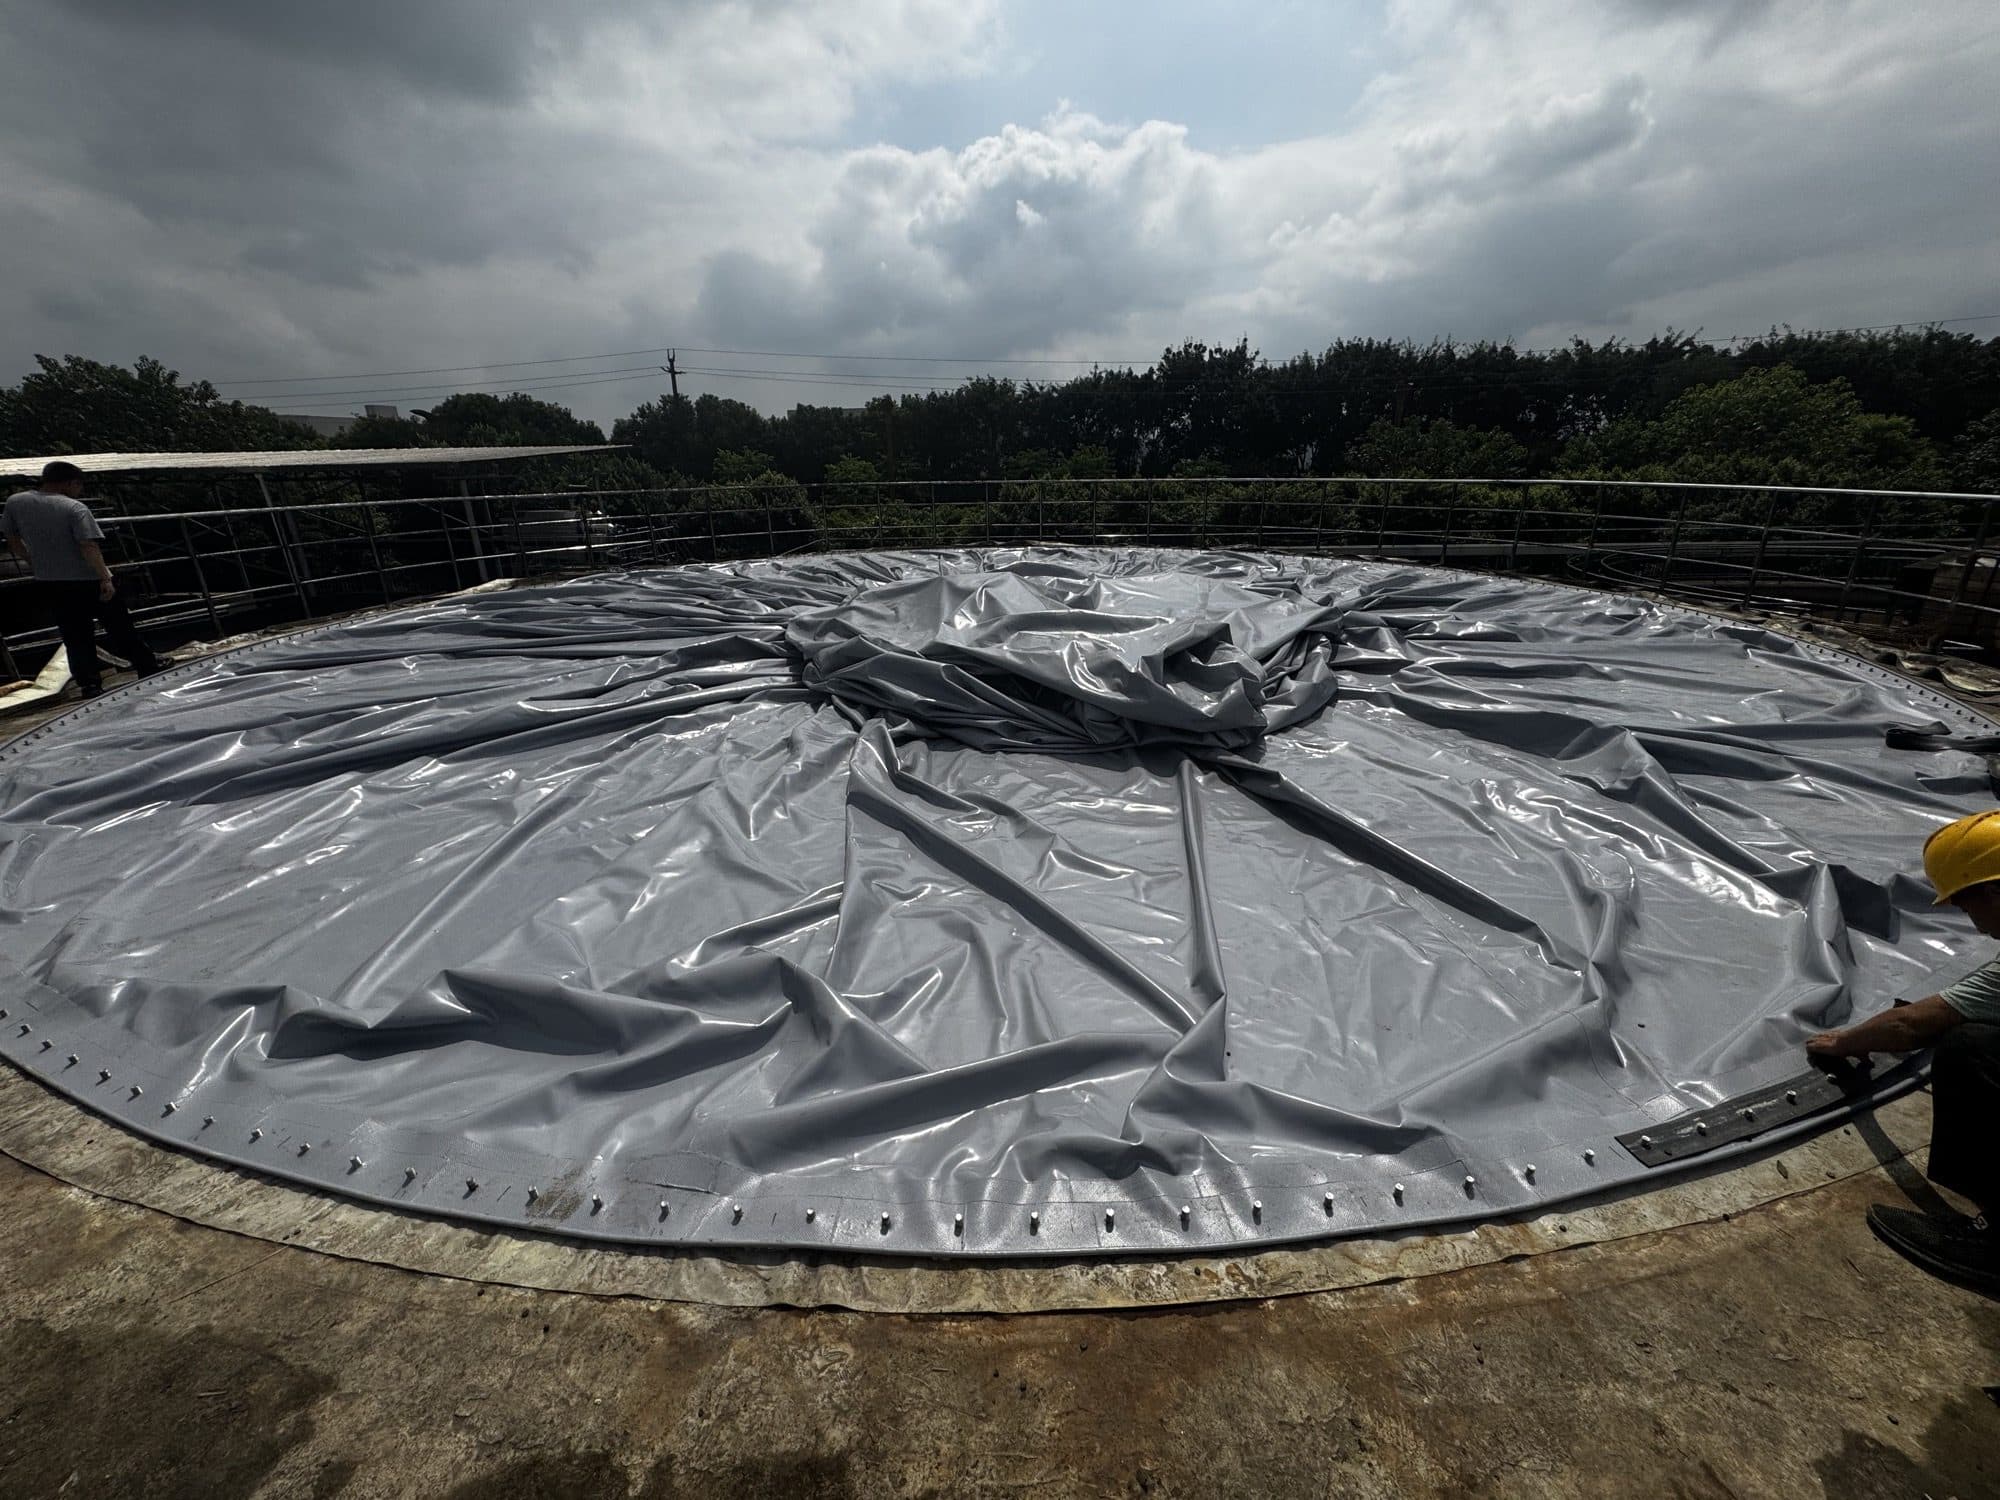
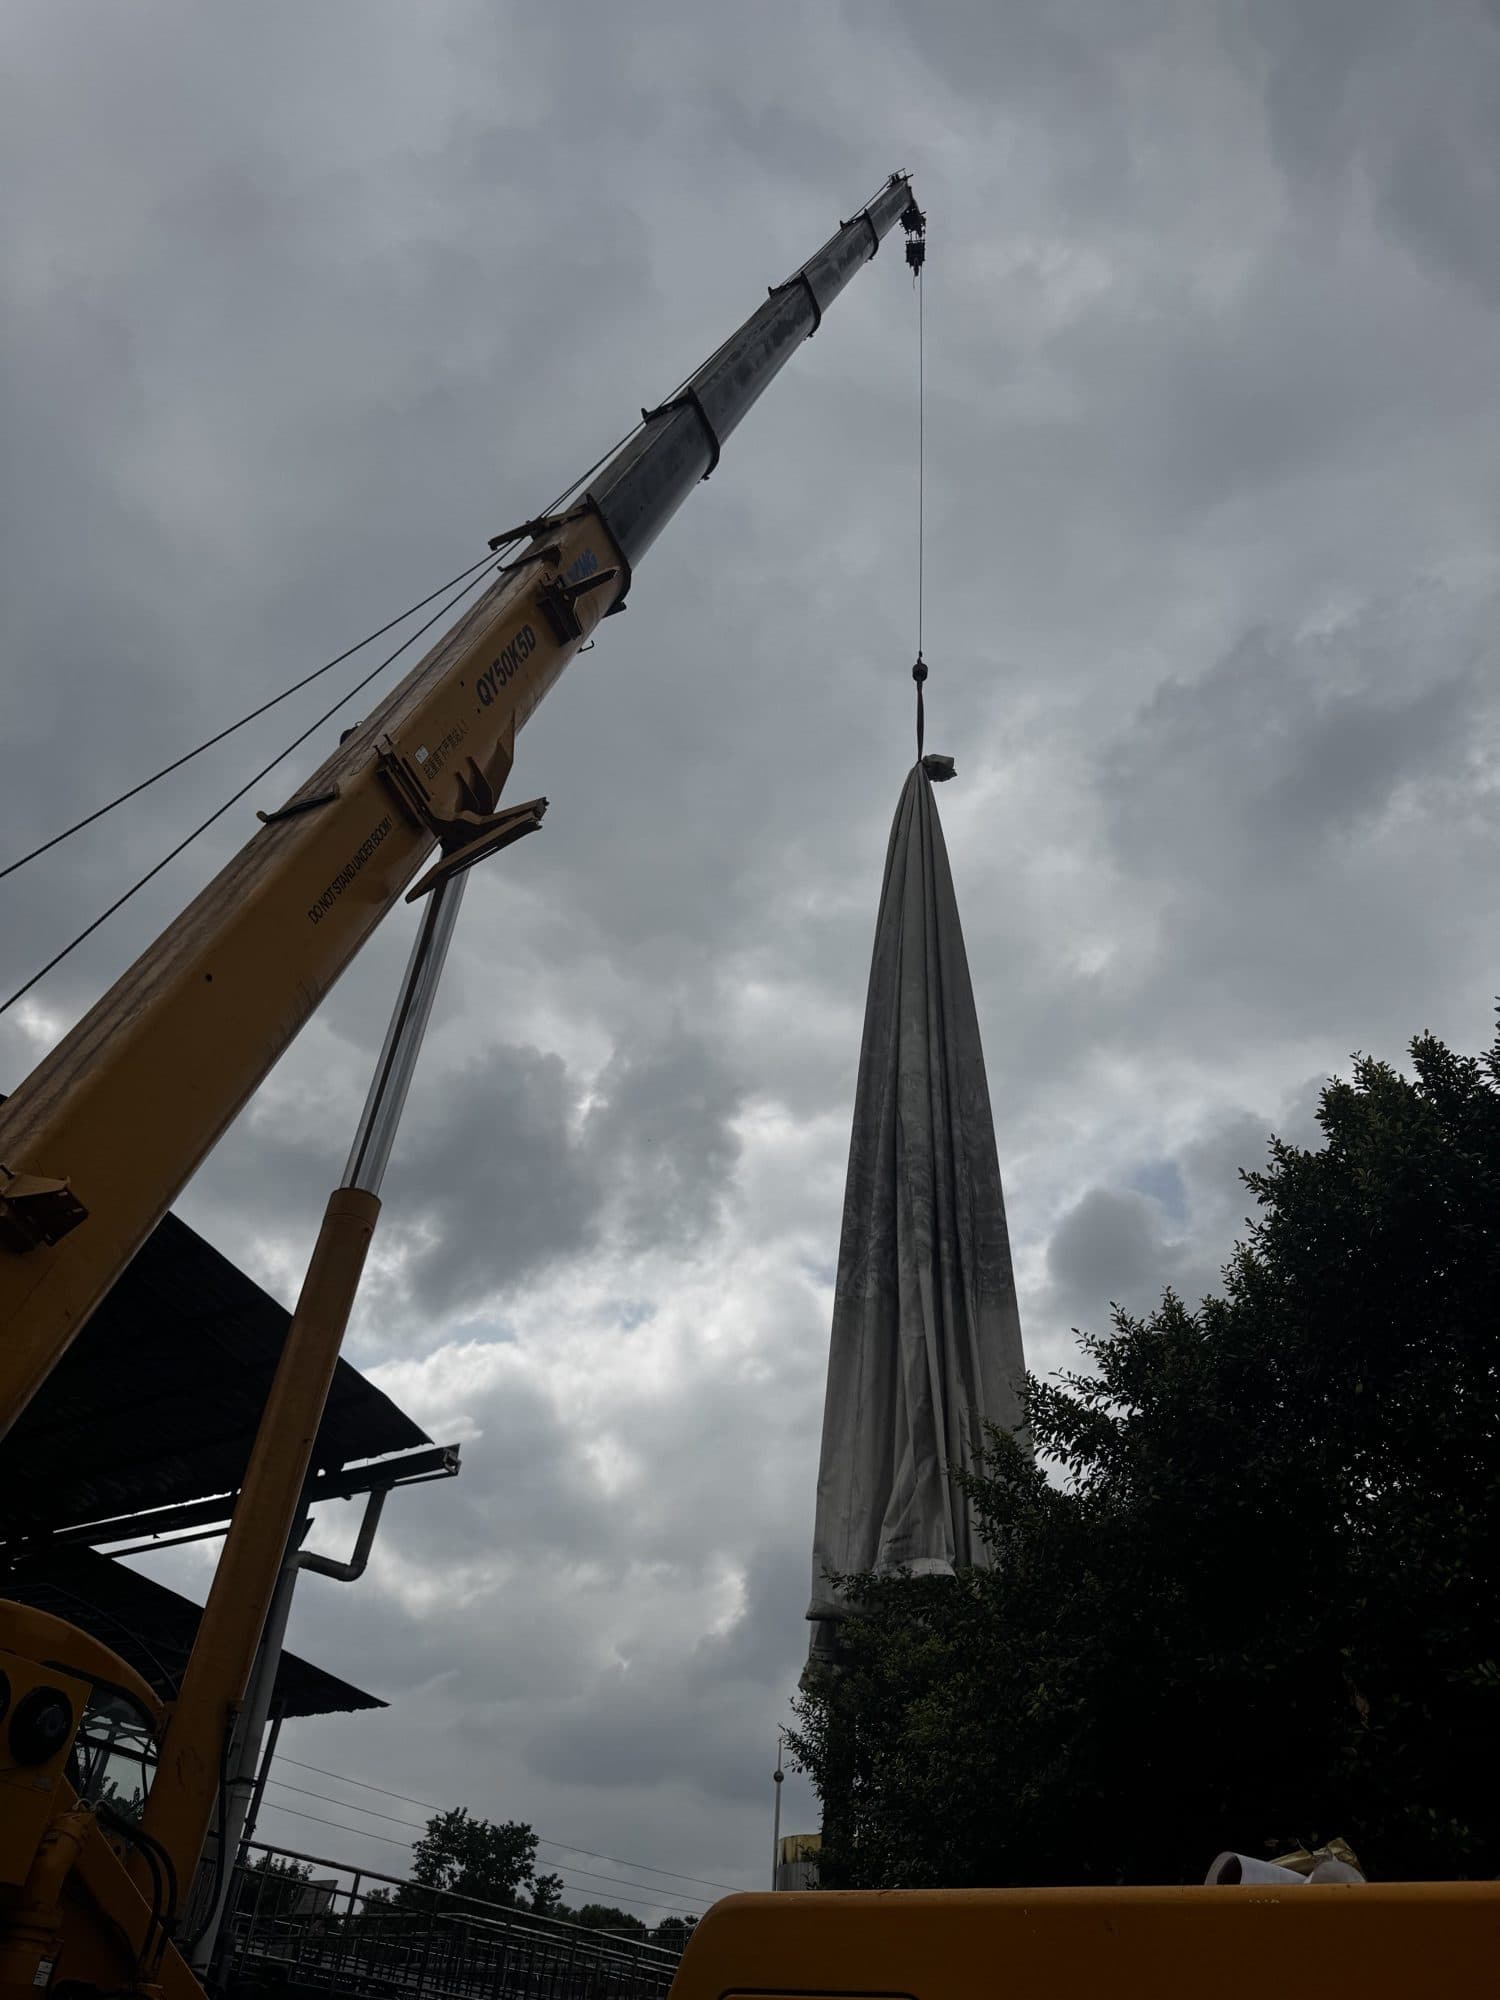
吊上げ前に、内膜の中心、接続部の向き、据付基準、吊りベルトを確認します。吊り位置と荷重の分担は承認済みの吊上げ計画に従い、付属品や溶着部、外周フランジの一箇所に荷重を集中させないようにします。基礎の上では誘導員の合図に従ってゆっくり降ろし、手すり、スタッドボルト、鋭利な鋼材に接触させないようにします。
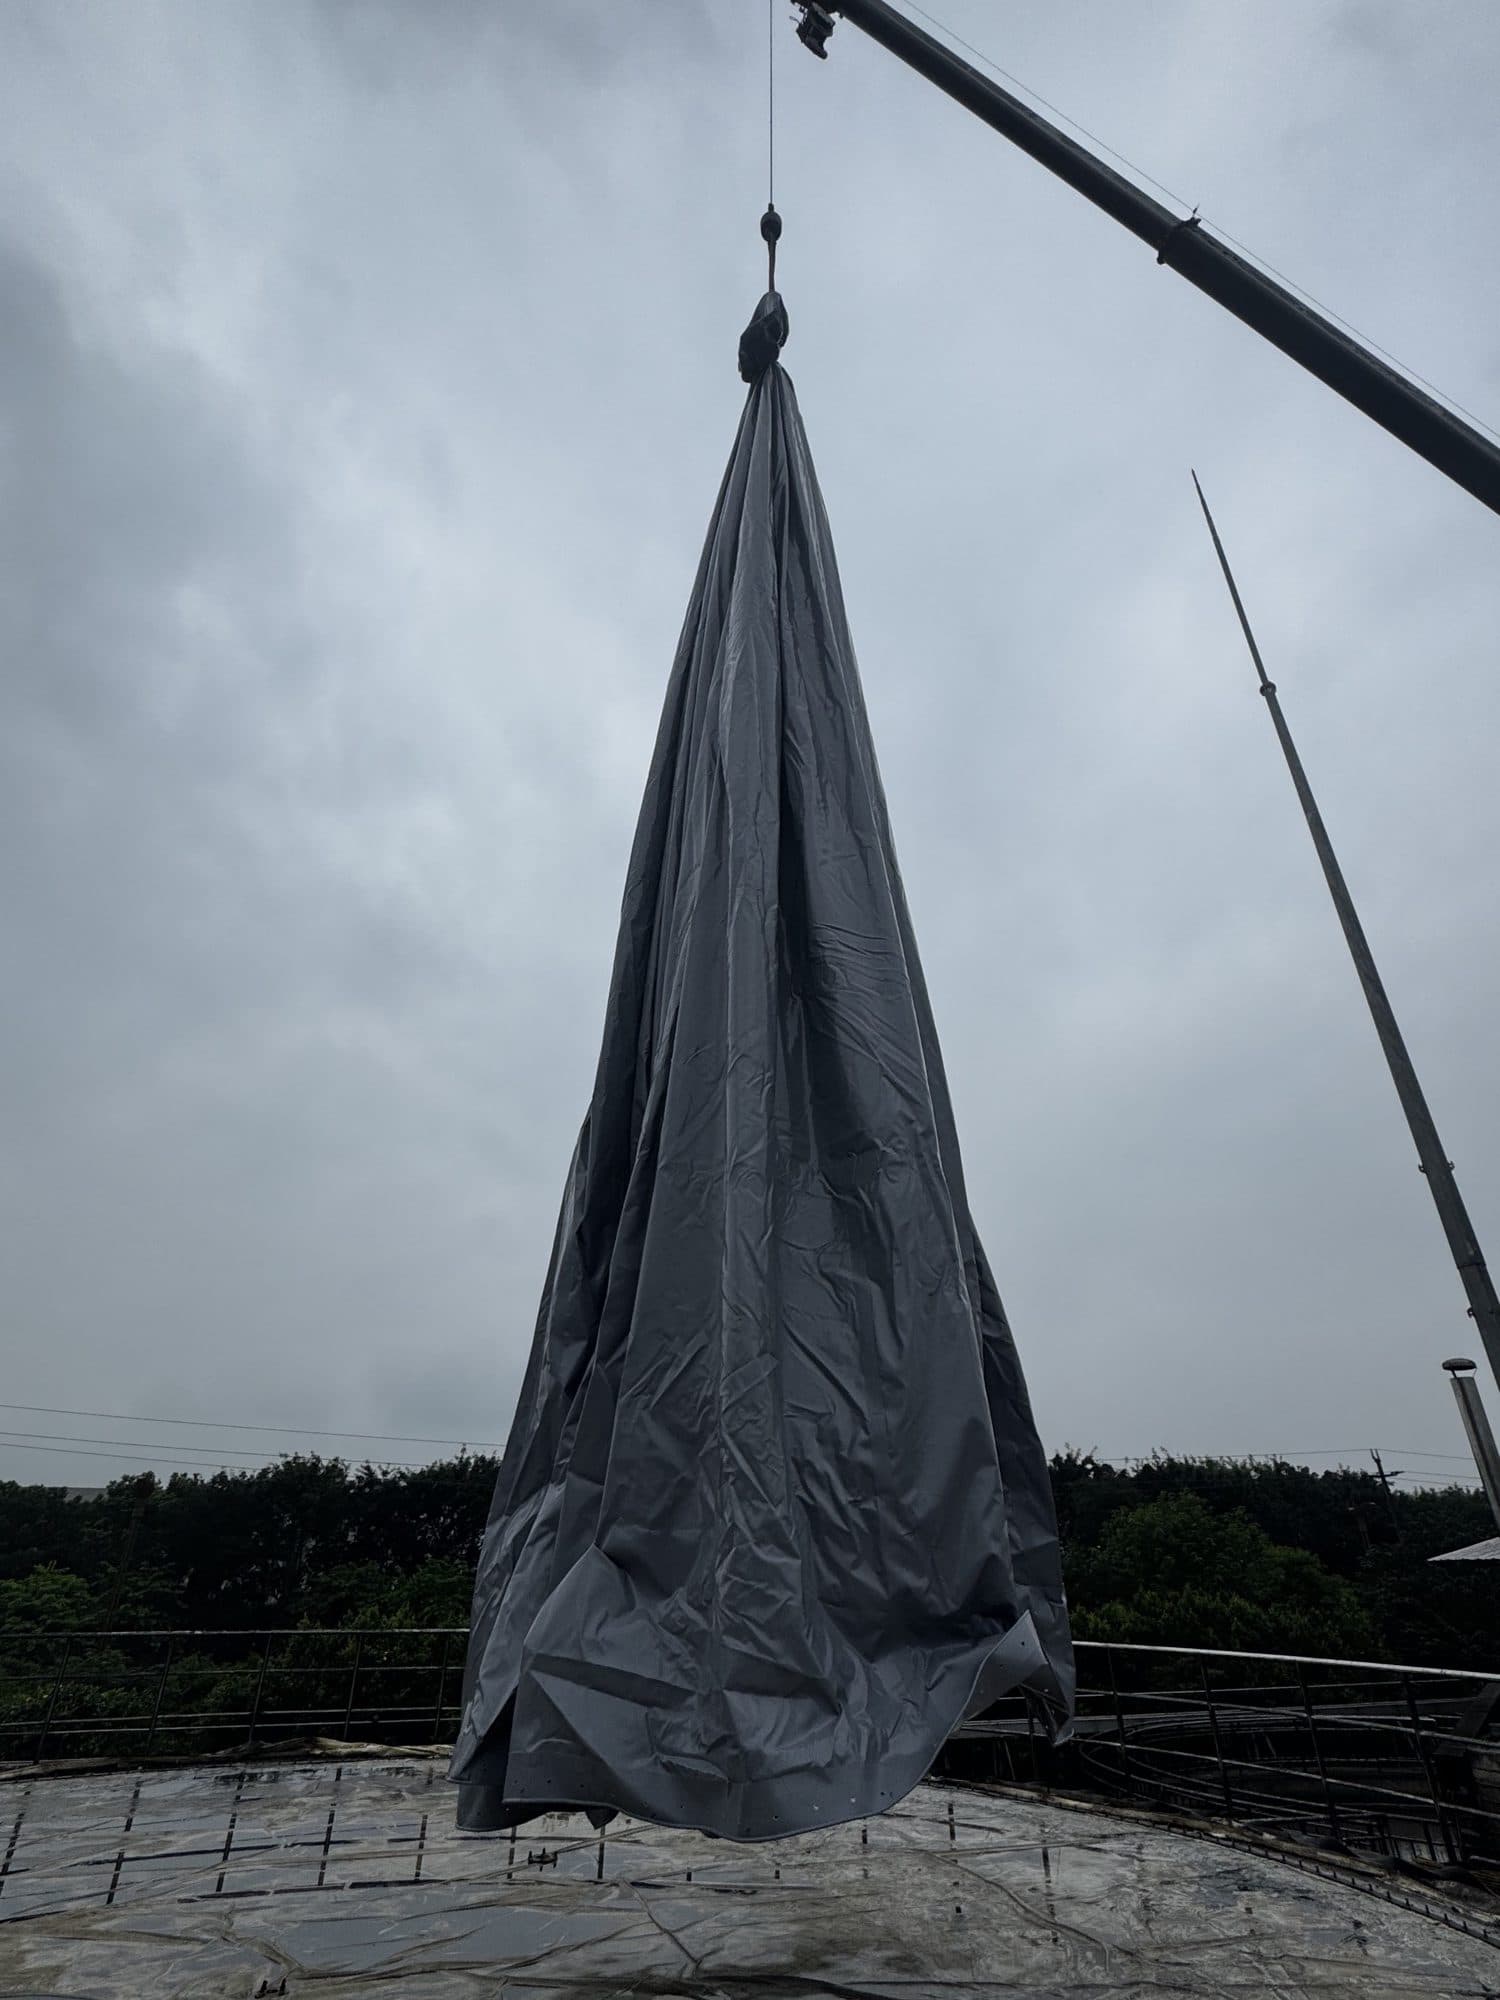
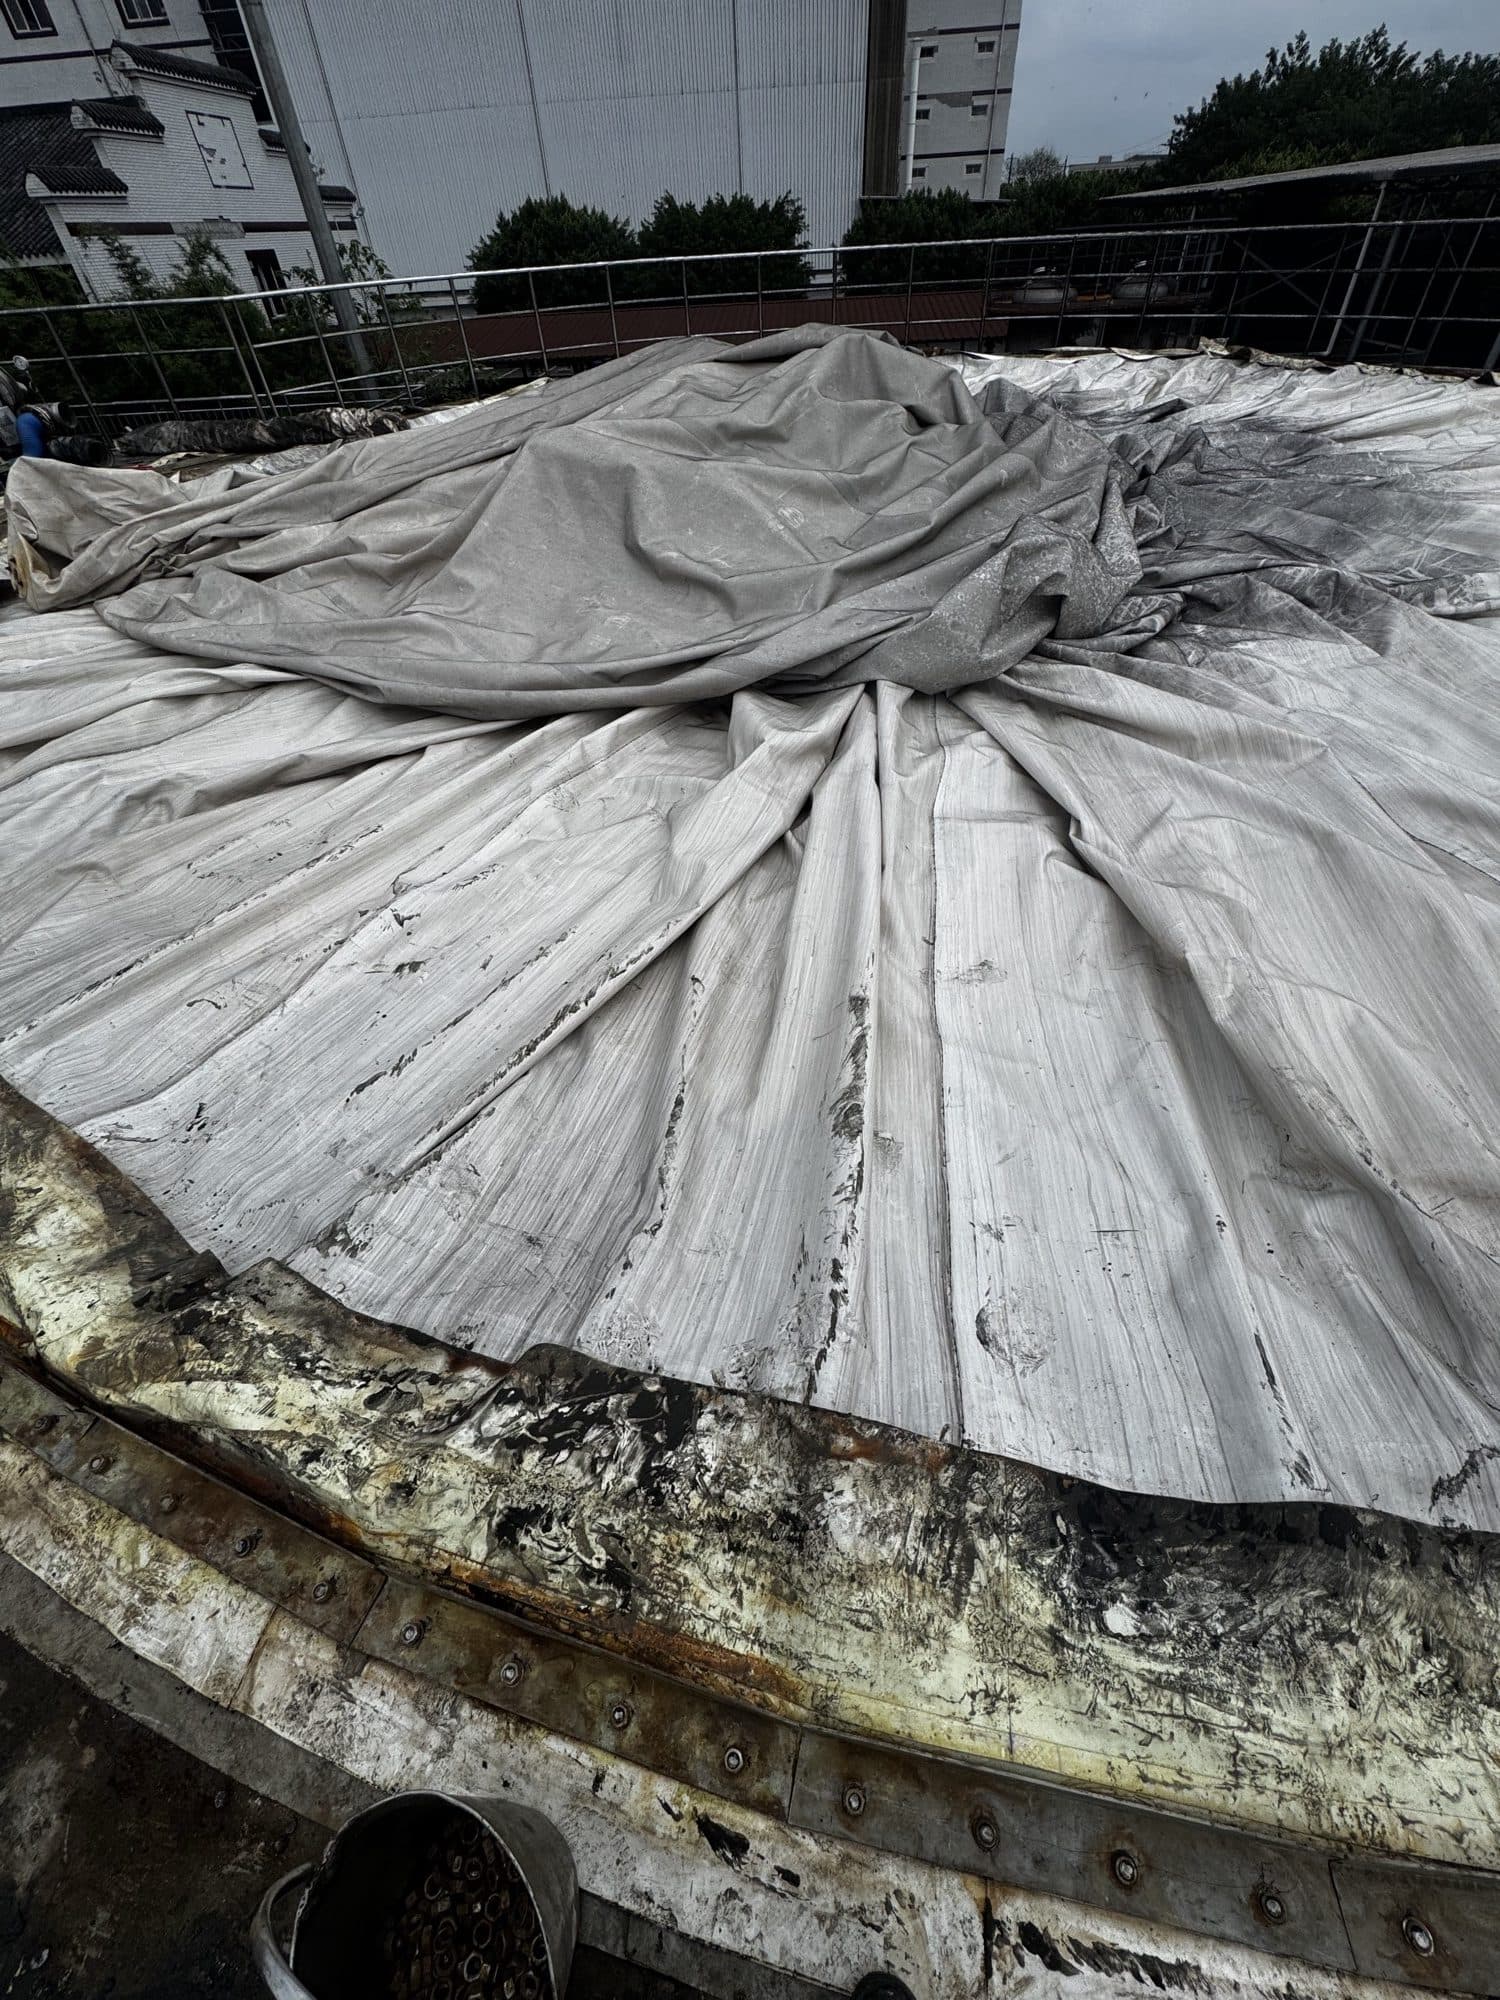
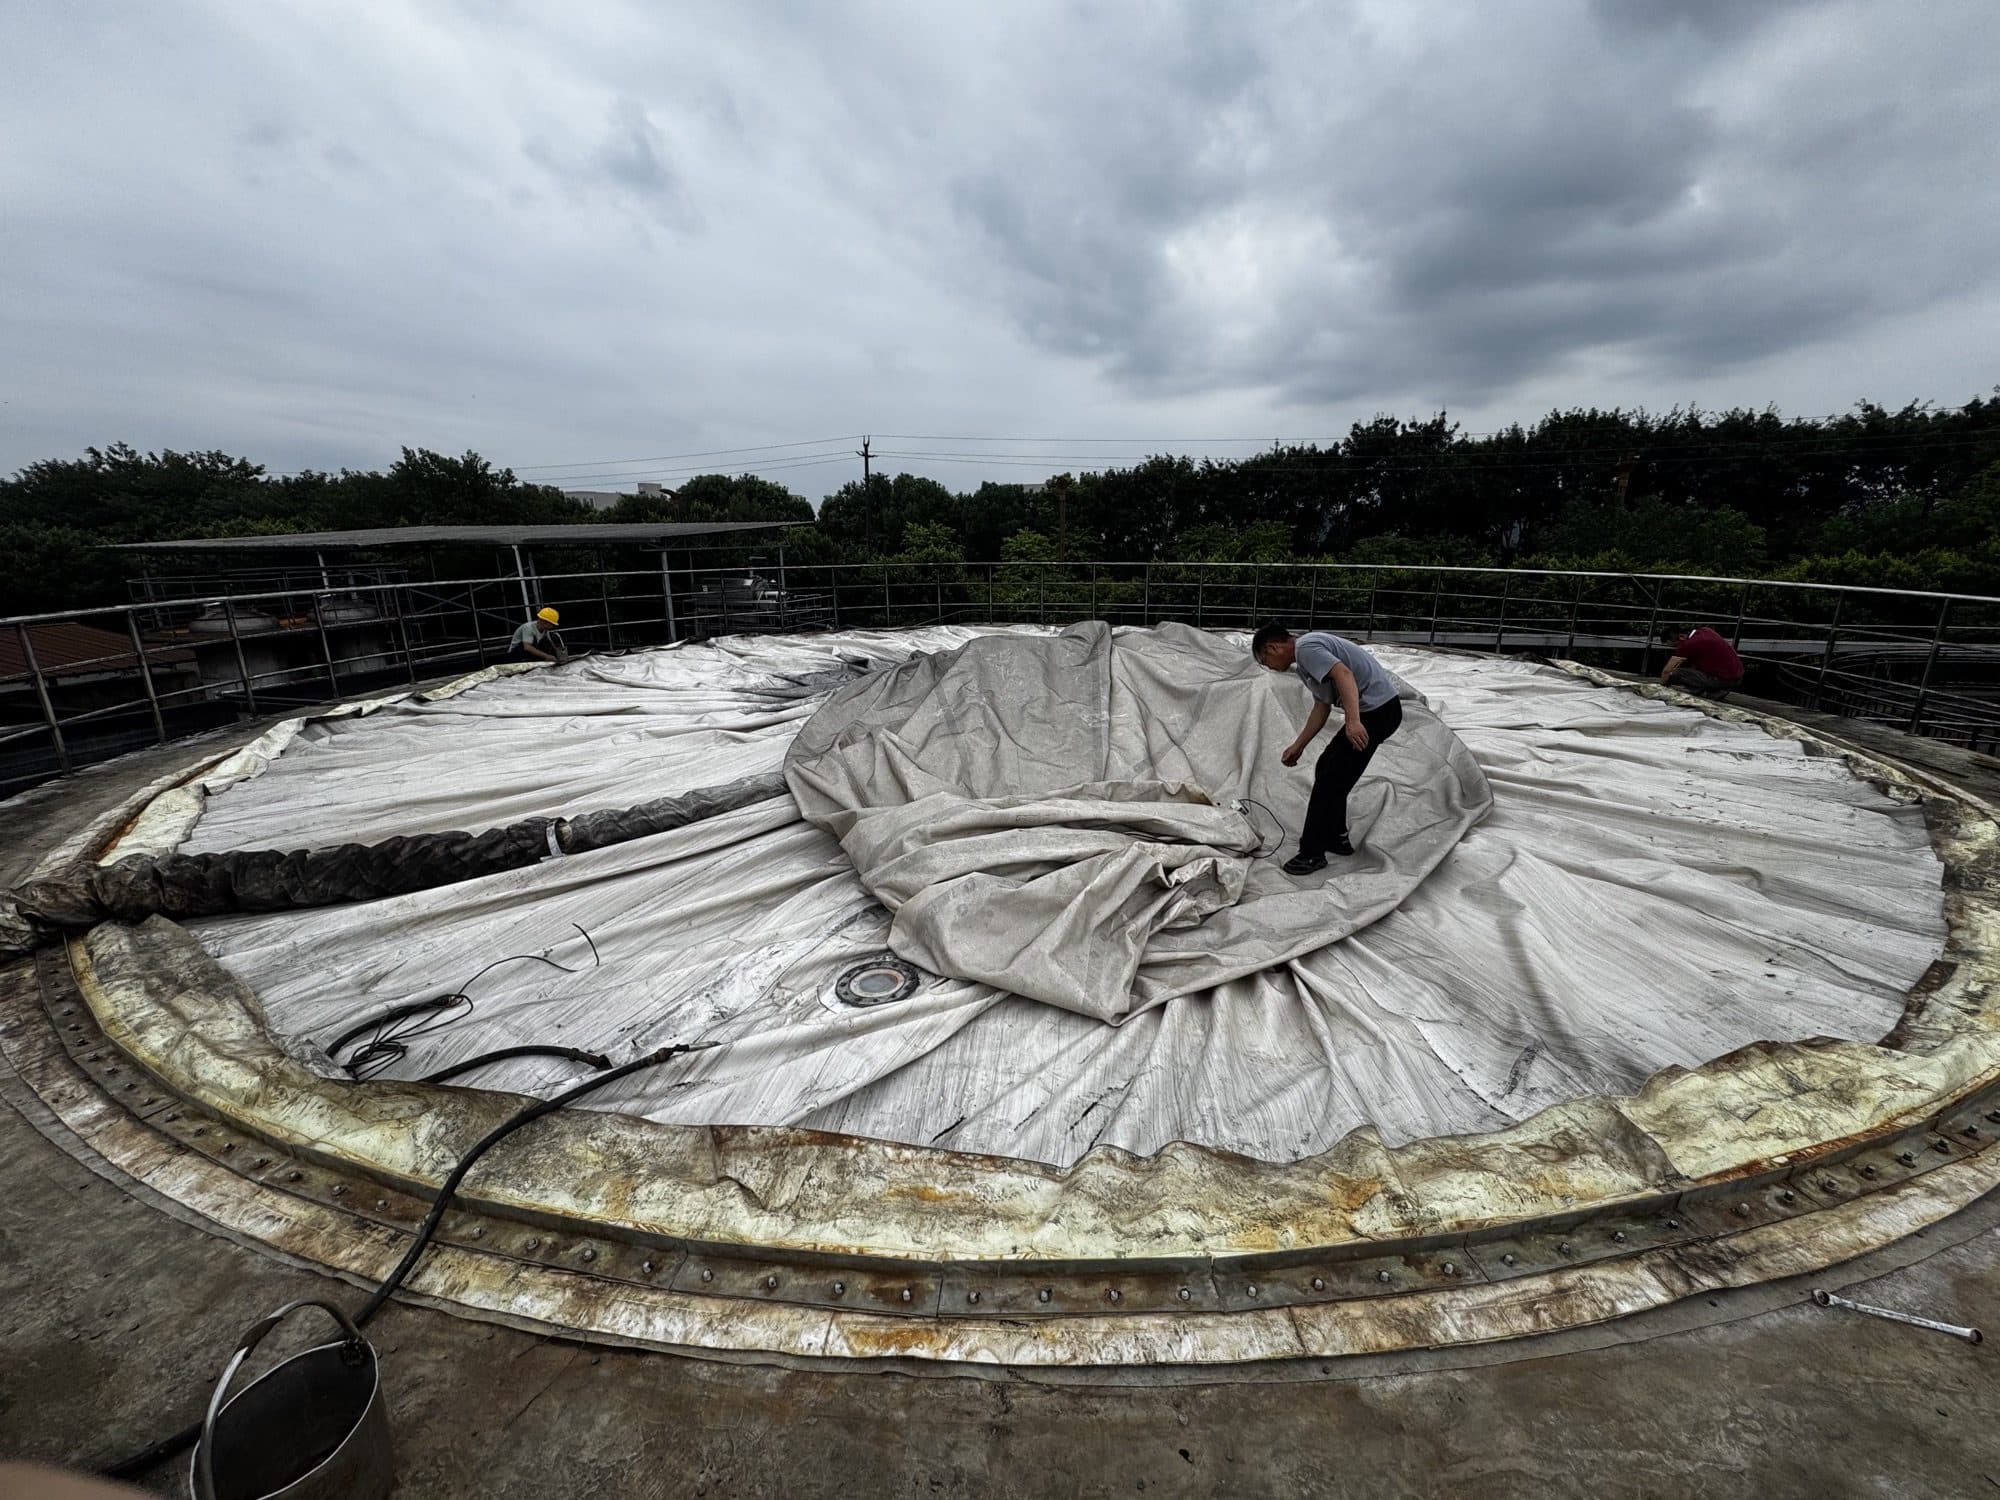
展開は、中心位置と主要な接続部の向きを決めてから、区画ごとに進めます。膜上の移動は施工要領で認められた範囲に限り、靴底や工具で膜を傷つけないようにします。膜を引く位置と方法も要領に従い、溶着部や付属品の根元に荷重を集中させないようにします。
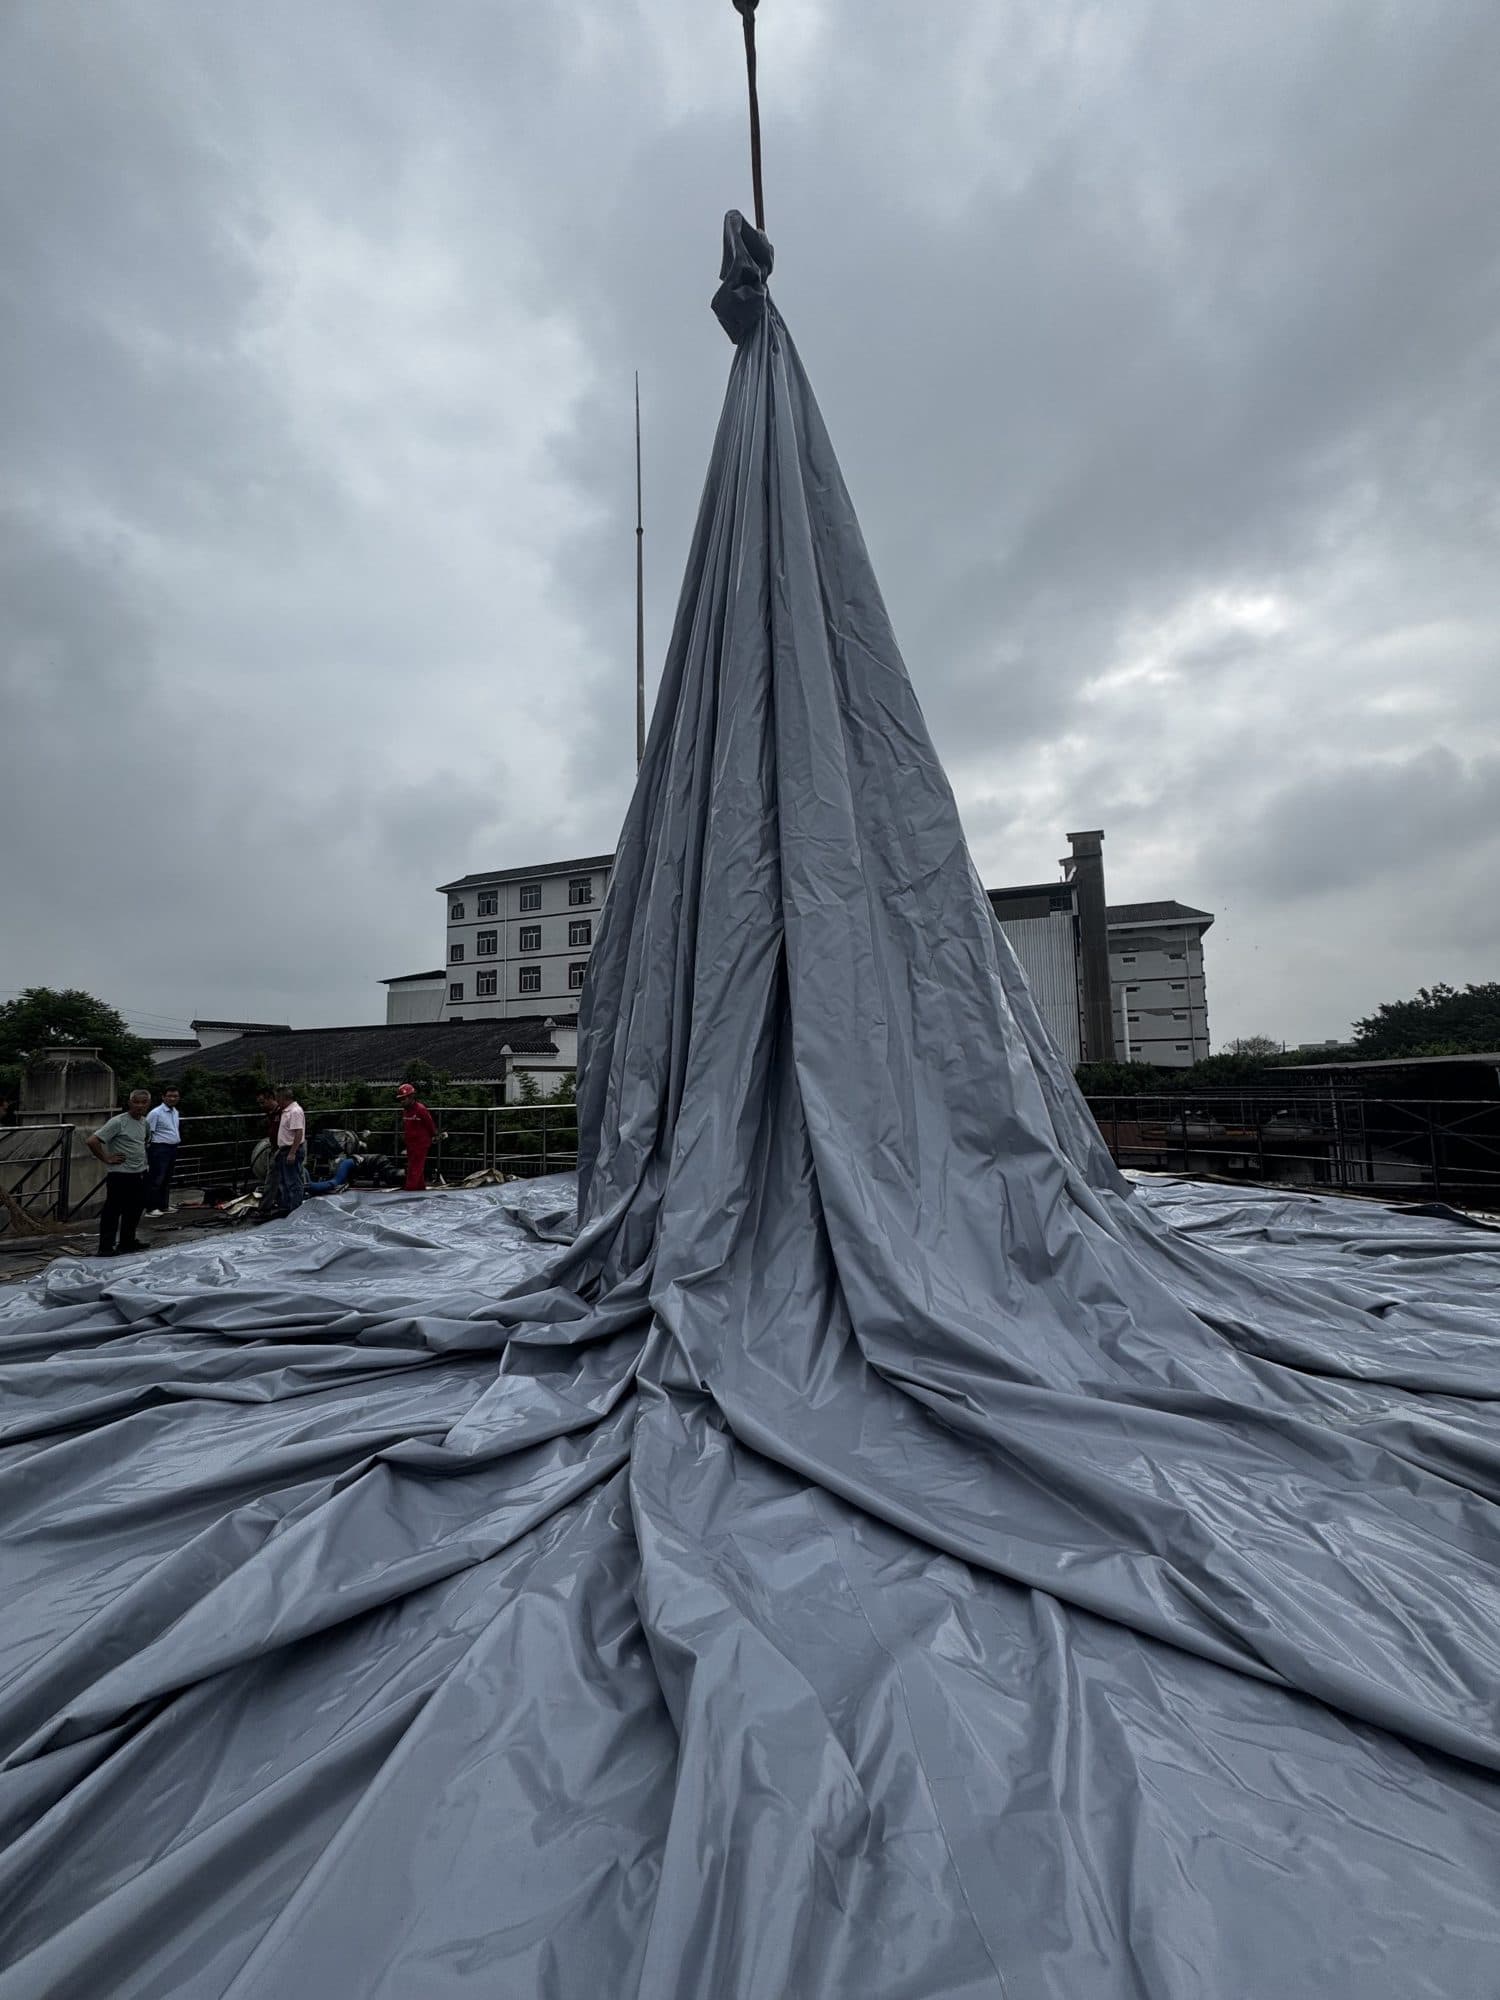
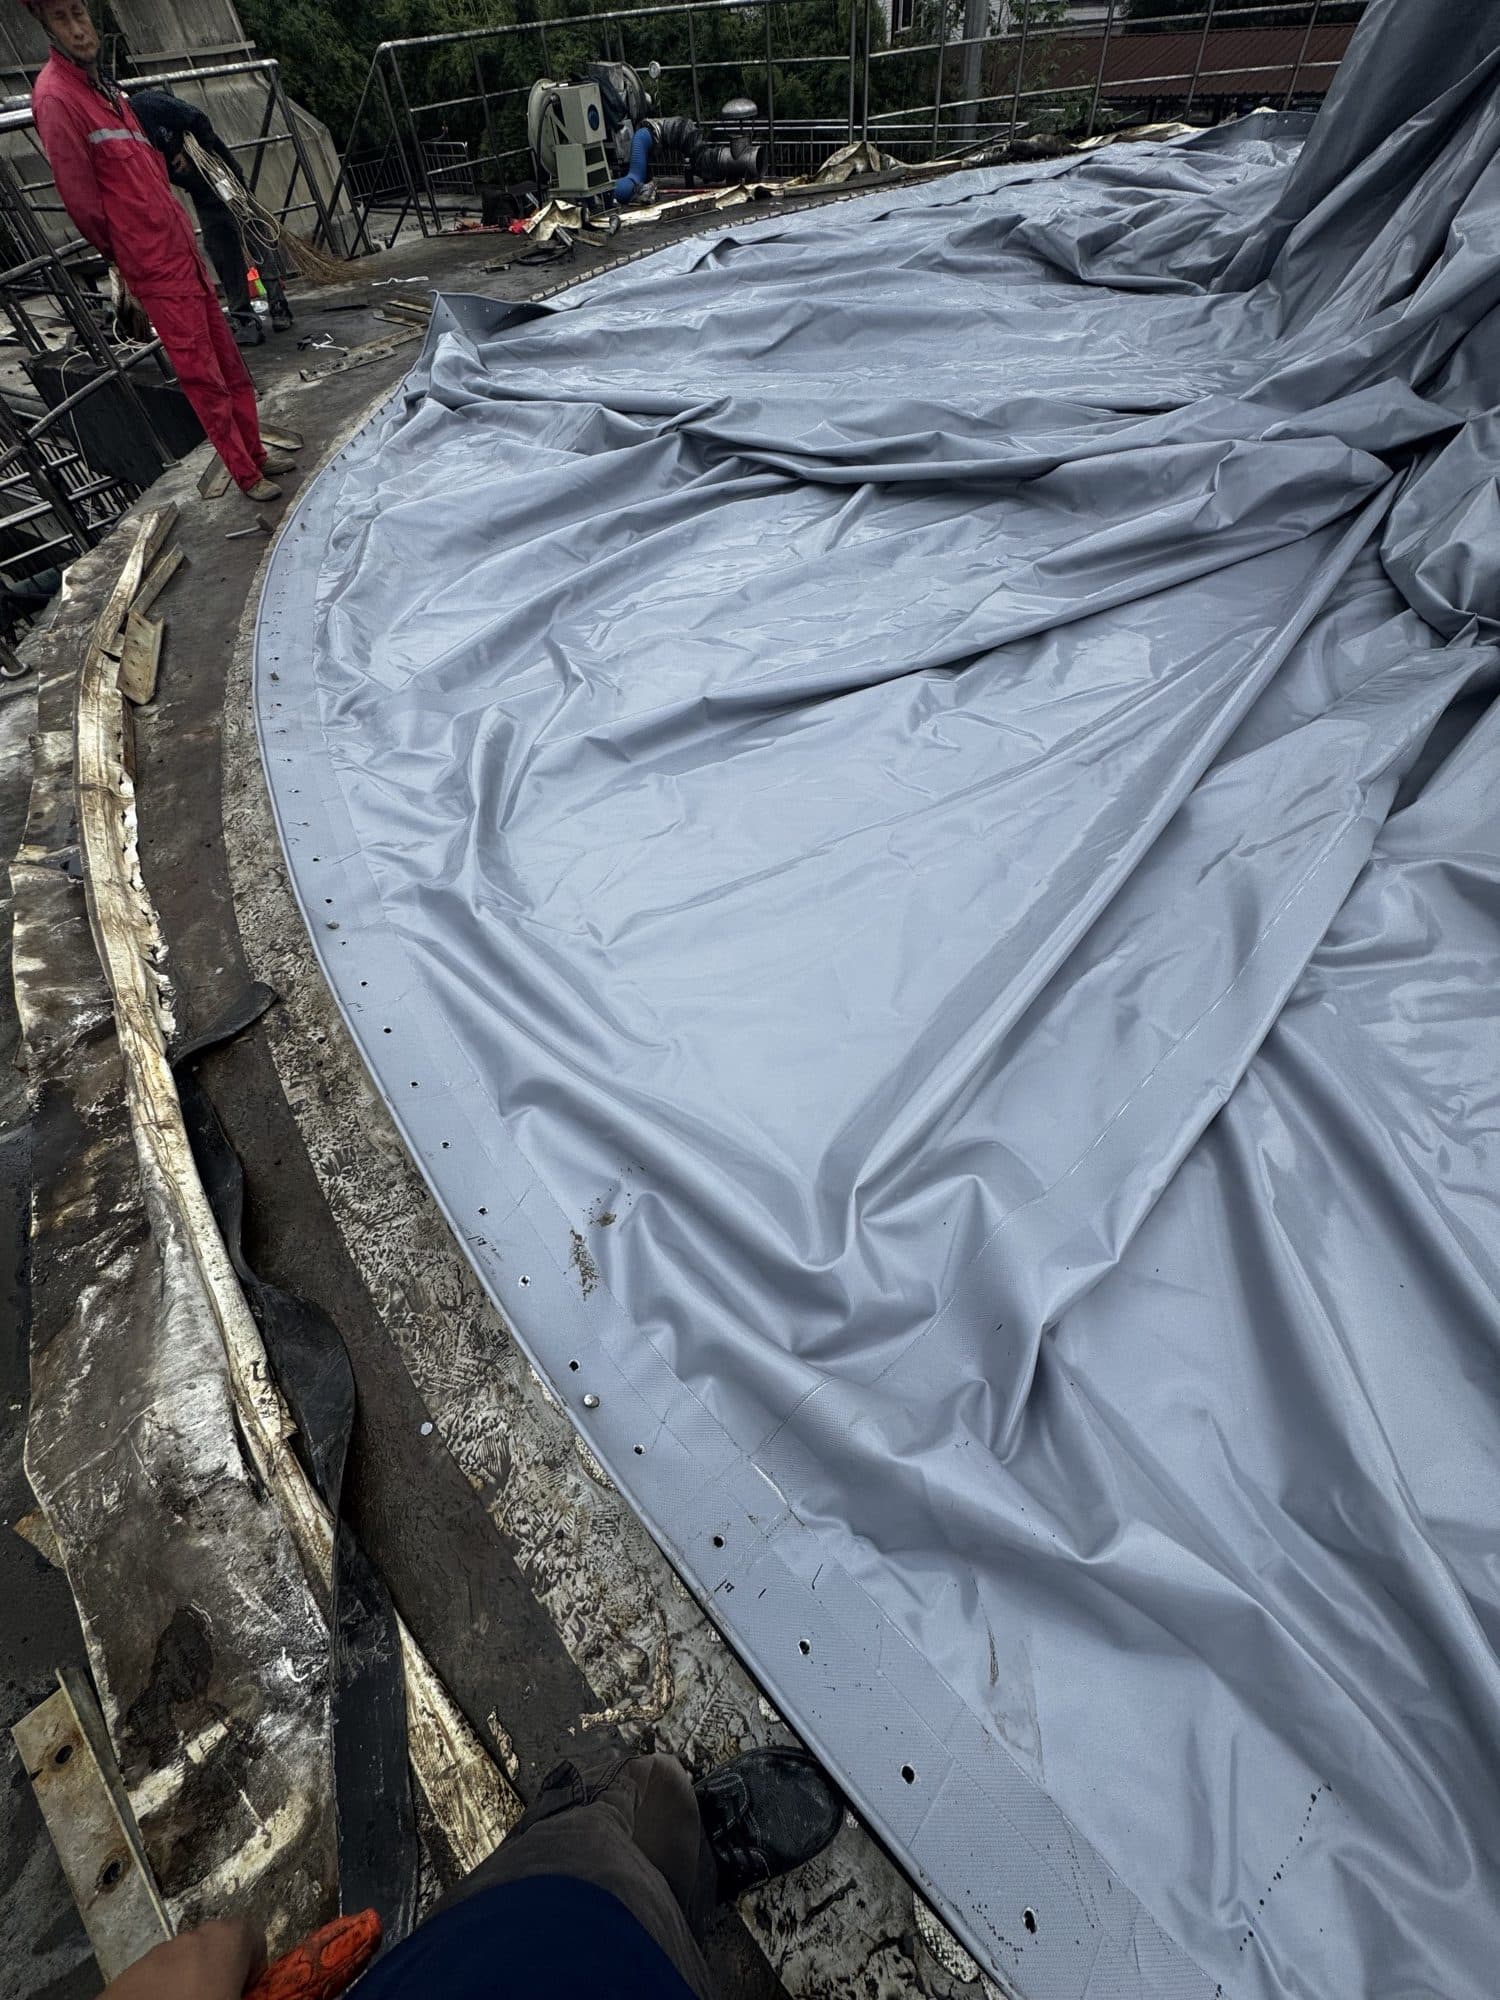
3. 外周の位置合わせ・上側シール材・段階的な締付け
内膜の外周補強部を下側シール材に載せ、基準点で向きとボルト穴の位置を確認します。その後、対向する区画を順に合わせます。マーキングは位置のずれを把握するためのもので、合った穴から本締めするためのものではありません。ずれが大きくなる場合は、膜の中心位置と展開状態を再確認します。
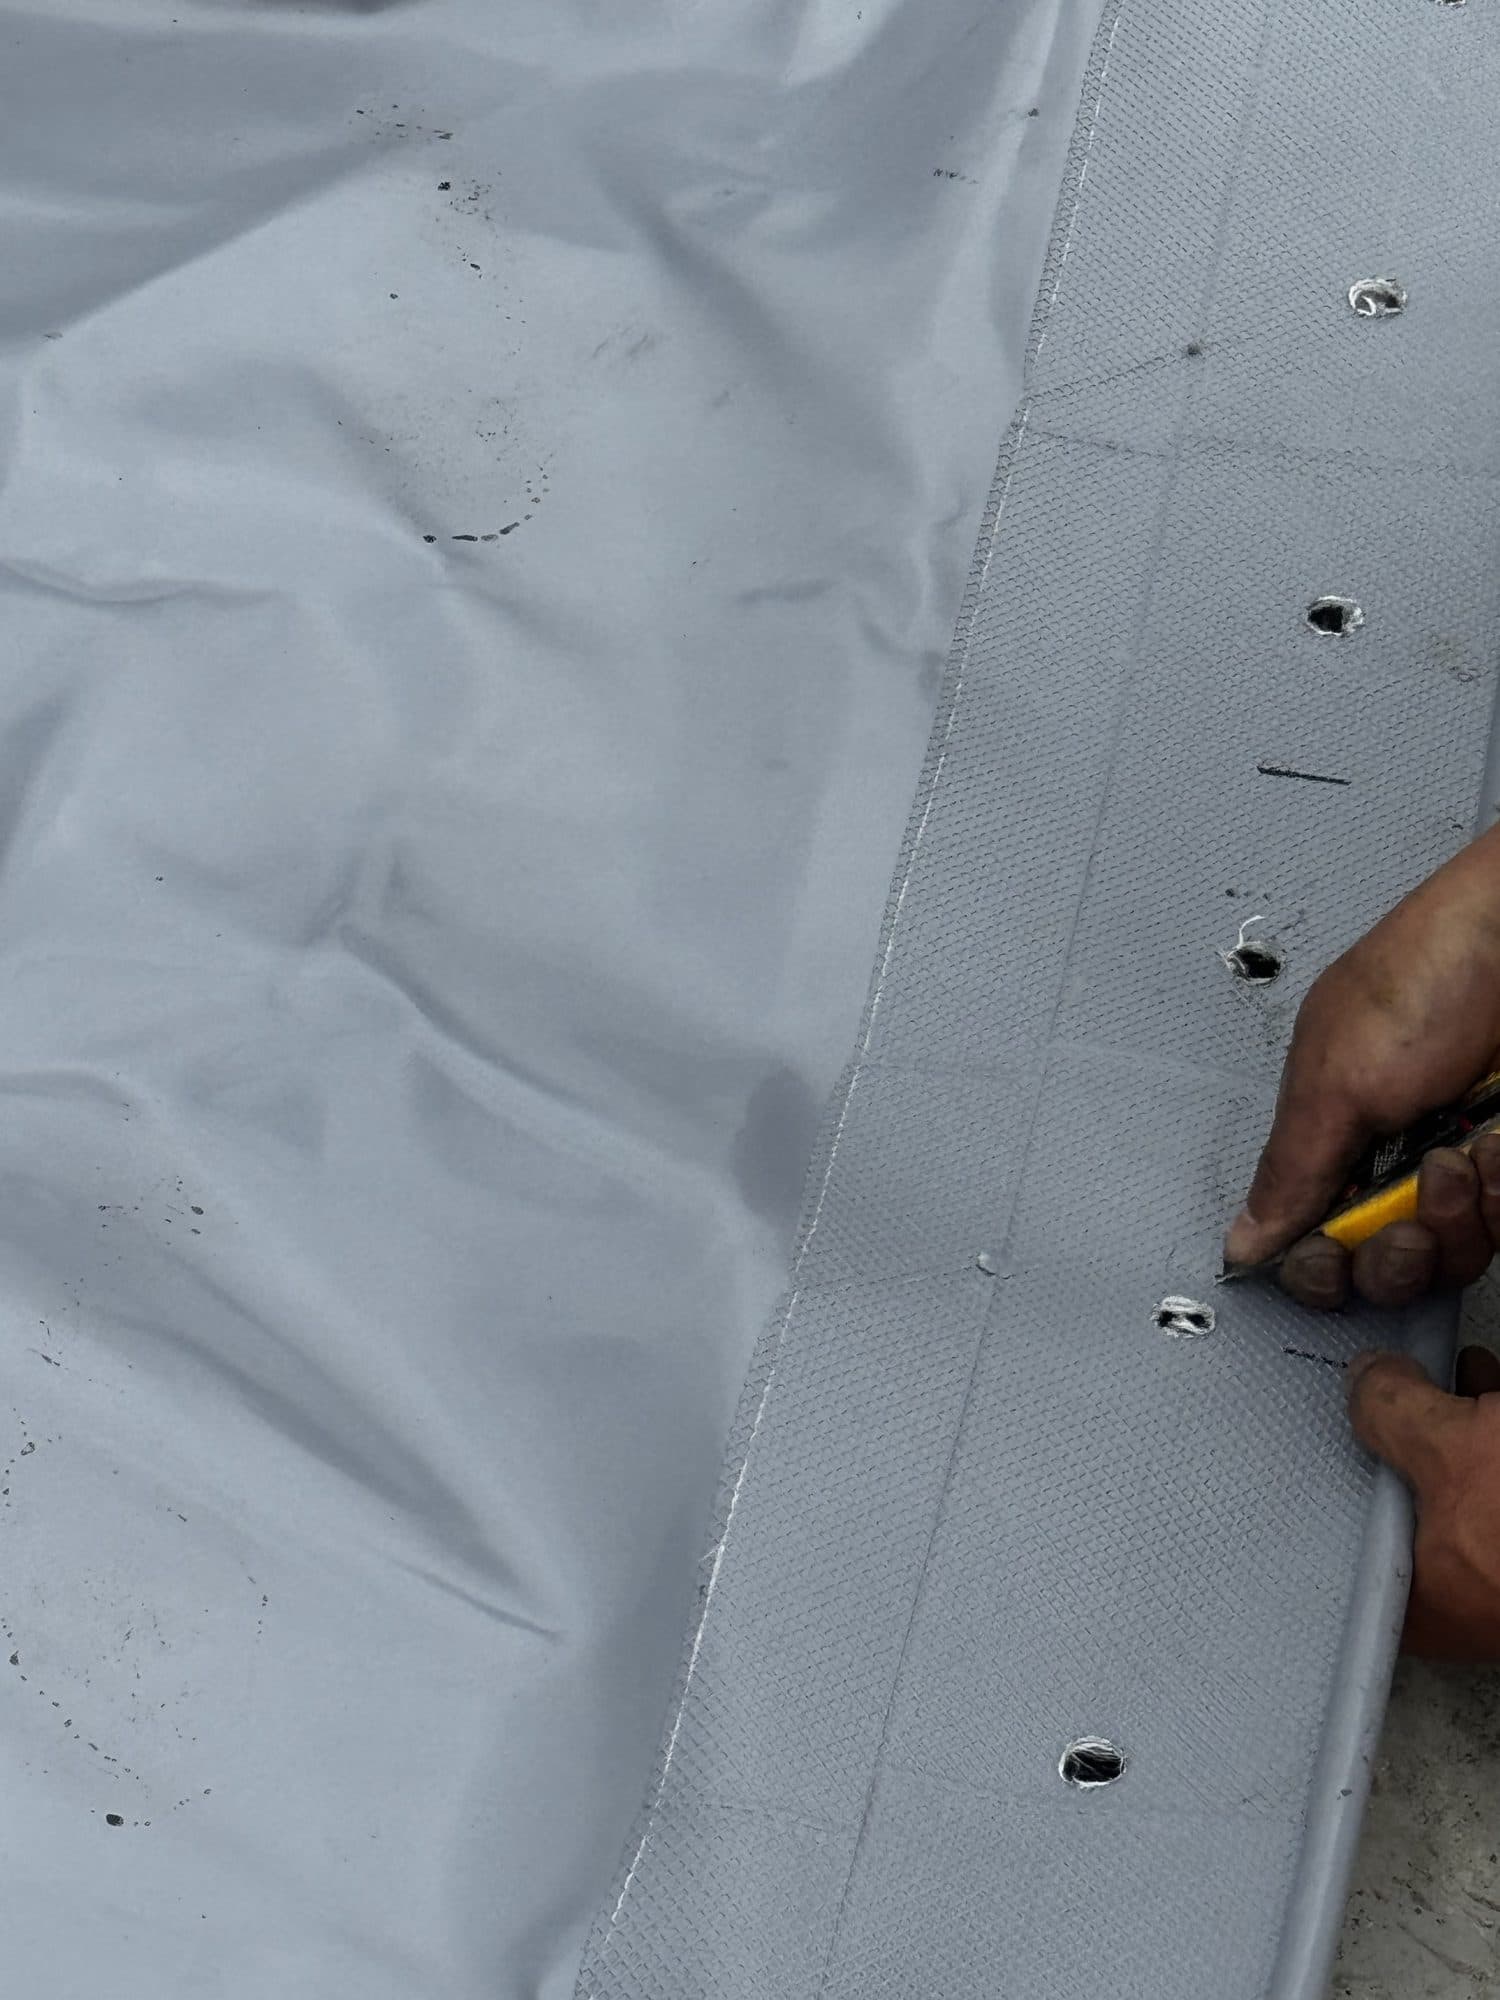
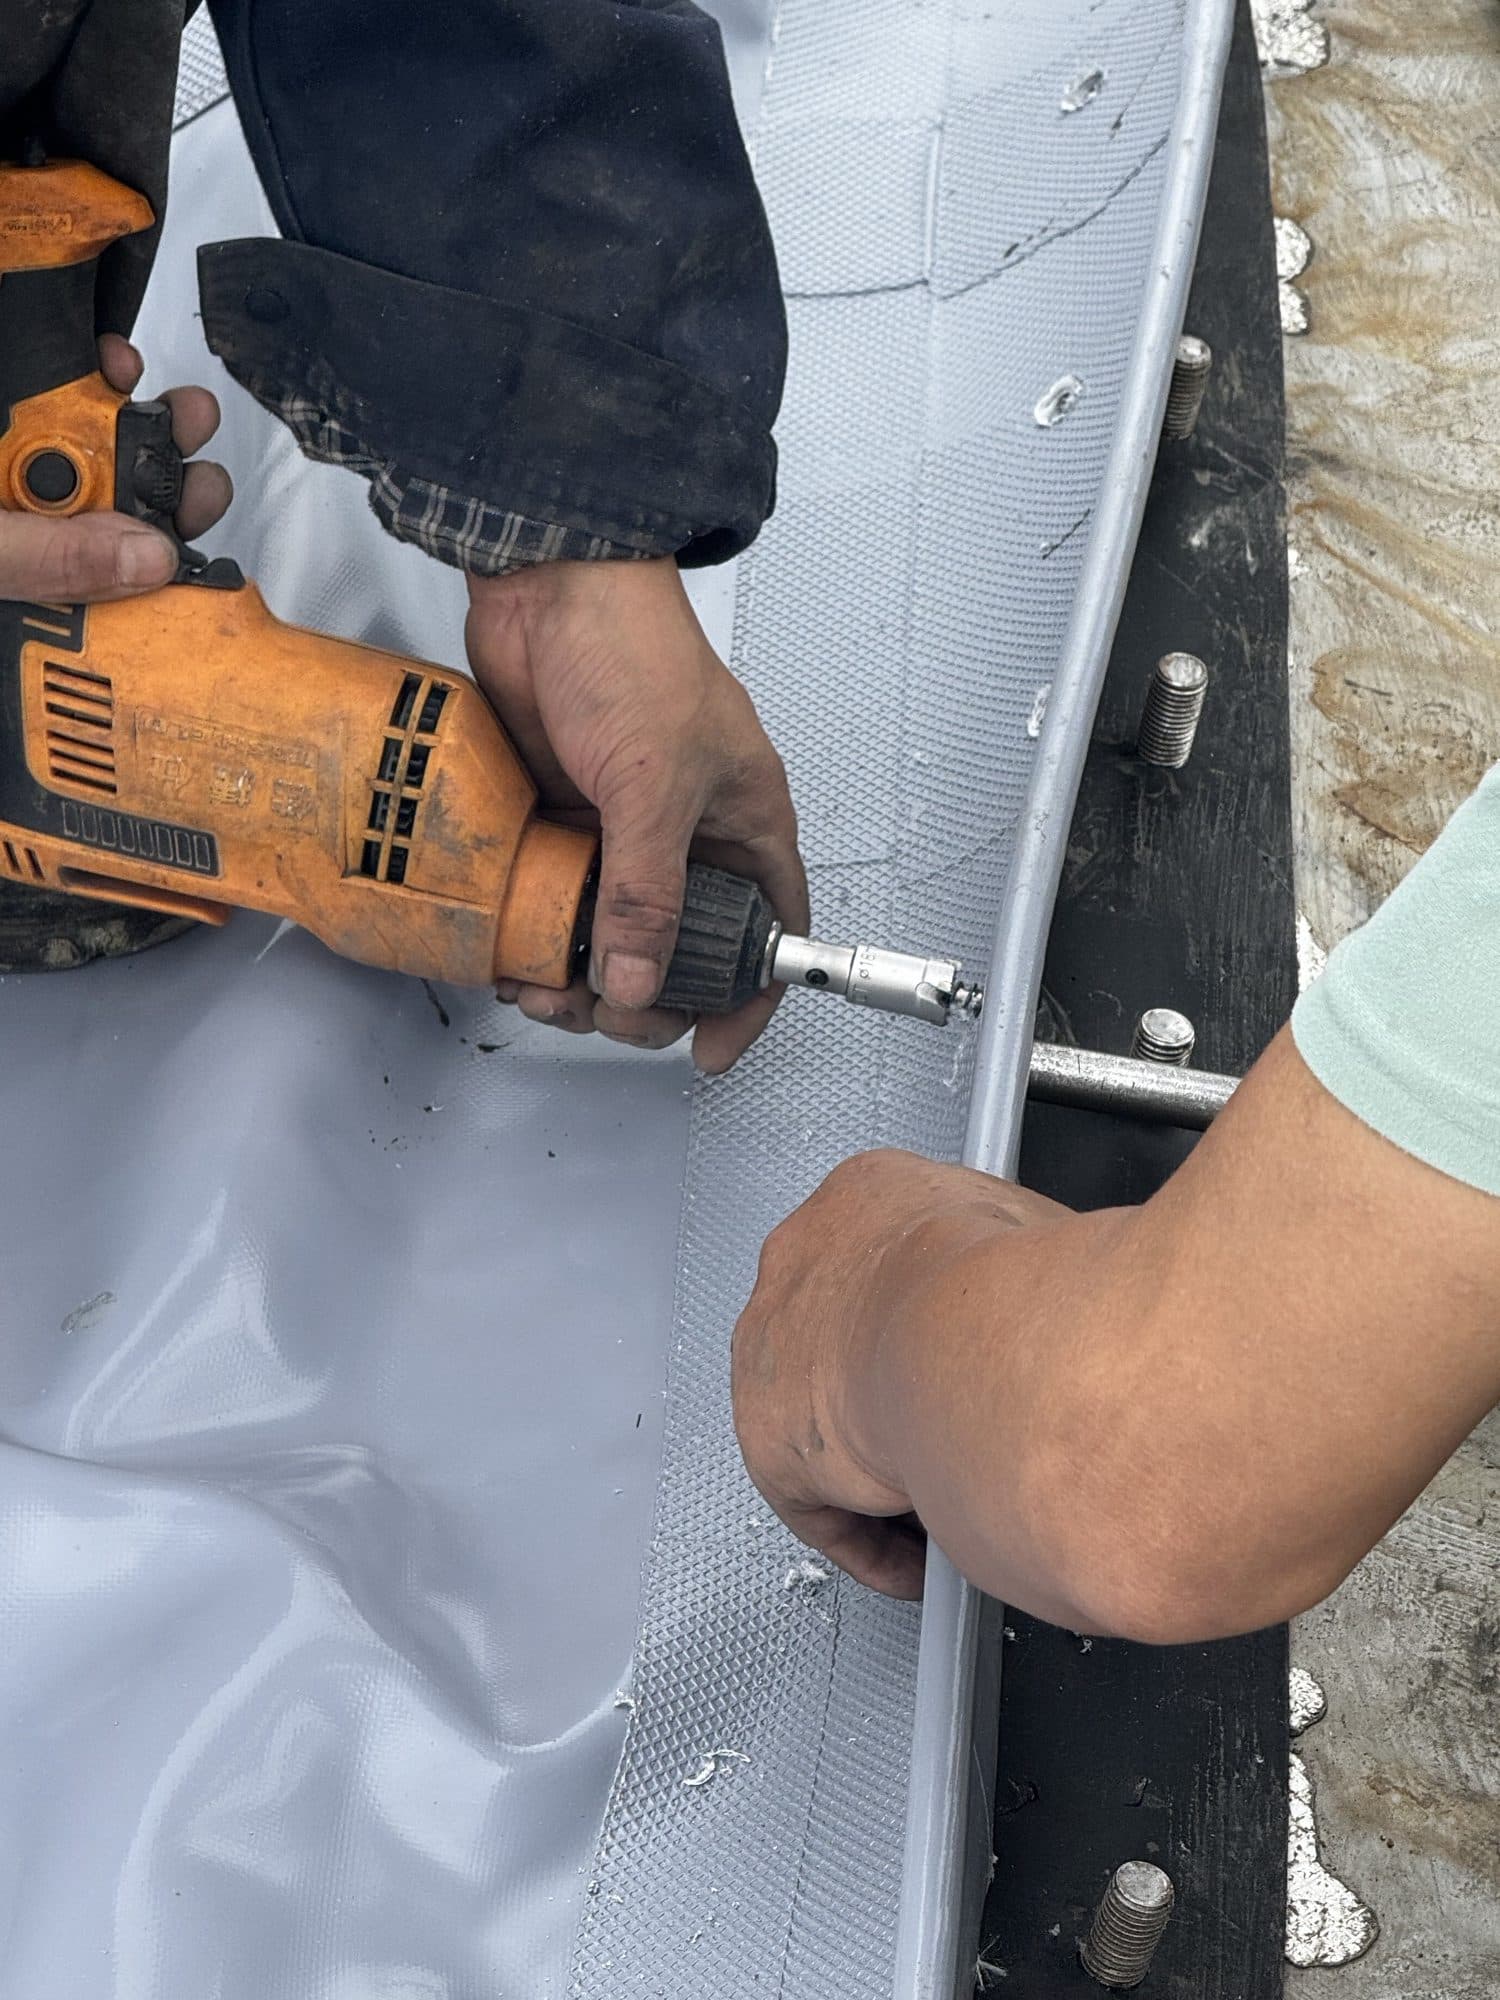
内膜の固定状態を検査・承認した後、上側の帯状シール材を敷設し、既設外膜を復旧します。本事例の構成は、支持面、下側シール材、新内膜、上側シール材、再使用する外膜、押さえ部材の順です。各層の位置と接触面を図面で照合できるように記録します。実際の積層構成は、各設備の承認図面によって確認します。
4. 既設外膜の復旧:元の方向へ戻す
前編で取り外して保護していた既設外膜は、新内膜と上側シール材の検査後に戻します。取り外す前の方向マーク、付属品の向き、吊り位置を照合します。降ろす際は誘導員の合図に従い、折り重なりを整えながら、手すりや鋭利部、新内膜との擦れを避けます。
5. 貫通部・膜位置計・配線の復旧
膜の締付け後、取り外し時の記録に従って膜位置を測る計器、圧力取出し部、送風ダクト、ケーブルを復旧します。端子番号、極性、信号の種類、ケーブルの荷重を受ける固定、ケーブルグランドの密封、フランジの締結、防水処理を確認します。再接続後は、現場計器から制御盤までの信号をループチェックで確かめます。
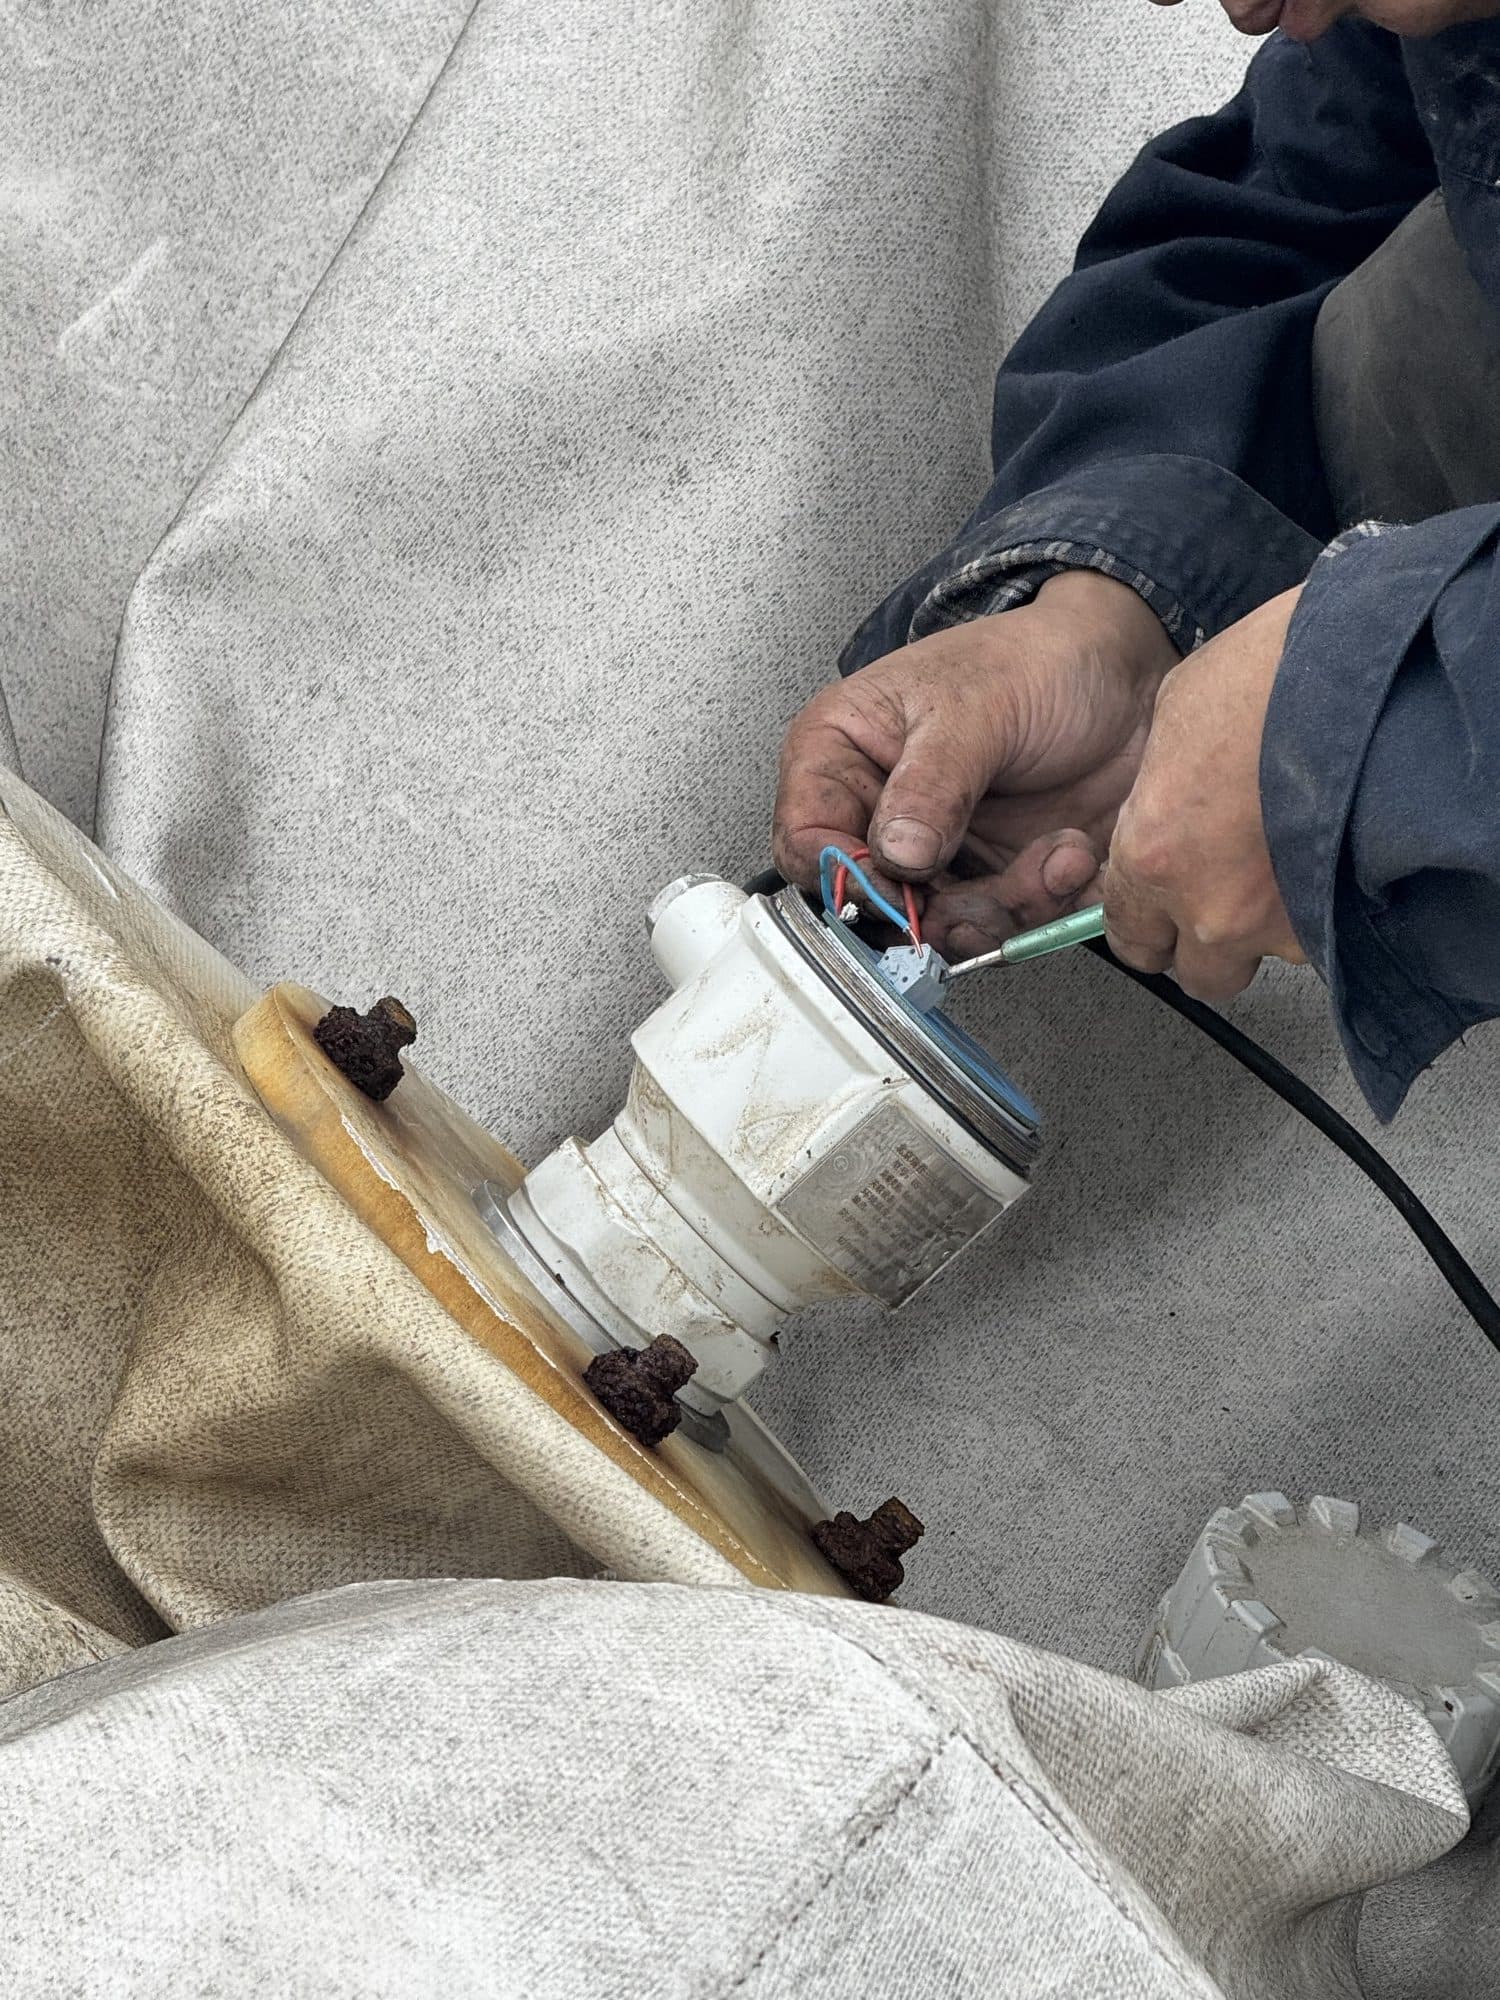
6. 段階的な送気と形状・接触・信号の確認
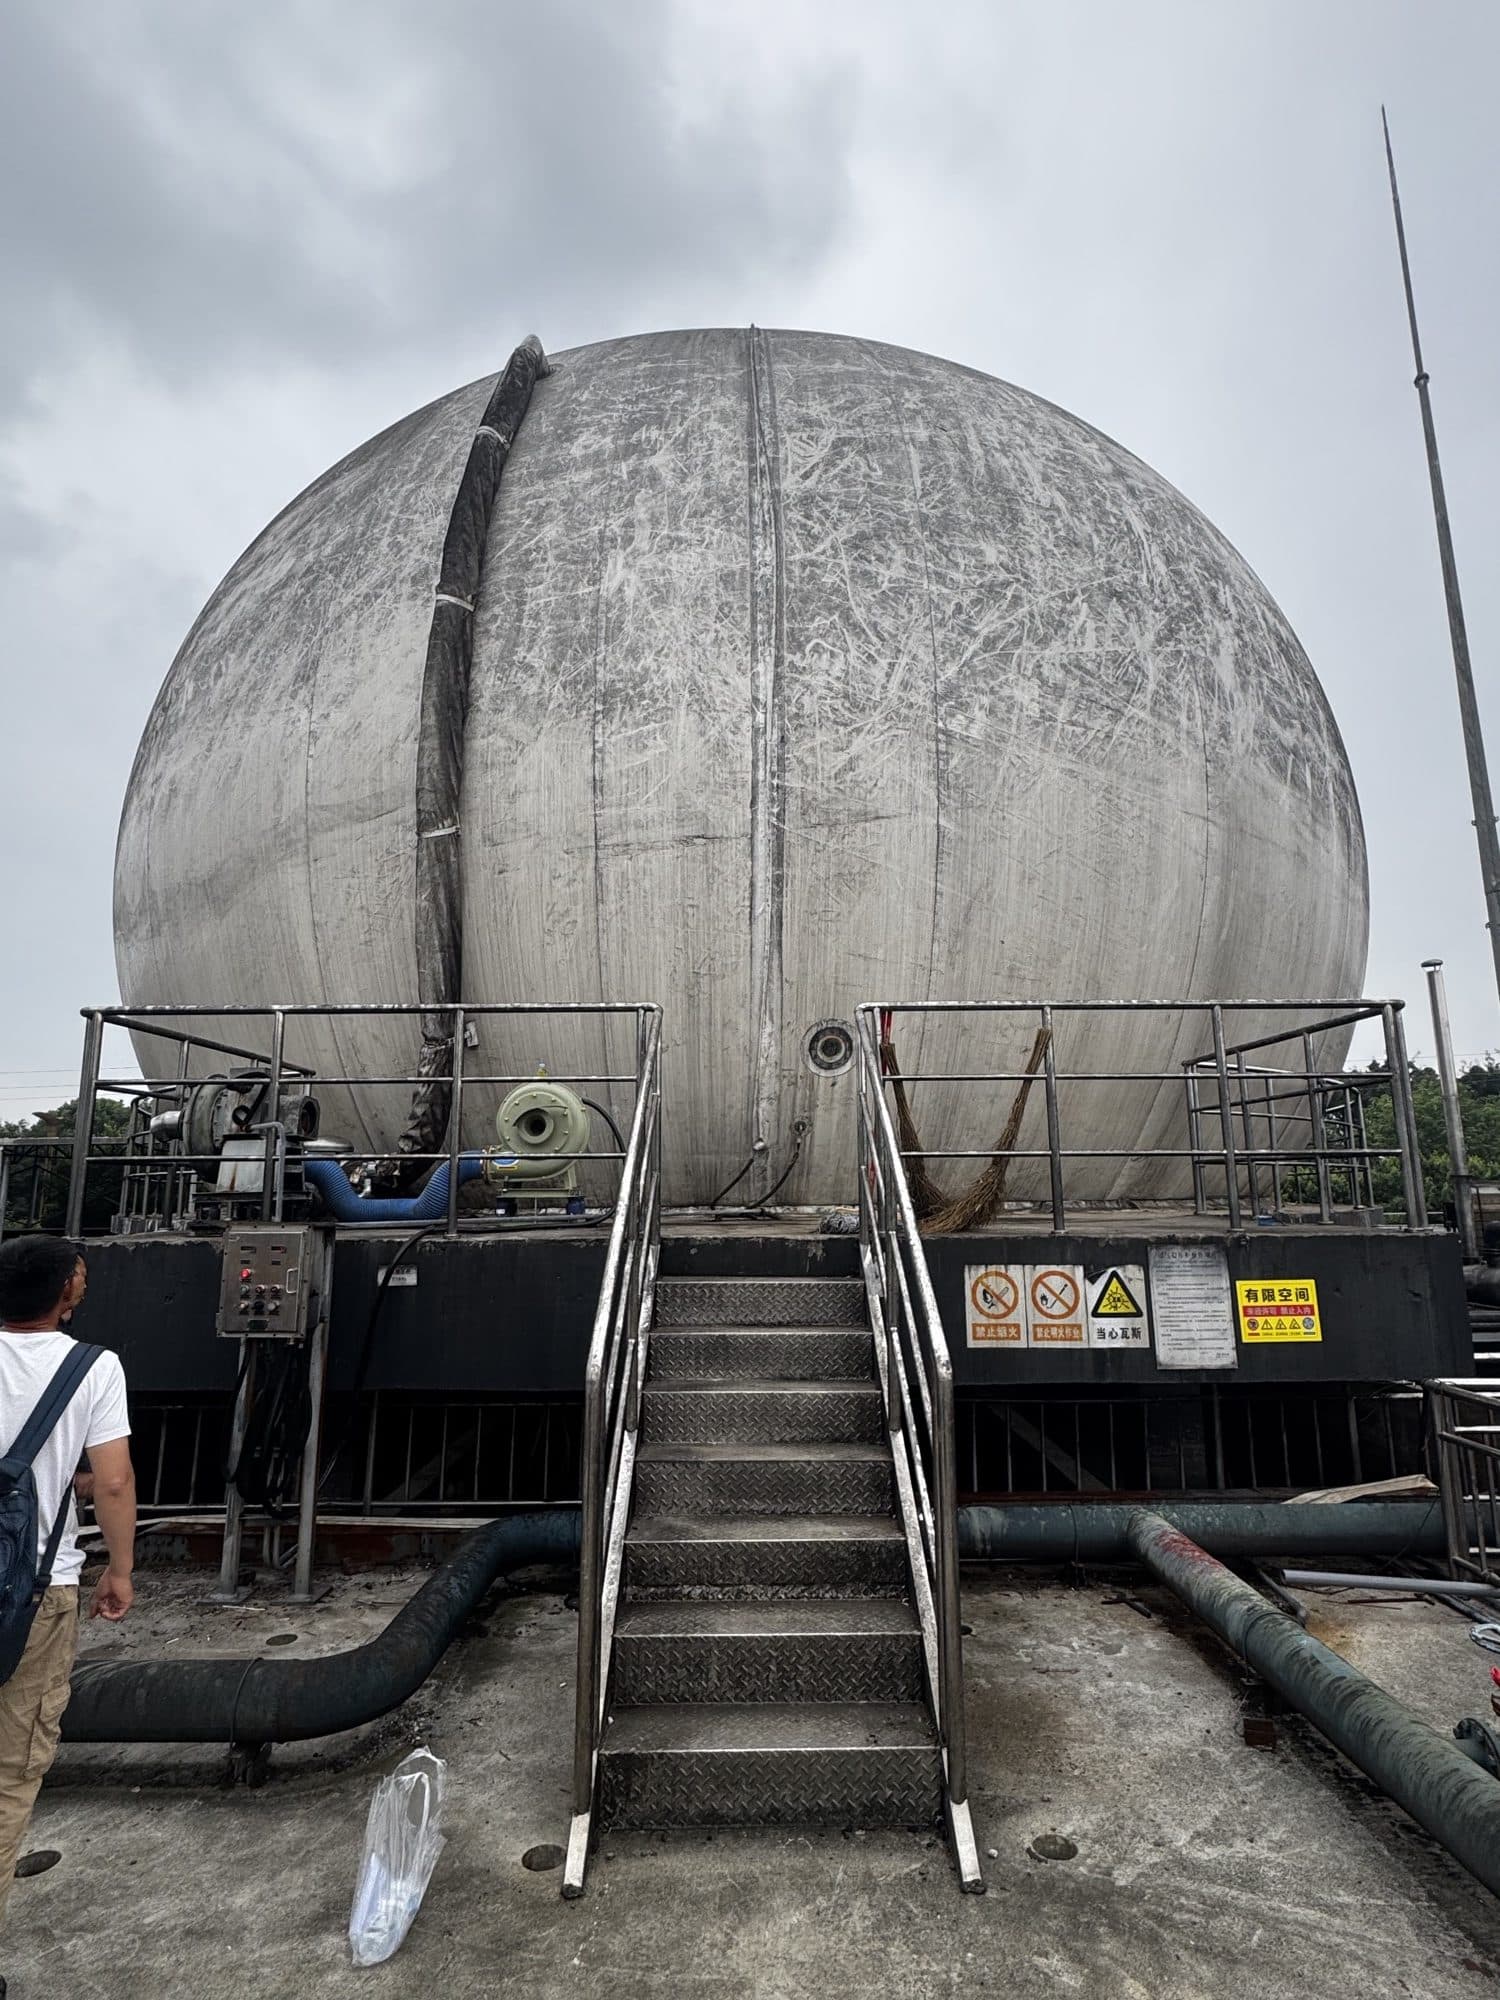
初回の送気は、異常があれば停止できる体制で行います。外膜の形状を保つ支持空気は、内膜と外膜の間へ供給します。ガスを貯留する内膜の内側へ空気を送る工程とは区別します。送気量と圧力を所定の手順で段階的に調整し、外周の締付け部、送風ダクト、付属品、膜面のしわを巡視します。異常な擦れや局部的な張り、付属品のずれ、圧力・膜位置の信号異常があれば停止し、原因を確認します。
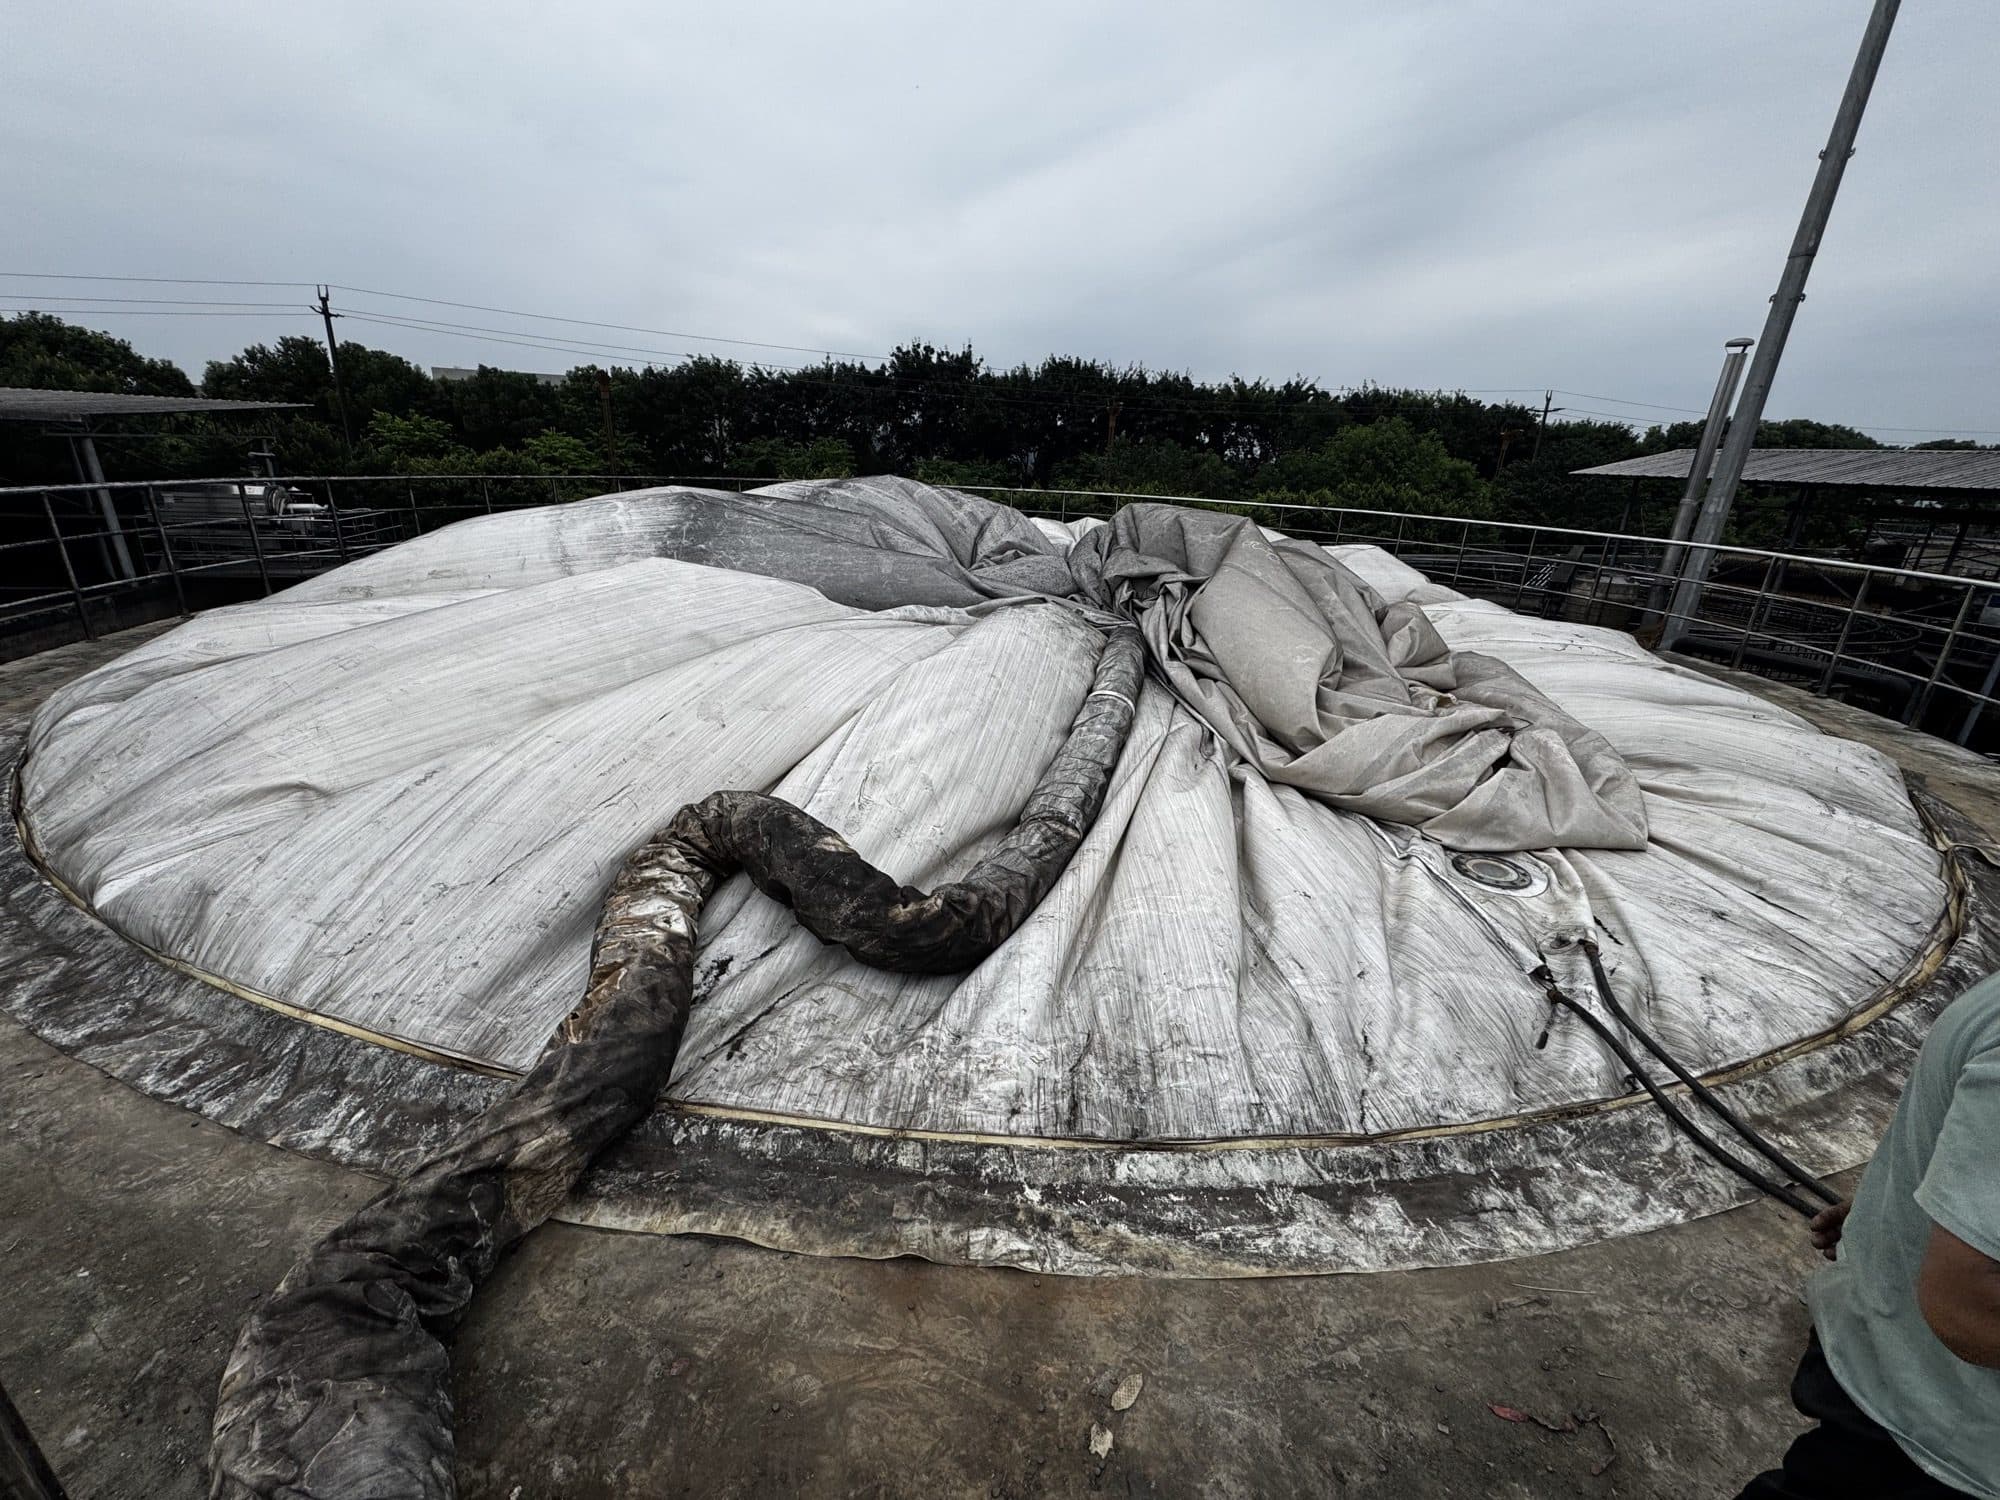
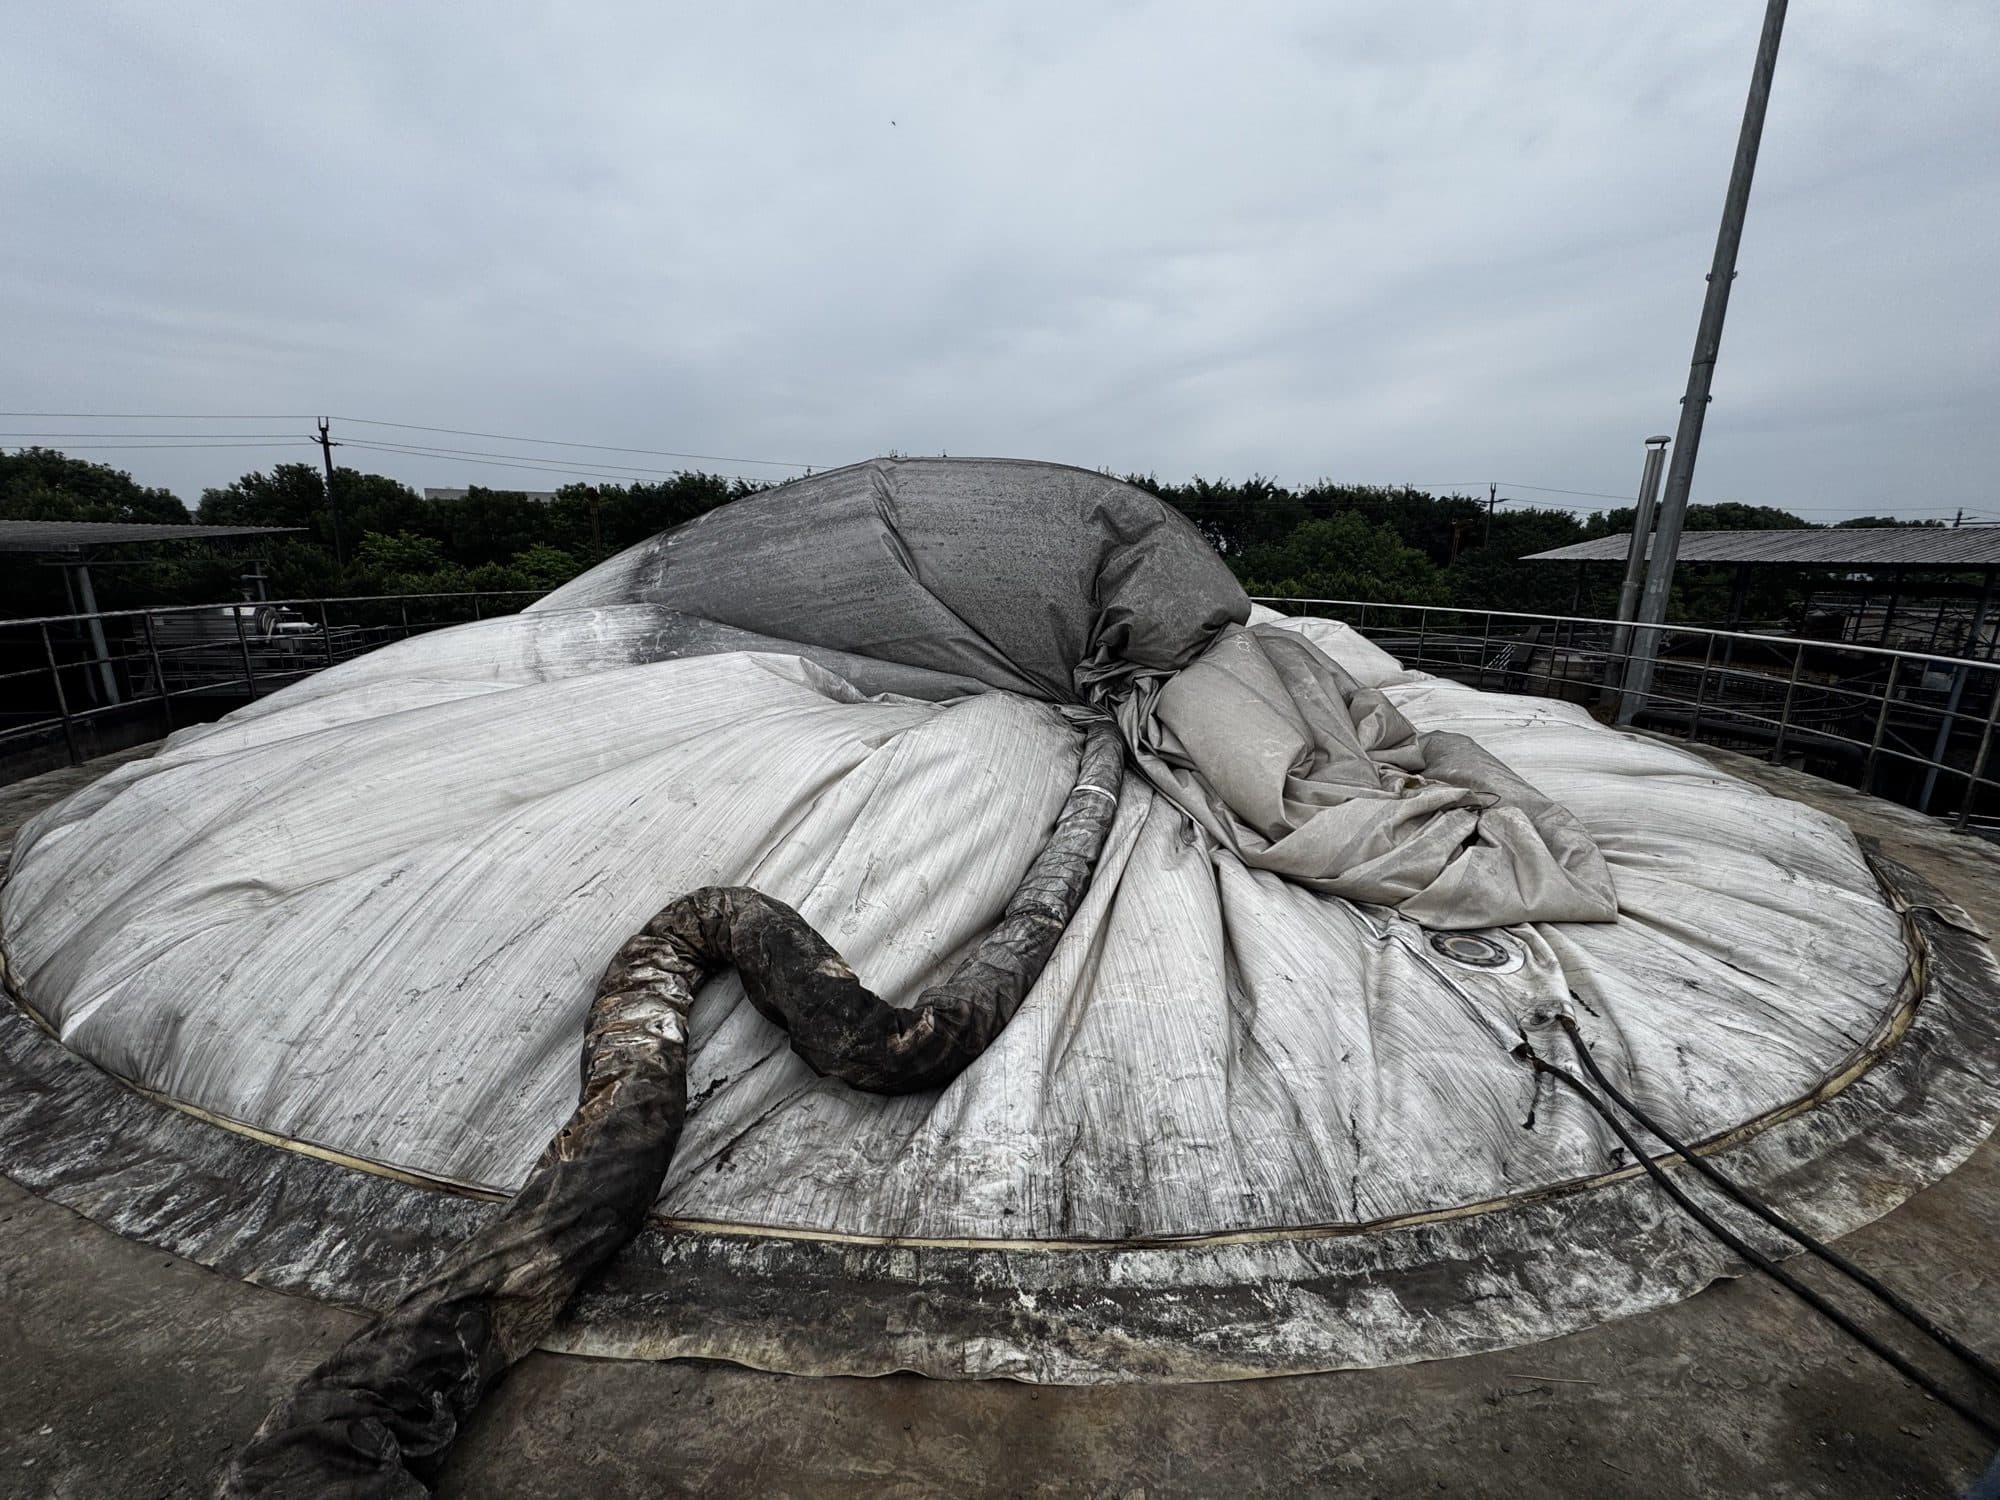
7. 発泡液による漏えい検査・機能試験・最終検査
漏えい検査は、承認済みの試験要領に定める媒体、試験圧力、保持時間、合格基準に従って行います。膜間の空気側と貯留ガス側を区別し、対象とする圧力境界を確認します。点検可能なフランジ、貫通部、圧力取出し口などに、膜材やシール材に適合する発泡検査液を塗布します。気泡が継続して成長する箇所は記録し、安全に減圧したうえで補修・再検査します。外形が整ったことや音がしないことだけでは、気密性を確認したことにはなりません。
送風機の切替え、圧力・膜位置の信号、警報、インターロックを試験し、所定の状態で形状と運転データを記録します。検査の記録確認と運転再開の承認を終え、必要な置換と安全確認を行ってから、別途定めた運転再開手順に従って貯留ガスを導入します。支持空気の送気と貯留ガスの導入を、一つの作業として扱ってはいけません。
よくある6つの誤り
- 硬い異物、滞留水、鋭利な部分を残したまま新しい膜を敷く。
- シール材が角部で途切れたり、継ぎ目の施工方法が一定でなかったり、ボルト穴の周囲で切れたりする。
- 一箇所を強く引いて穴を合わせ、外周にしわを寄せたり、膜の中心をずらしたりする。
- 一部のボルトだけを先に本締めし、対向する区画を順に締め付けない。
- 外膜を鋭利部に引きずる、または吊具で膜材を直接圧迫する。
- 外形が整ったことだけで作業を終え、計装信号、警報、インターロック、漏えい検査の記録を確認しない。
最終検査と引渡しの記録
- 上下のシール材に途切れがなく、材質と押さえ構造が設計に適合している
- 内膜の向き、中心位置、外周のボルト穴位置を記録している
- 押さえ板、ボルト、締付け順序が承認済みの仕様に適合している
- 内膜の溶着部、フランジ端部、貫通部の目視検査が完了している
- 再使用する外膜に新たな擦り傷、挟み込まれた折れ、鋭利部との接触がない
- 送風機、圧力・膜位置の信号、警報、インターロックの作動を確認している
- 段階的な送気中に膜の形状が安定し、異常な擦れがない
- 点検可能な接続部について、発泡液を用いた漏えい検査の結果を記録している
引渡しで重要なのは、外膜が膨らんだことだけではありません。次の膜で覆われる接続部をその都度検査・記録し、必要な承認を得ること、そして最終的な形状、漏えい検査の結果、制御信号に矛盾がないことを確認します。
よくある質問
内膜フランジの上下にシール材を設けるのはなぜですか?
本事例では、支持面、内膜フランジ、再使用する外膜の間に上下の帯状シール材を配置し、押さえ部材で圧縮して密封します。この構成がすべての設備に共通するわけではありません。材質、断面形状、圧縮量、積層順序は、その設備の承認図面に従います。
ボルト穴が合わない場合、一点から強く引いて合わせてもよいですか?
一箇所を強く引いて合わせる方法は避けます。膜の中心と向きを確認し、対向する区画を順に合わせます。局部に無理な力を加えると、膜面にしわが寄り、溶着部や貫通部に余分な力がかかるおそれがあります。
内膜固定後、すぐに既設外膜を戻せますか?
内膜本体、溶着部、フランジ端部、シール材、貫通部、締付け状態を検査し、次工程に進む承認を得てから戻します。外膜で覆うと点検しにくくなる箇所を、先に記録しておくことが重要です。
送気中は何を確認しますか?
支持空気を膜間へ段階的に供給し、膜の形状、しわの移動、周辺鋼材との接触、送風機の動作、圧力・膜位置の信号を確認します。警報とインターロックは所定の試験手順で確認します。内膜気室の試験と貯留ガスの導入は別の工程です。
発泡液による漏えい検査は、どのように判定しますか?
試験対象の圧力境界を確認し、承認済みの媒体・圧力・保持時間で、材料に適合する検査液を塗布します。気泡が継続して成長する箇所は記録し、安全に減圧したうえで補修・再検査します。最終判定は設備ごとの合格基準に従います。
最終形状が正常なら交換完了ですか?
外形だけでは完了と判断できません。シール、締結、計装、警報・インターロック、漏えい検査、運転状態の記録を確認し、所定の承認を得る必要があります。
内膜交換・気密性確認のご相談
見えなくなる接続部こそ、施工段階で確認を。
設備形式、寸法、ガス組成、損傷箇所の写真、停止可能な期間、制御資料をお知らせください。内膜交換の方法、シール部の確認、試運転、完了検査の範囲を検討します。