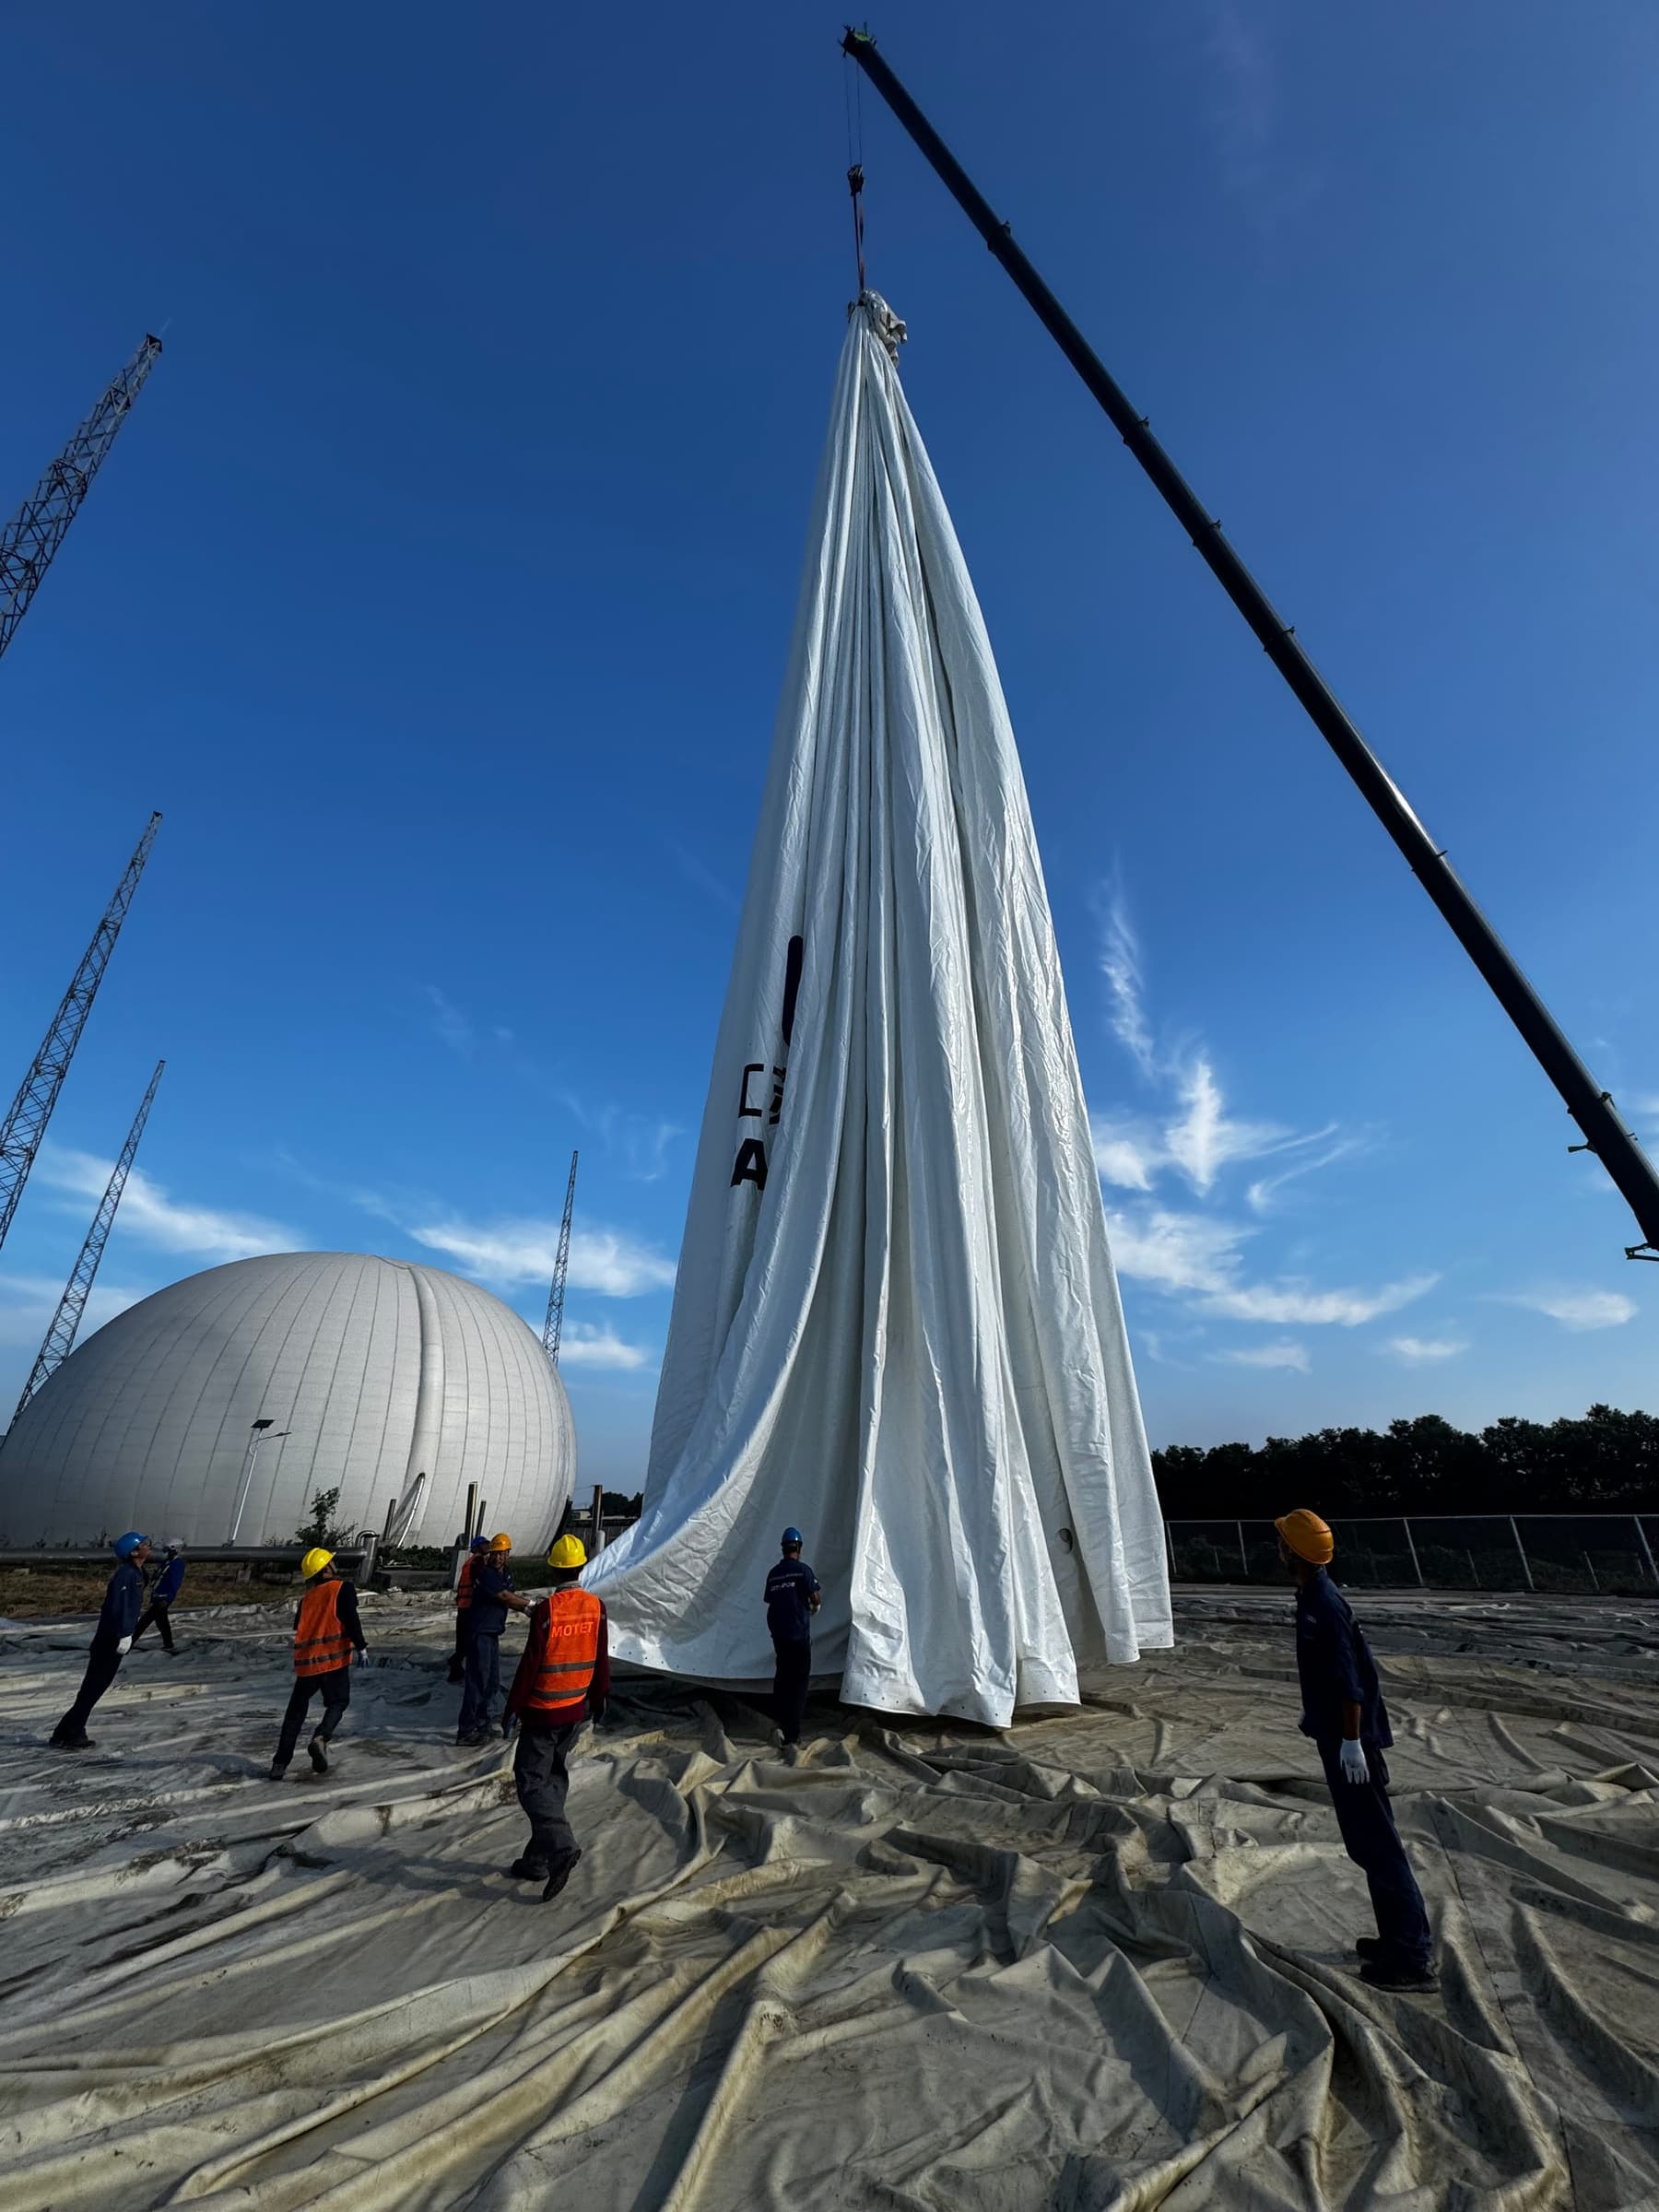
二重膜式ガスホルダーの外膜(アウターメンブレン)を交換する際は、膜材に加え、外周の固定部、シール材、取付鋼材の防食、送風設備、計装・制御を確認します。新しい膜の性能を生かすには、既設設備との接続部を含めて点検・補修し、試運転で正常な動作を確かめることが重要です。
1. 局部補修か全面交換かを判断する
外膜は内側の設備を雨風から保護し、膜間に供給する空気によって所定の形状を保ちます。損傷が局所的で周囲の膜材が健全な場合は、供給者が認める方法で補修できることがあります。一方、膜全体の劣化が進んでいる場合、部分的な補修だけでは耐候性や寸法安定性を回復できません。
局部補修を検討できる条件
- 損傷が局所的で、その範囲と状態を確認できる
- 周囲の塗膜、基布、溶着部に著しい劣化がない
- 補修材が既設膜材に適合している
- 供給者の補修要領で現場施工が認められている
全面交換を検討すべき状態
- 広範囲に白亜化、ひび割れ、塗膜の剥離がある
- 溶着部、付属品の取付部、折れ部で損傷を繰り返している
- 変形により、膜材の余長や張力を適切に調整できない
- 補修に伴う停止や再損傷のリスクが運用上許容できない
2. 作業前に停止・隔離と安全確認を行う
施工に先立ち、設備管理者と施工責任者が承認済みの停止・作業計画を確認します。ガスホルダーだけでなく接続する設備も対象に、ガス、送風、電源、弁の駆動源などを所定の手順で隔離します。必要なガス抜き・置換、ガス濃度測定、換気、吊上げ作業の条件、気象条件、静電気対策、火気や工具の使用条件もあらかじめ定めます。外膜が通常バイオガスを直接保持しないことは、隔離やガス測定を省略する理由にはなりません。
安全上の注意
本稿は施工の流れを説明するものであり、現場ごとの施工要領、作業許可、ガス測定計画、吊上げ計画、法令上の確認に代わるものではありません。バイオガスには可燃性があり、有毒成分や酸欠を引き起こす成分を含む場合があります。残留ガスと危険エネルギーの確認を含め、必要な資格・技能を備え、作業を許可された担当者が実施してください。
3–5. 旧膜を撤去し、取付鋼材と防食塗装を補修する
区画ごとに外周の押さえ金具を取り外す
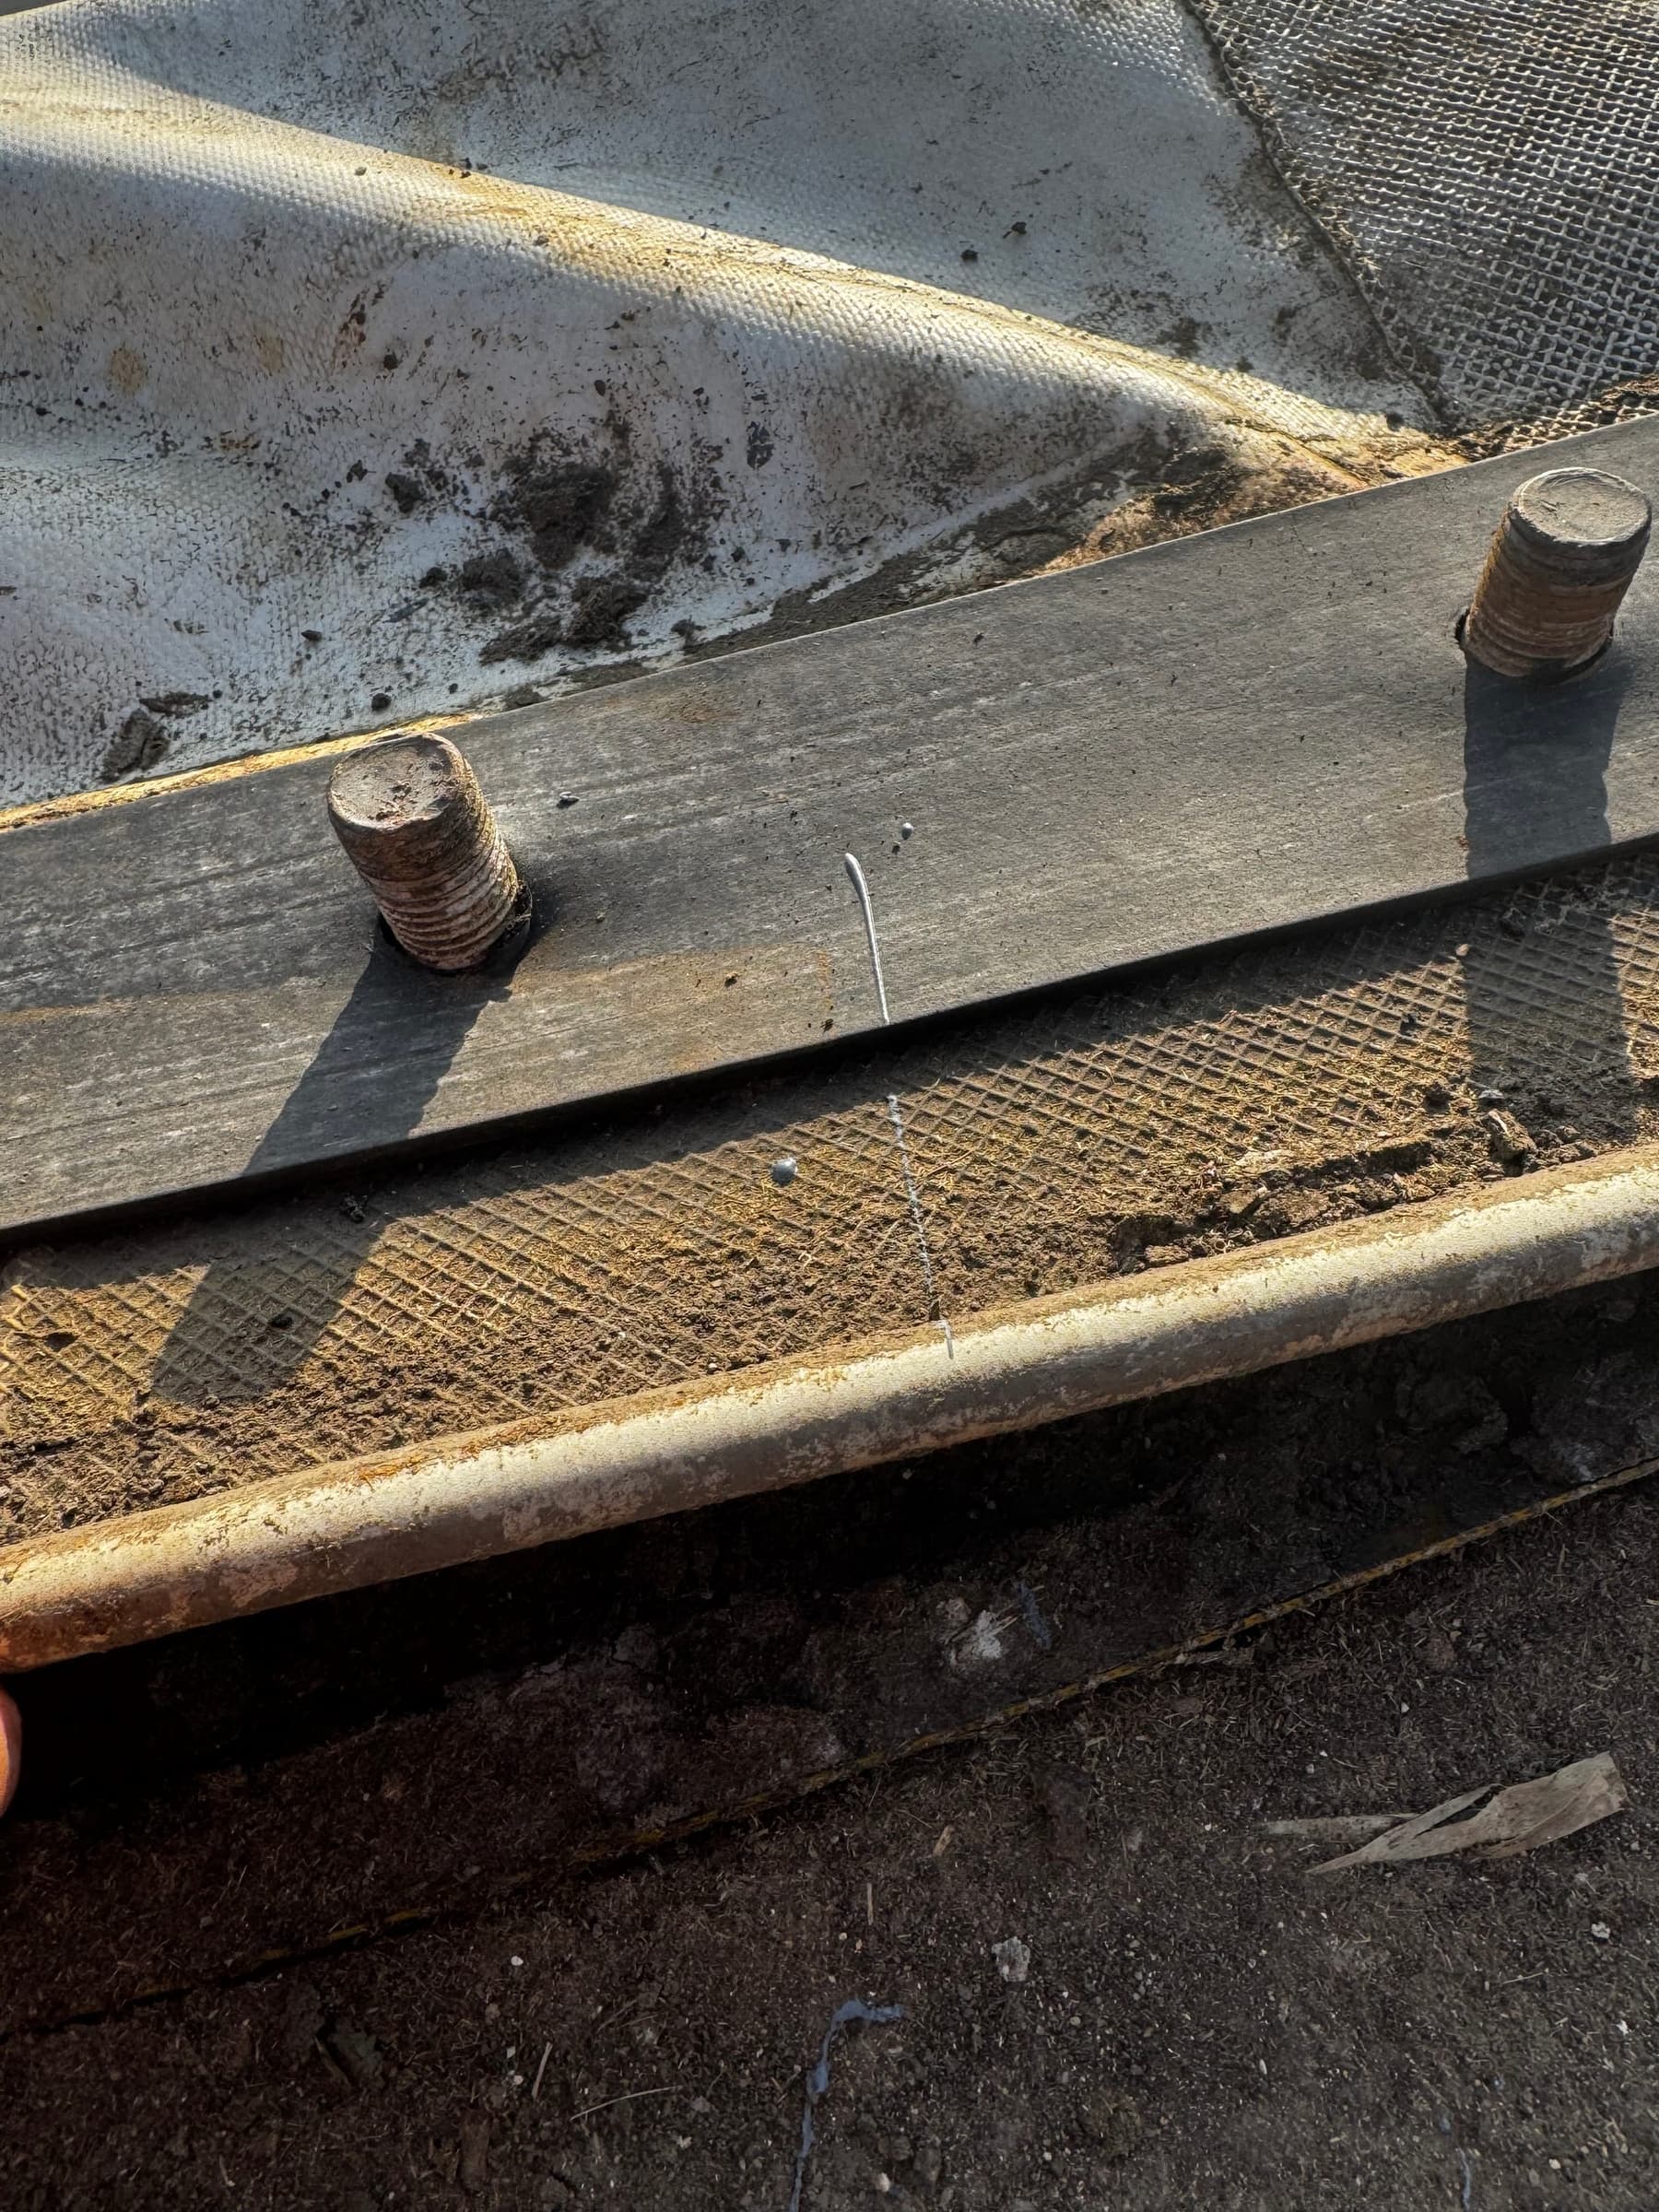
残留張力による膜材の急な動きを防ぐため、外周部は計画した区画ごとに取り外します。旧膜の端部を外した後、接触面の滞留水、土砂、腐食、変形、締結材の緩み、バリなどを点検します。膜で覆われていた部分まで露出させることが、補修範囲を判断するための前提になります。
次工程に進む前の確認押さえ板、取付アングル、アンカーボルト、座金、シール材、膜端部の組立順序と方向を記録し、異常箇所を写真で残します。
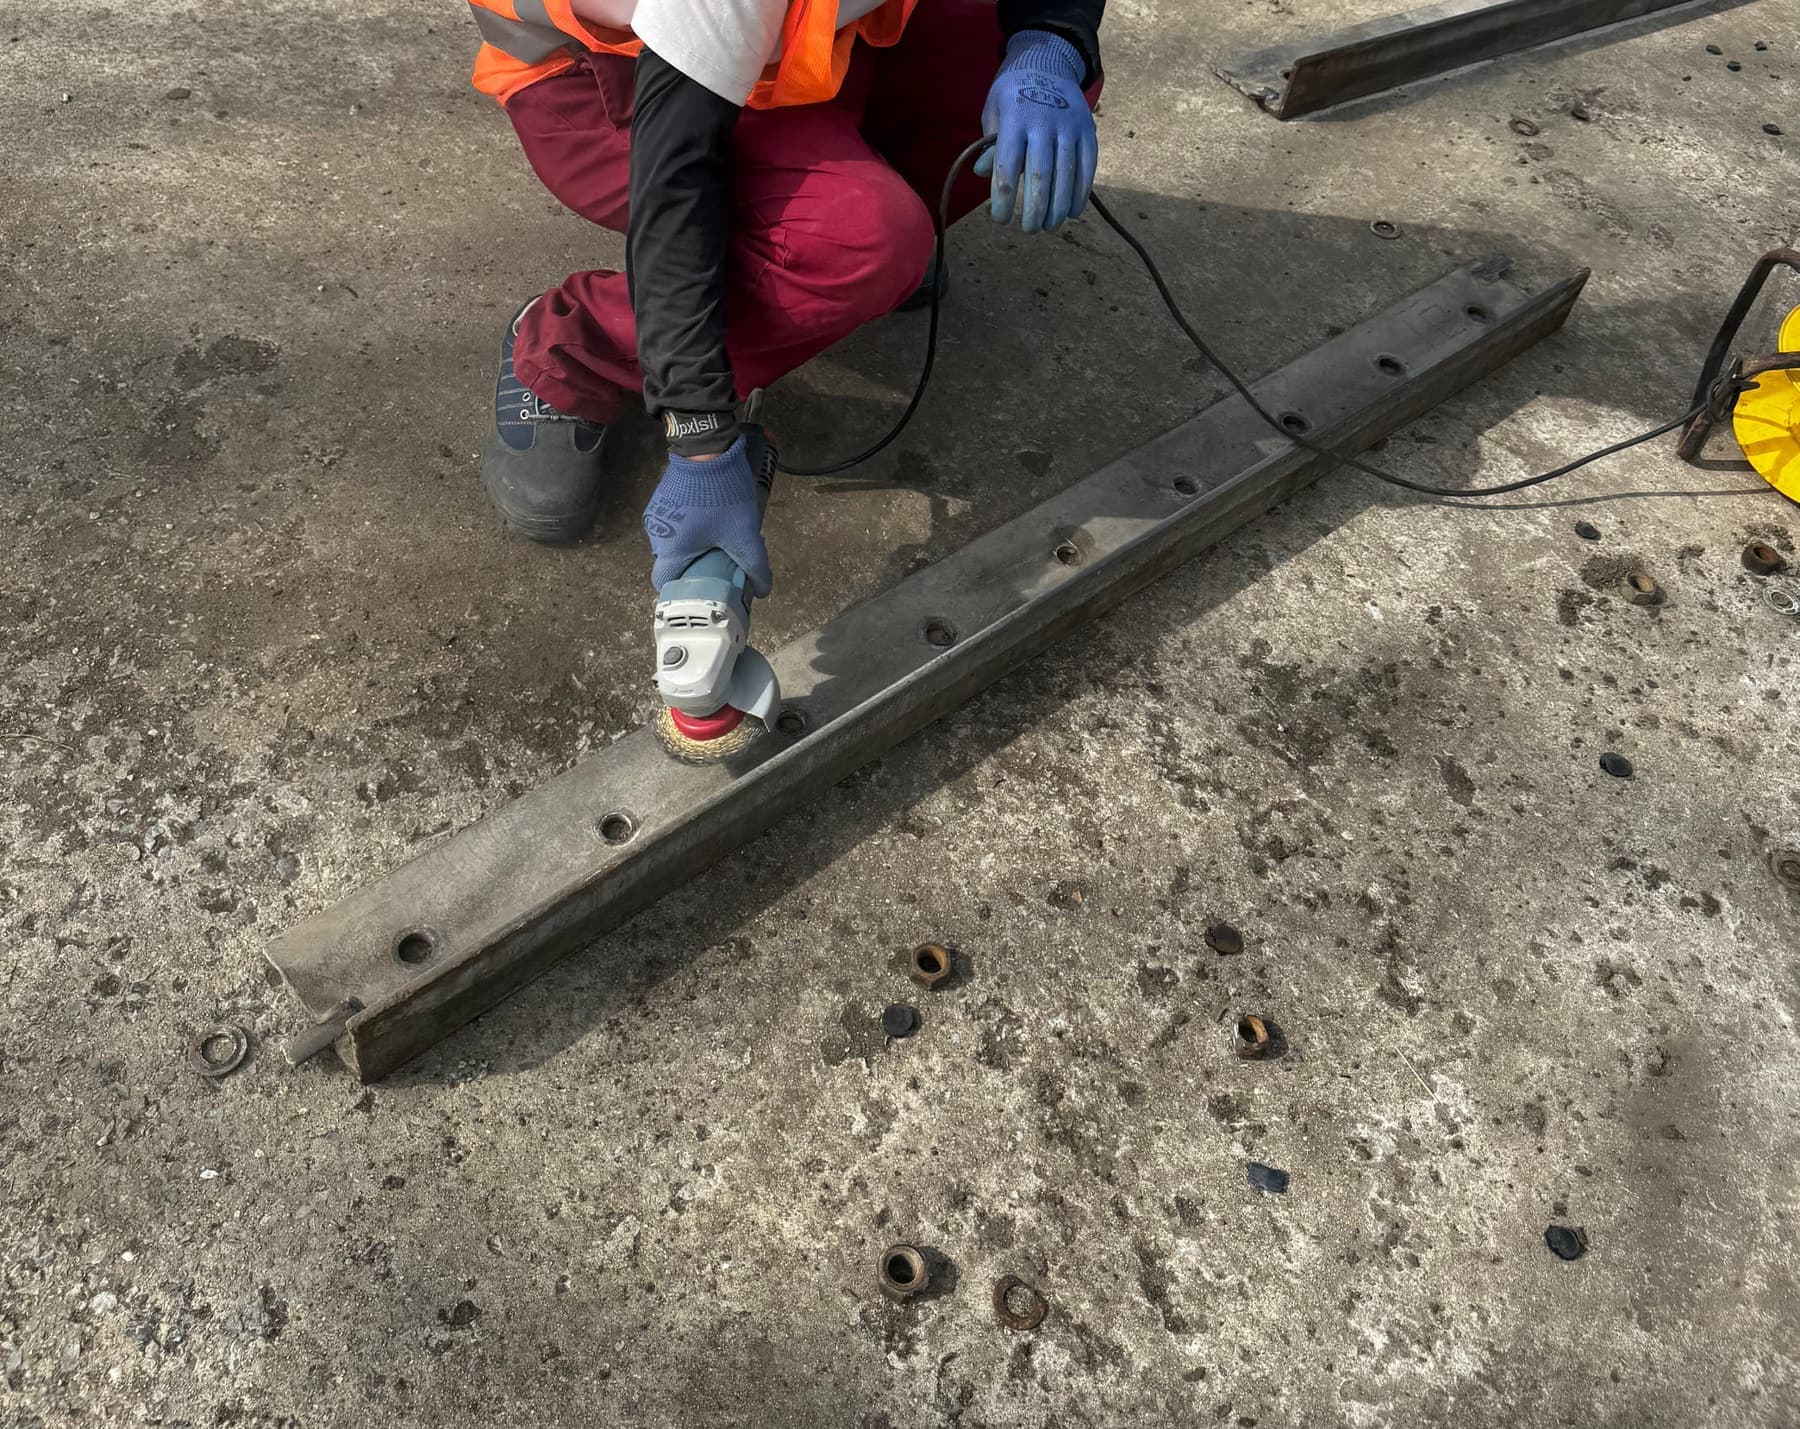
錆・劣化塗膜を除去し、鋭利な部分を処理する
動力工具による清掃は、金属表面を光らせること自体が目的ではありません。塗膜の付着を妨げる錆や浮いた塗膜を除去し、新しい膜を傷つけるバリや鋭利な部分を処理します。アンカーボルトの穴、鋼材の端部、溶接部、滞留水があった箇所は特に注意して点検します。
次工程に進む前の確認素地調整の程度、清浄度、表面粗さ、既存塗膜を残す範囲は、承認済みの塗装仕様に照らして確認します。写真から特定の処理等級を判断しません。
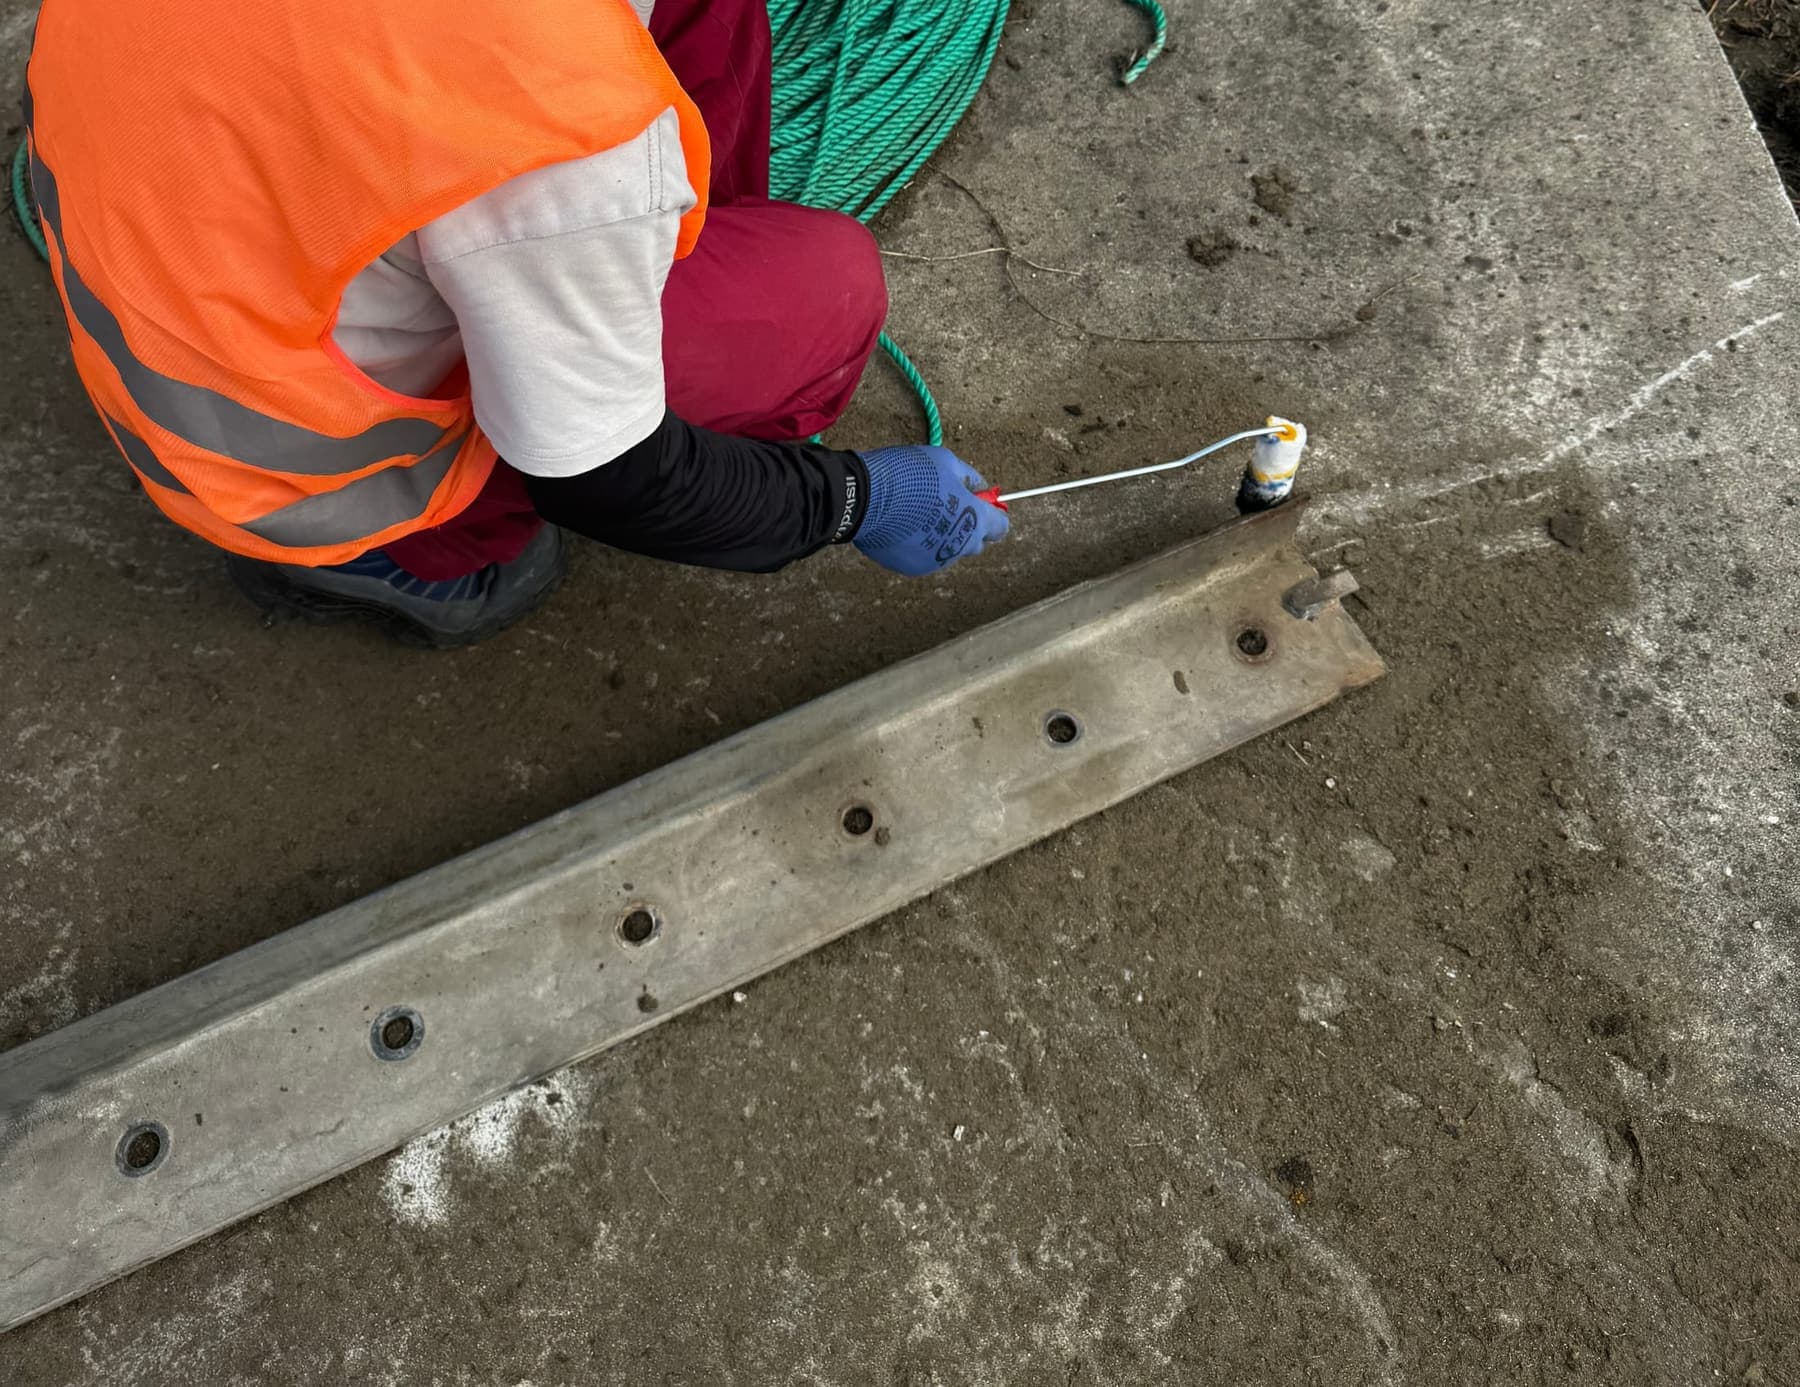
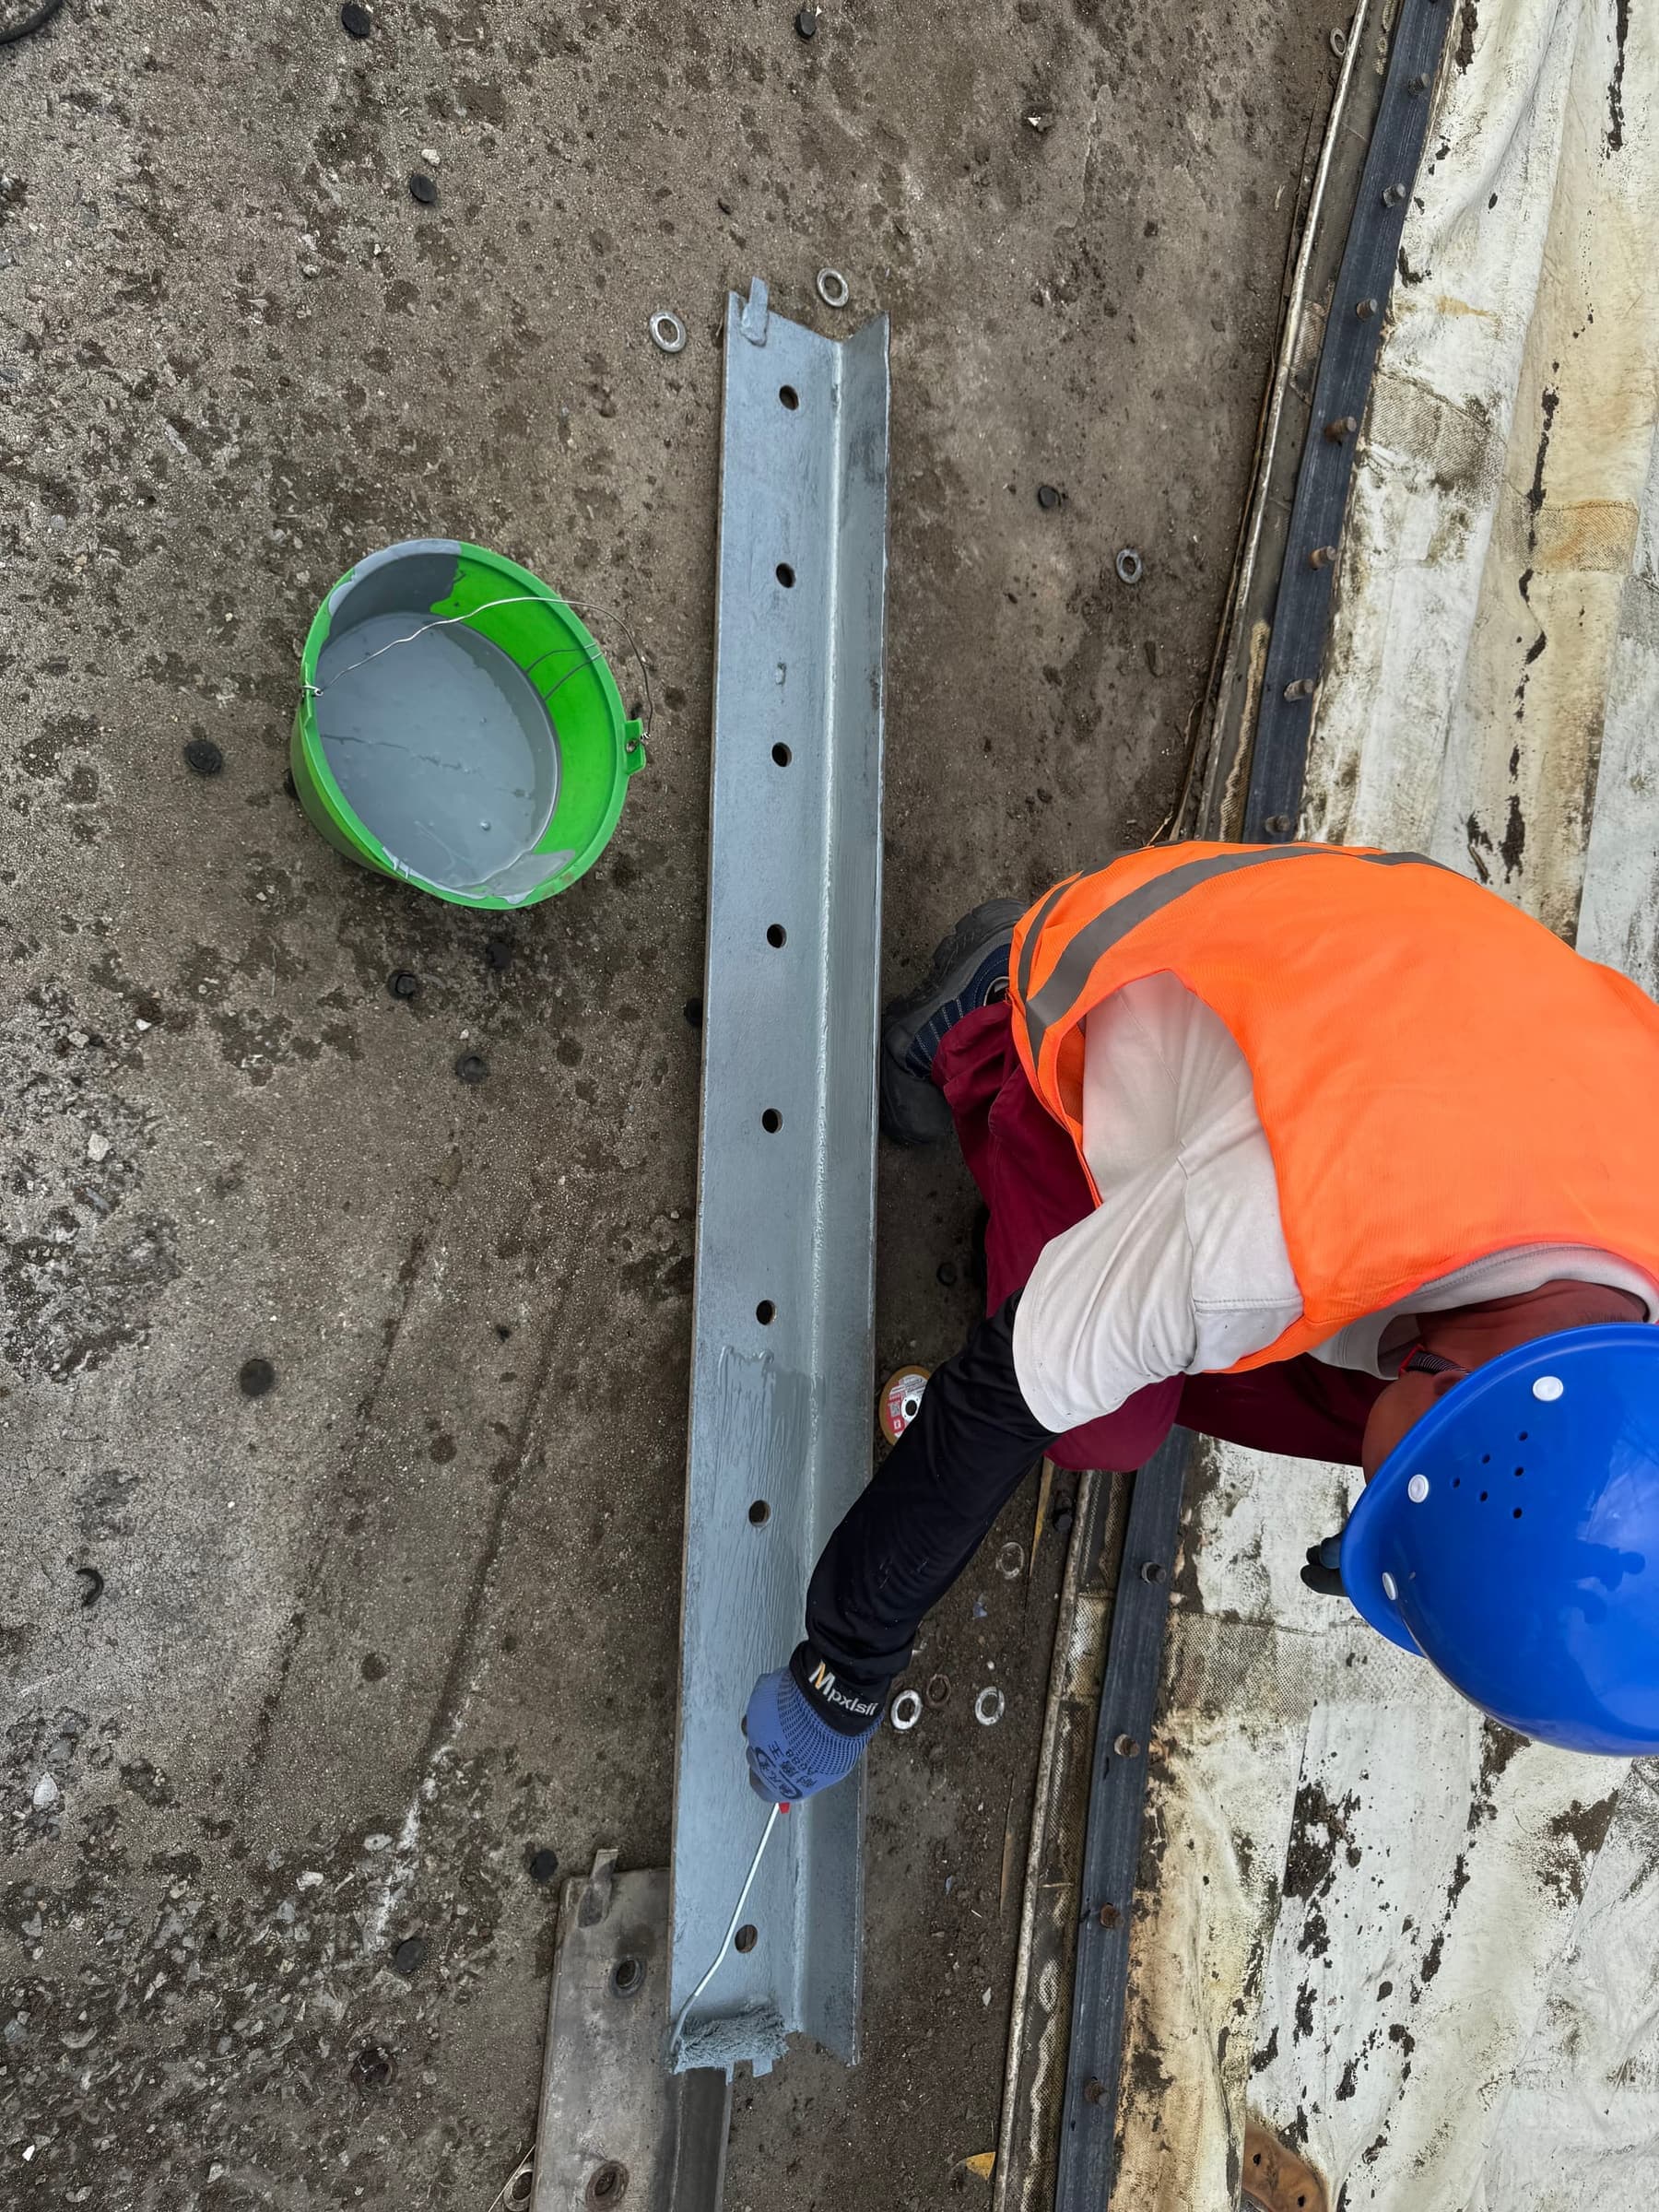
防食塗装を施工し、硬化状態を確認する
素地調整後は、再発錆を防ぐため、承認済みの塗装仕様に従って速やかに施工します。防食塗装は鋼材を保護するとともに、シール材と膜端部が接触する面を整える役割があります。塗膜が組立可能な状態まで硬化したことを確認してから、新しい膜を取り付けます。
次工程に進む前の確認気温・湿度などの施工条件、塗料のロット、施工時刻、塗り重ねの工程、規定の膜厚、硬化状態を記録します。膜厚や塗り重ね間隔などは採用する塗装系の仕様に従います。
6. シール材と接触面を整える
接触面を清掃し、帯状シール材を確認する
取付面から粉じん、研磨材、油分、古いシール材、硬い粒子を除去します。帯状シール材は外周に沿って連続して配置し、継ぎ目や曲がり部に局部的な段差や隙間を生じさせないようにします。ボルト、座金、押さえ板の状態と穴位置も、締付け前に確認します。シーラントによる現場の隙間埋めは、設計で指定された圧縮シールの代替にはなりません。補助的に使用する場合も、承認された接続仕様に従います。
次工程に進む前の確認シール材の寸法、連続性、継ぎ目の位置、圧縮状態を承認図面で確認します。硬化、ひび割れ、圧縮による永久変形がある既存材を、点検せずに再使用してはいけません。
7–8. 新しい外膜を吊り上げ、展開して固定する
取付方向、吊り位置、作業面の養生を確認する
外膜は通常、折り畳んだ状態で搬入されます。作業面を清潔な保護材で養生し、所定の吊り具と介錯ロープを使用します。地上の作業員が回転や揺れを抑え、取付方向を保ちながら中央へ移動させます。吊上げ後に膜を無理にねじって方向を修正しないことが重要です。
次工程に進む前の確認吊上げ前に膜材の識別番号、展開方向、付属品の位置、吊上げ計画を再確認します。コンクリート、露出したボルト、鋭利な端部に膜材を引きずらないようにします。
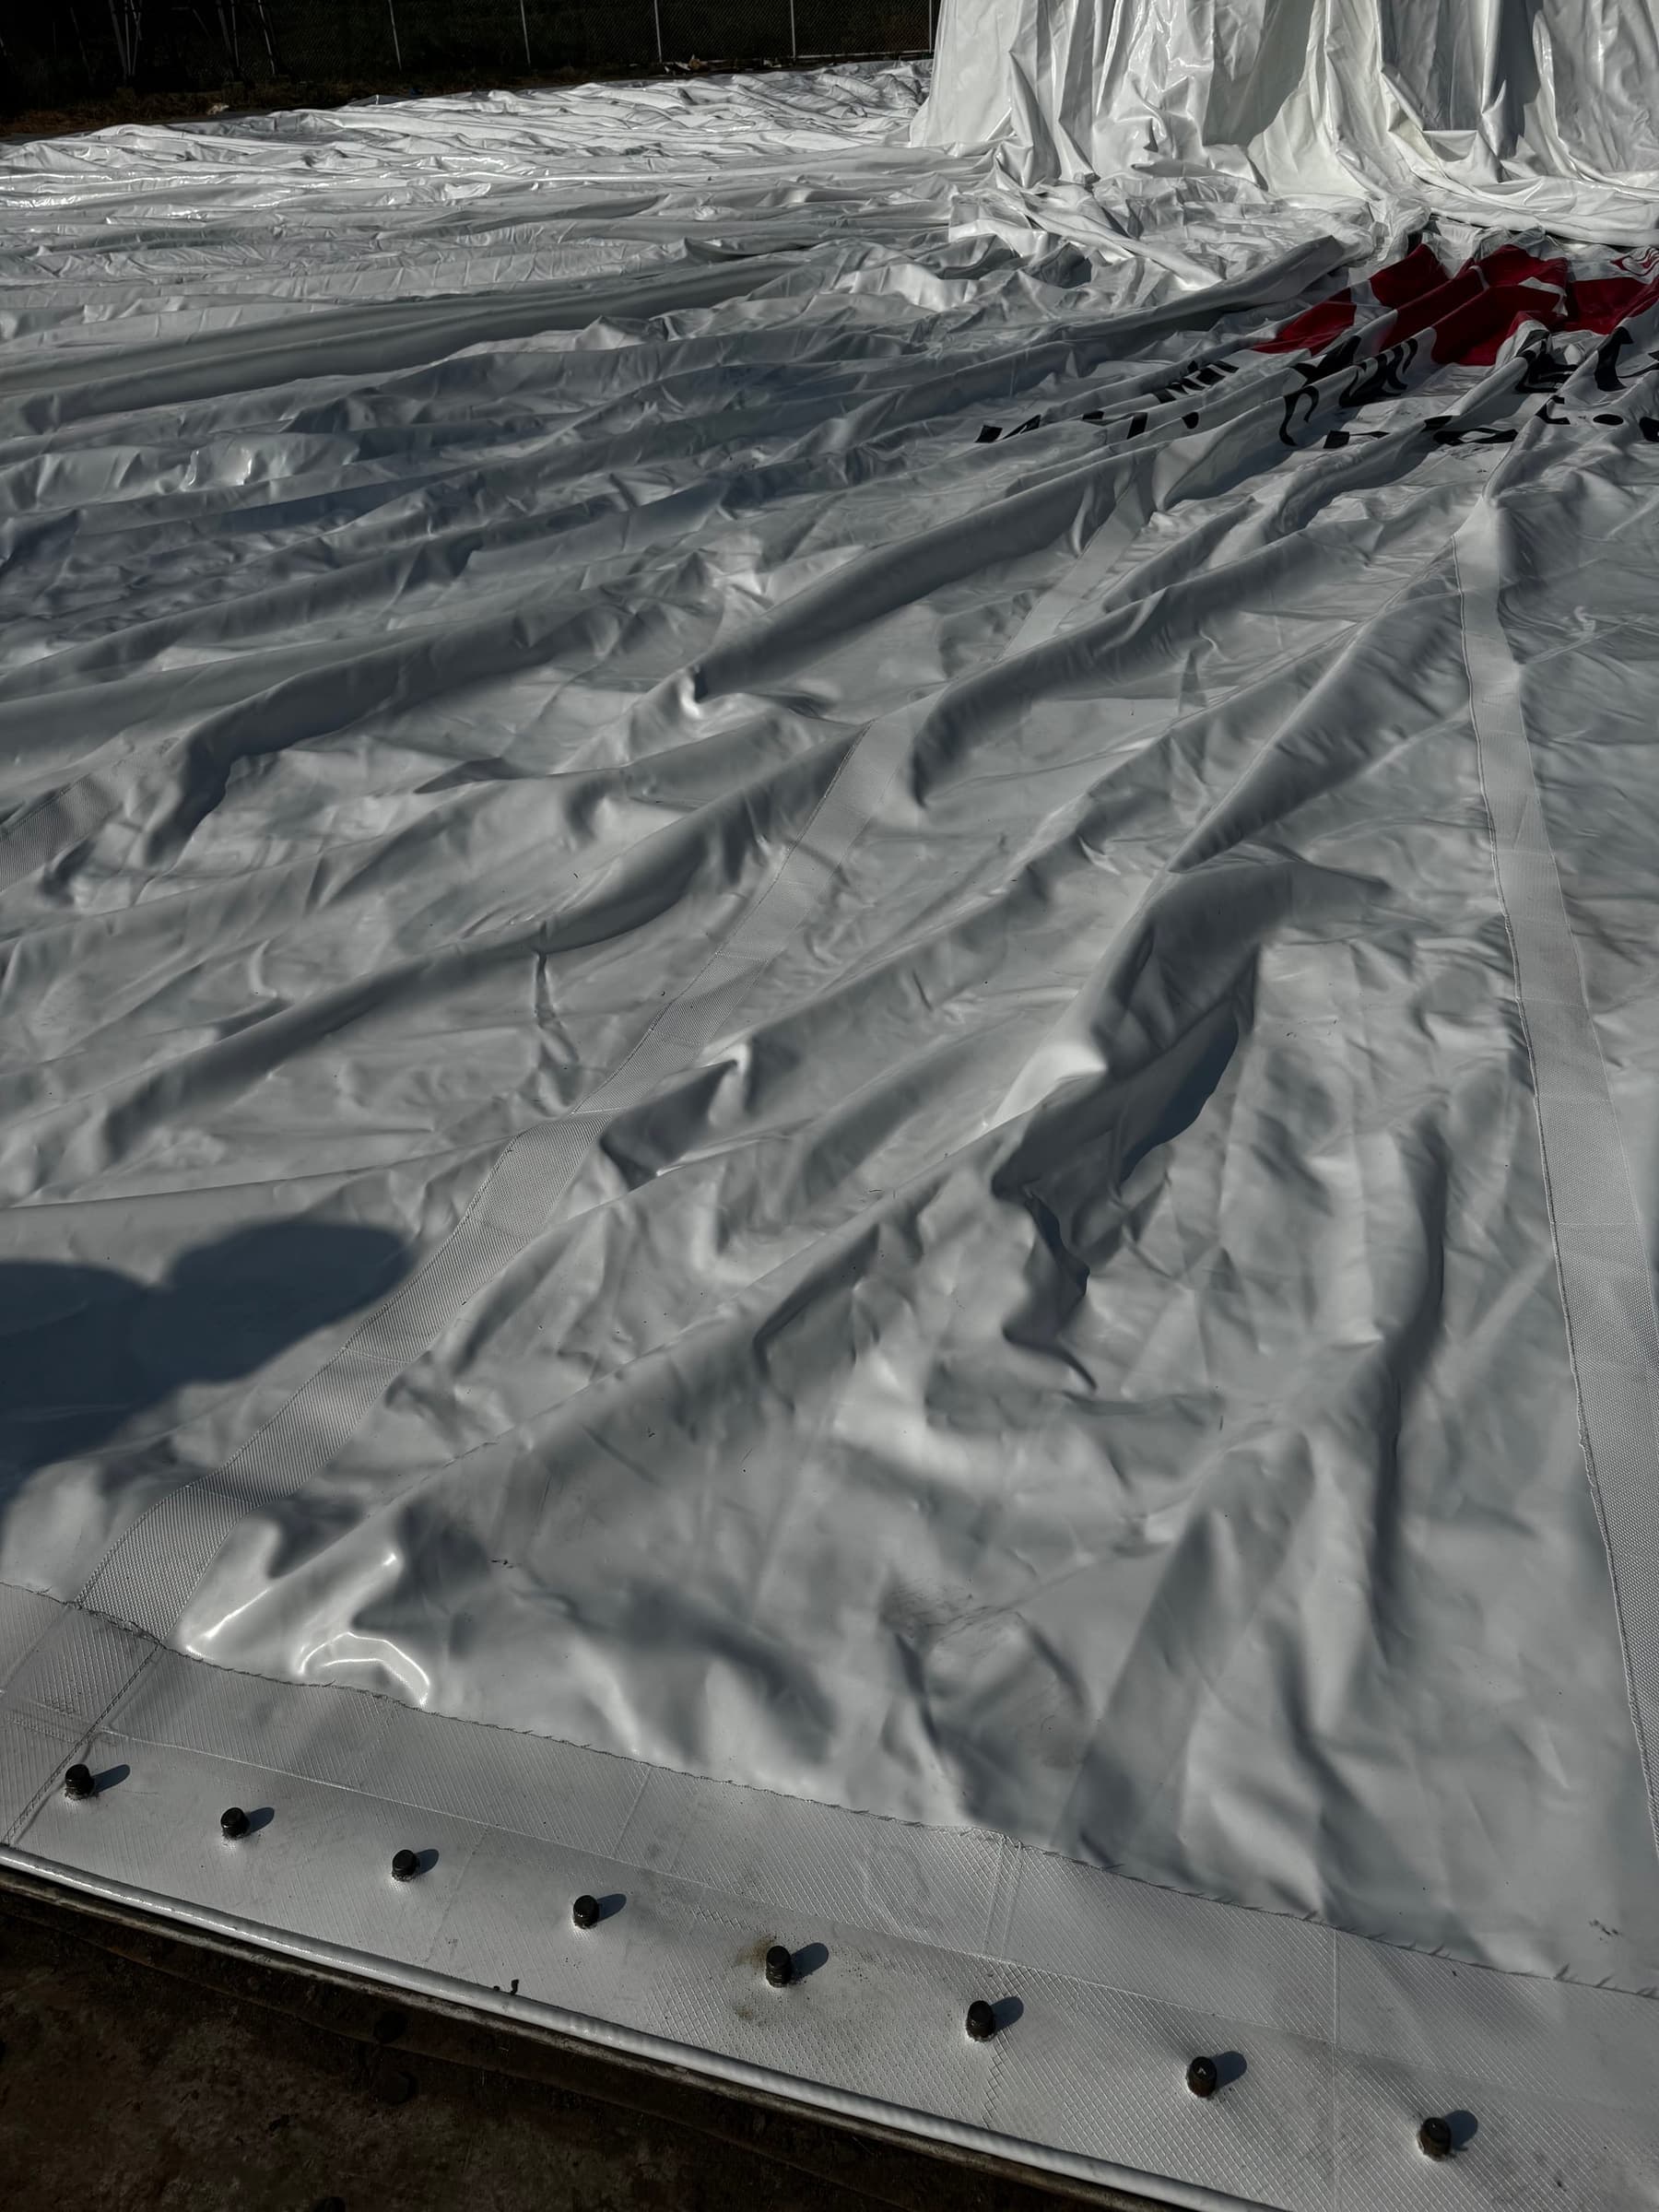
基準位置を定め、対称の区画ごとに展開・固定する
展開した膜の補強端部を、外周の取付アングルと押さえ板の位置へ順に合わせます。一点から円周全体を連続して本締めすると、余長が偏り、しわや局部的な張力が生じるおそれがあります。基準点を設け、対向する区画ごとに位置と余長を確認しながら進めます。
締付け順序、最終トルク、膜材に許容される張力は、供給者の仕様と承認図書に従います。写真から数値を推定することはできません。校正された工具を使用し、区画ごとの確認結果を記録します。
次工程に進む前の確認中心線と主要な付属品の位置を確認し、対向する区画を順に仮固定します。膜材の余長を再確認したうえで、承認された順序で本締めします。
9. 付属品、送風設備、計装・制御を復旧する
接続部を順に復旧し、機械・電気の両面から確認する
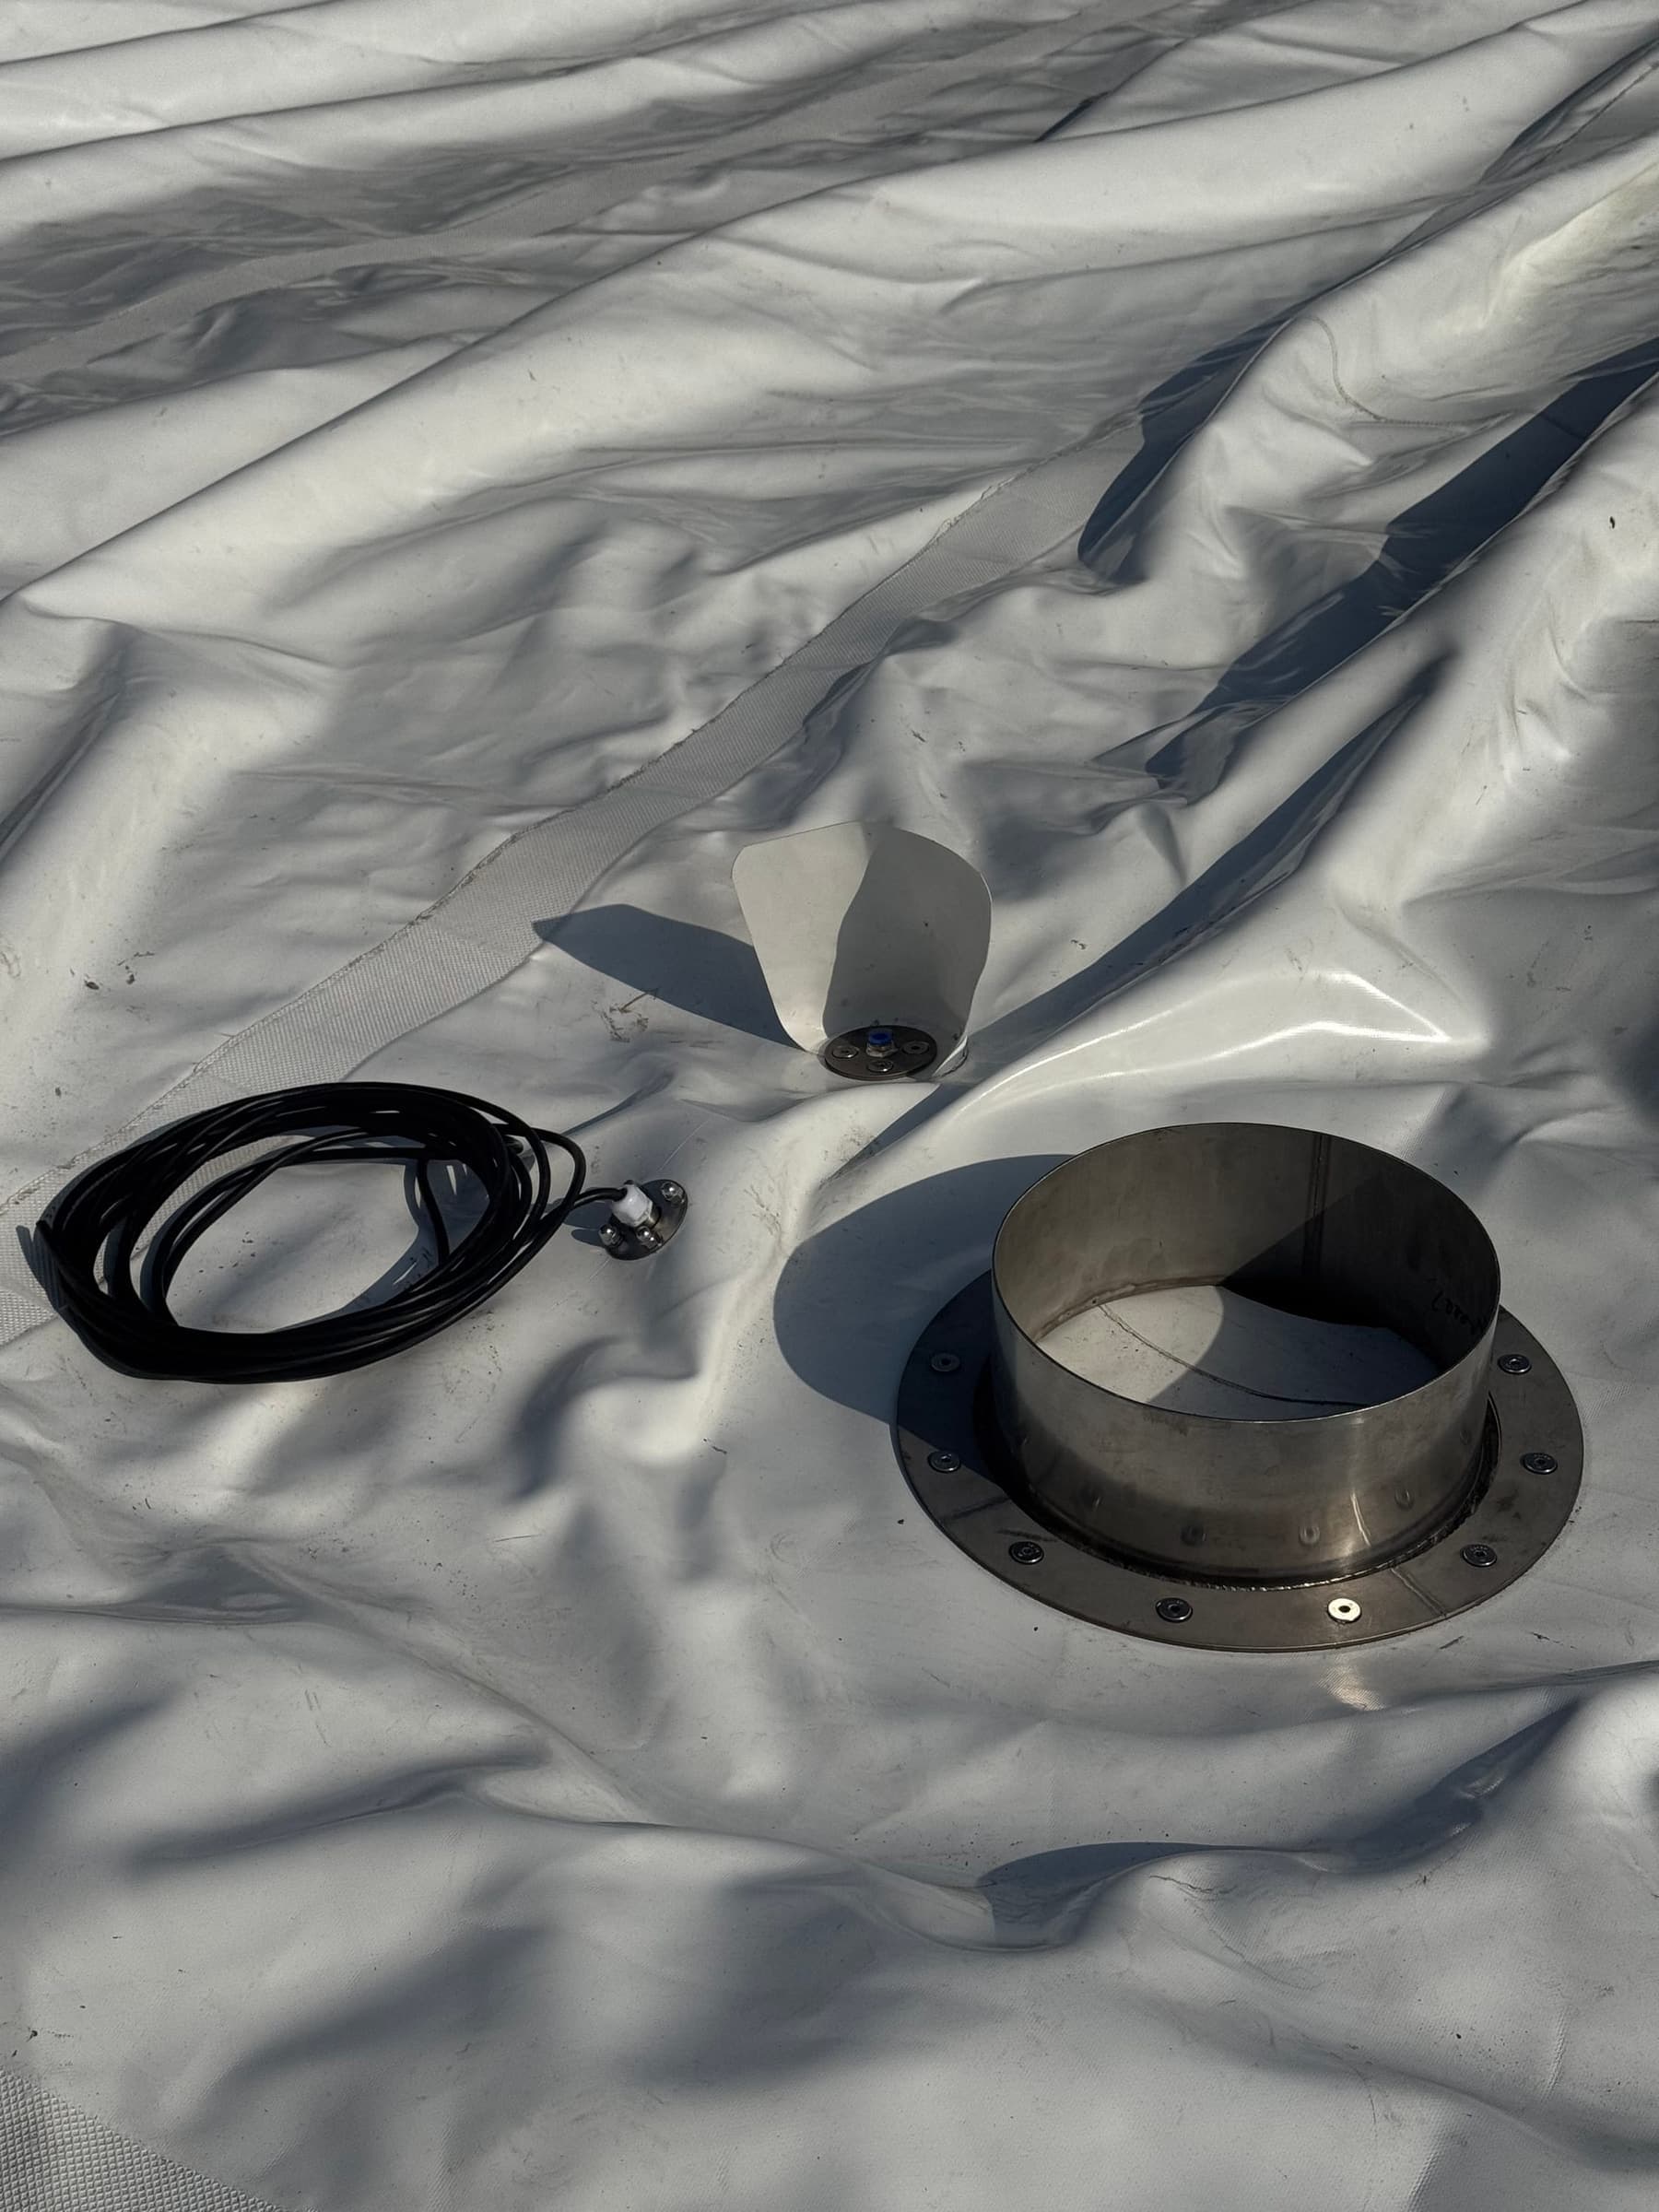
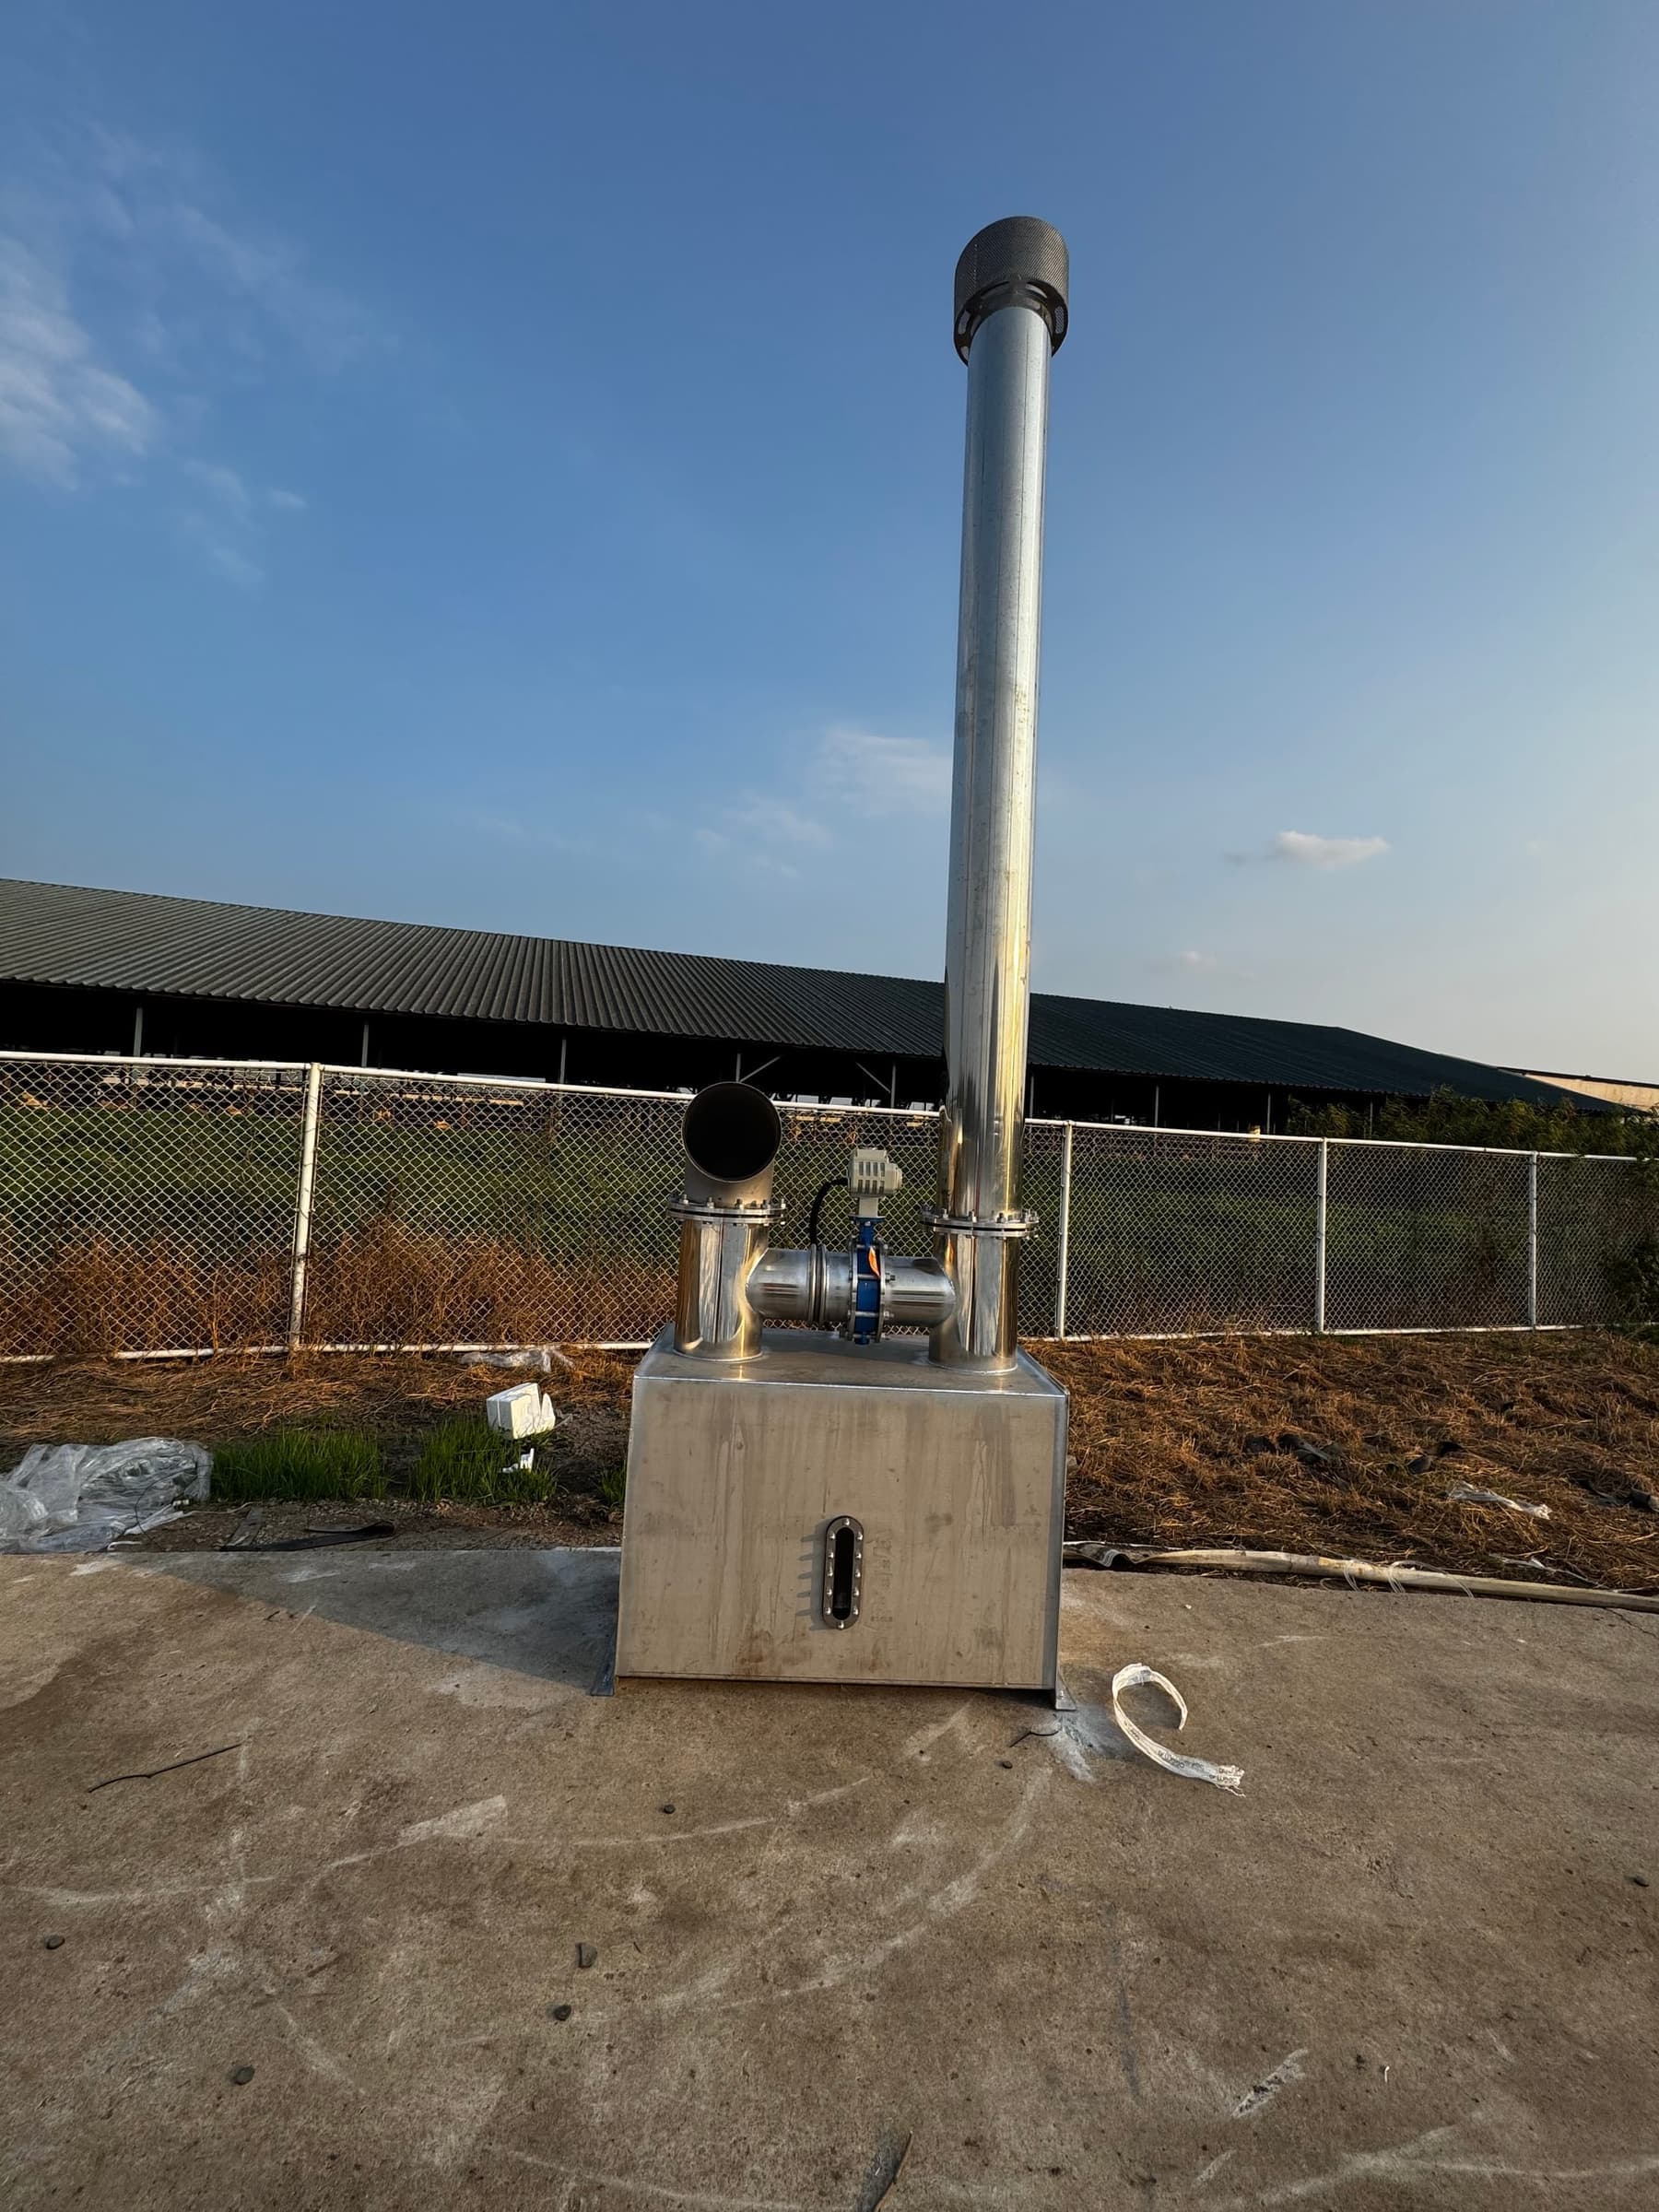
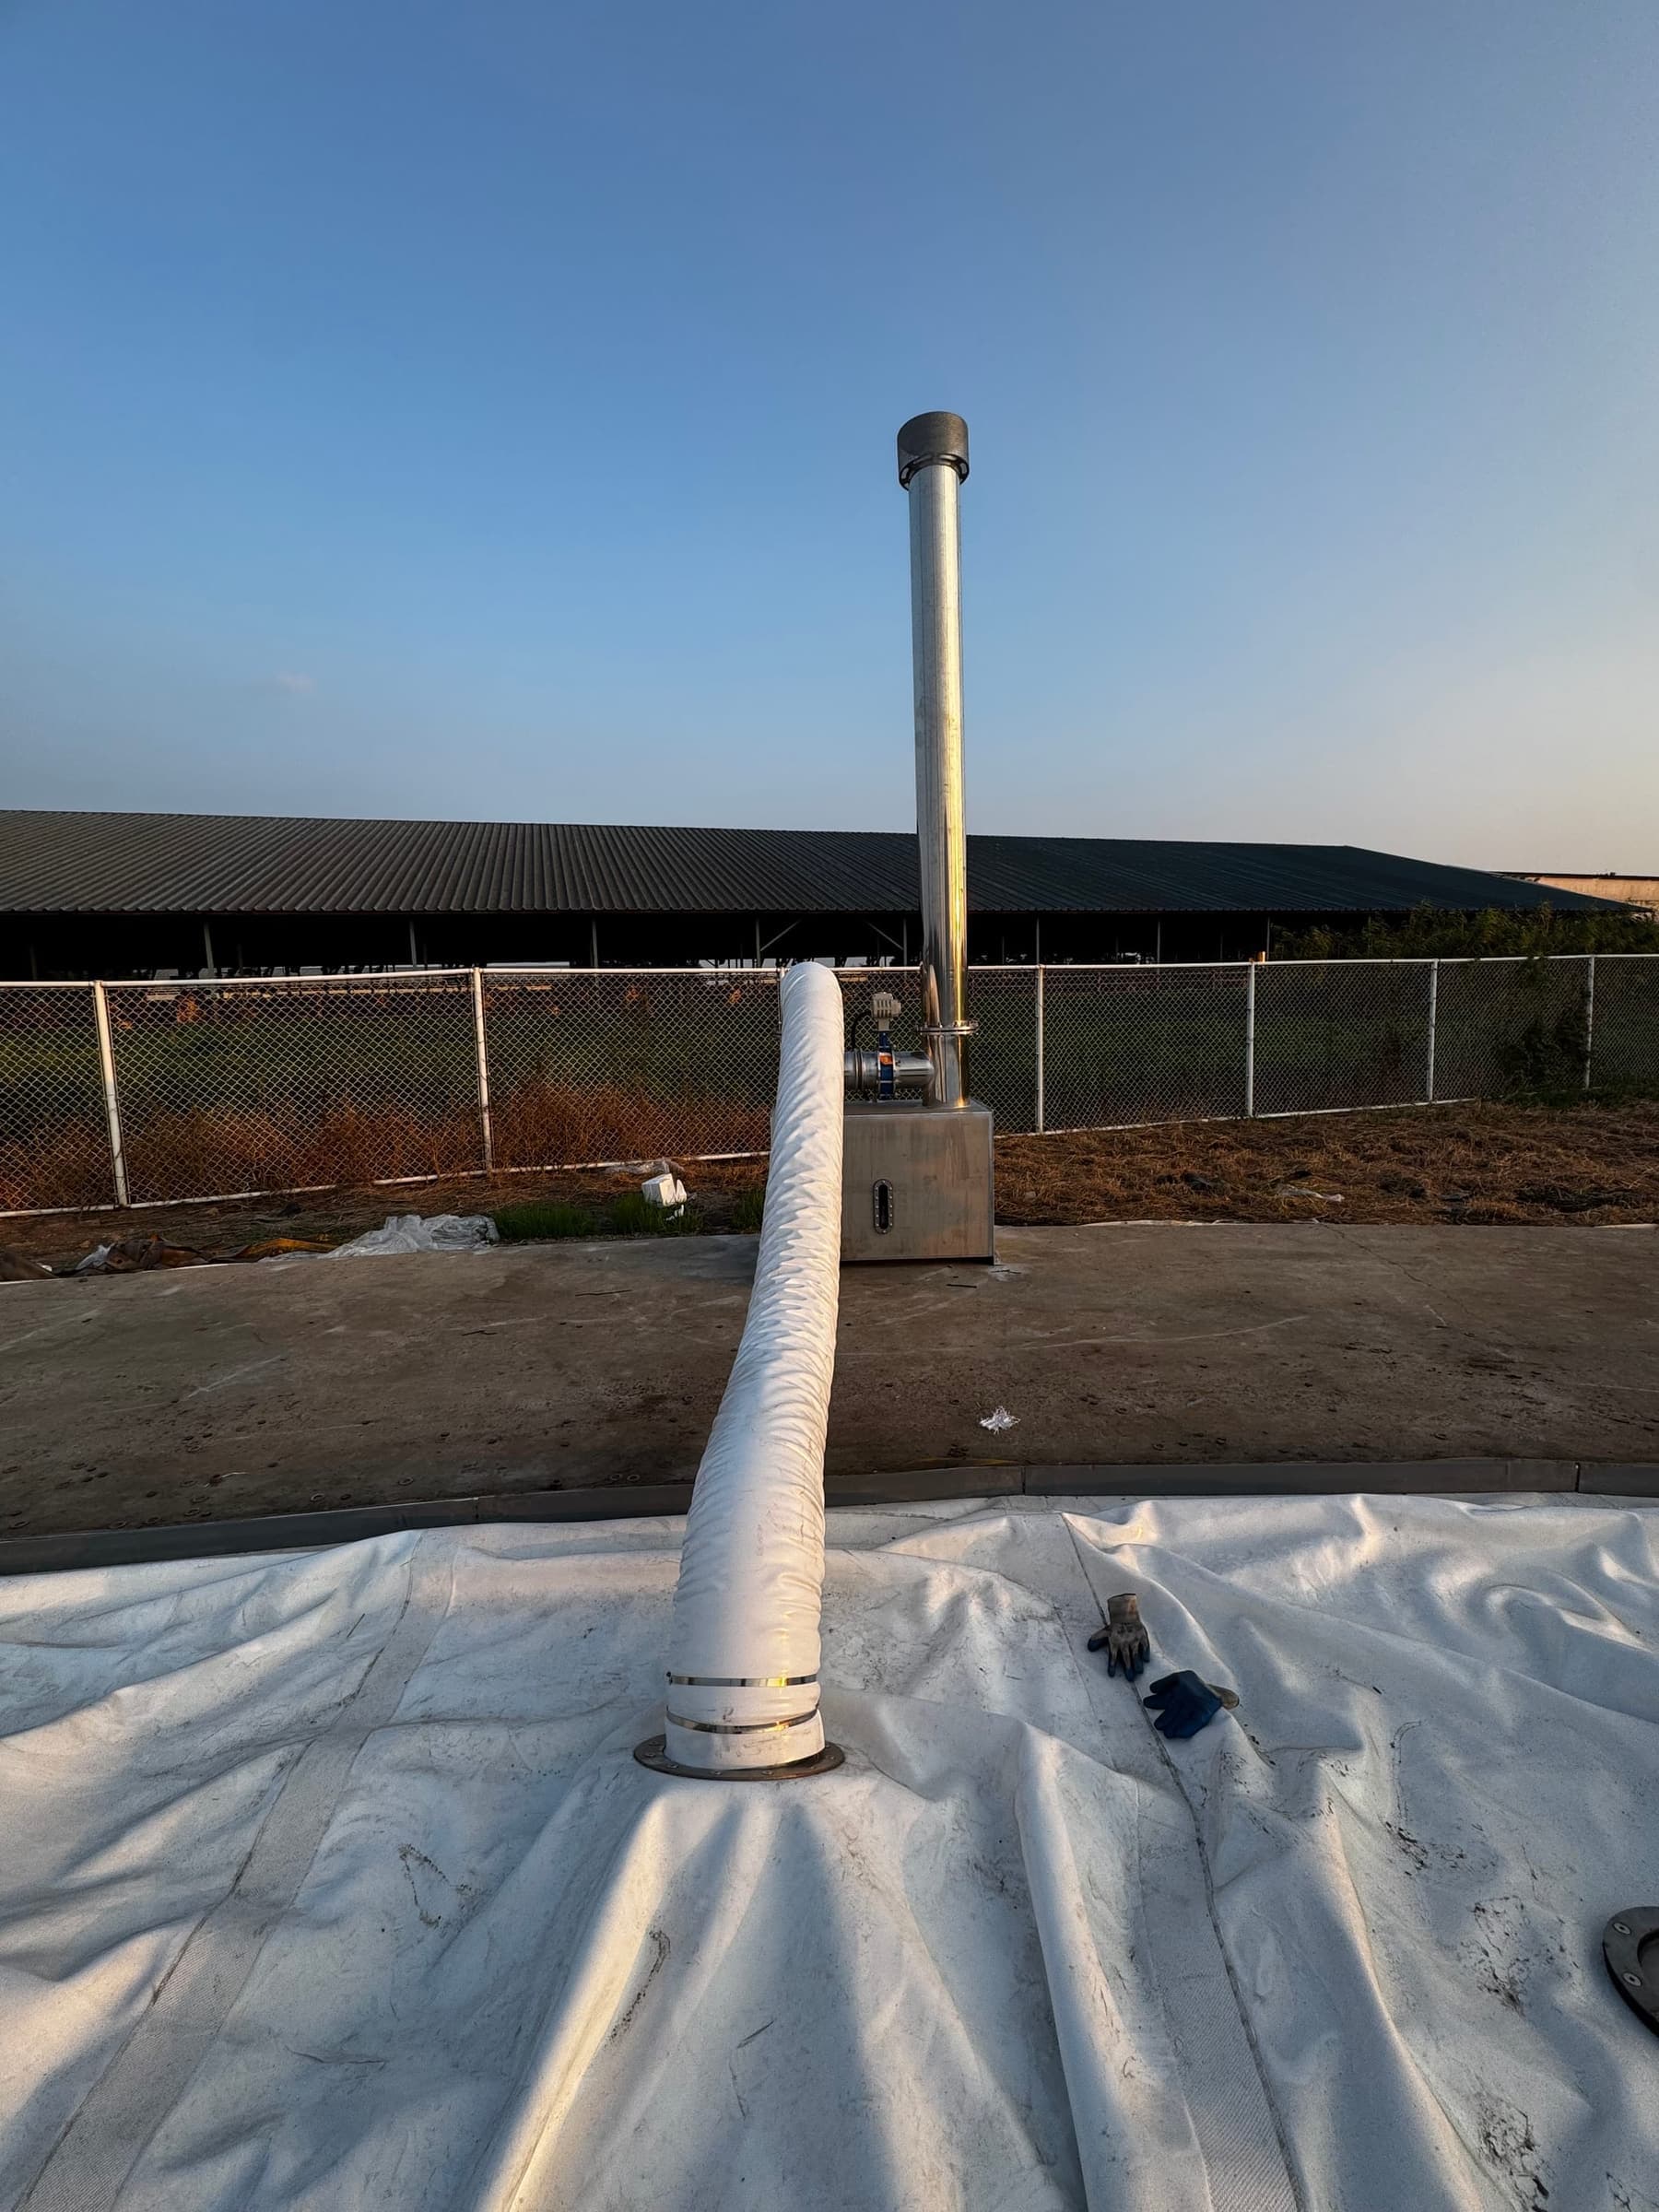
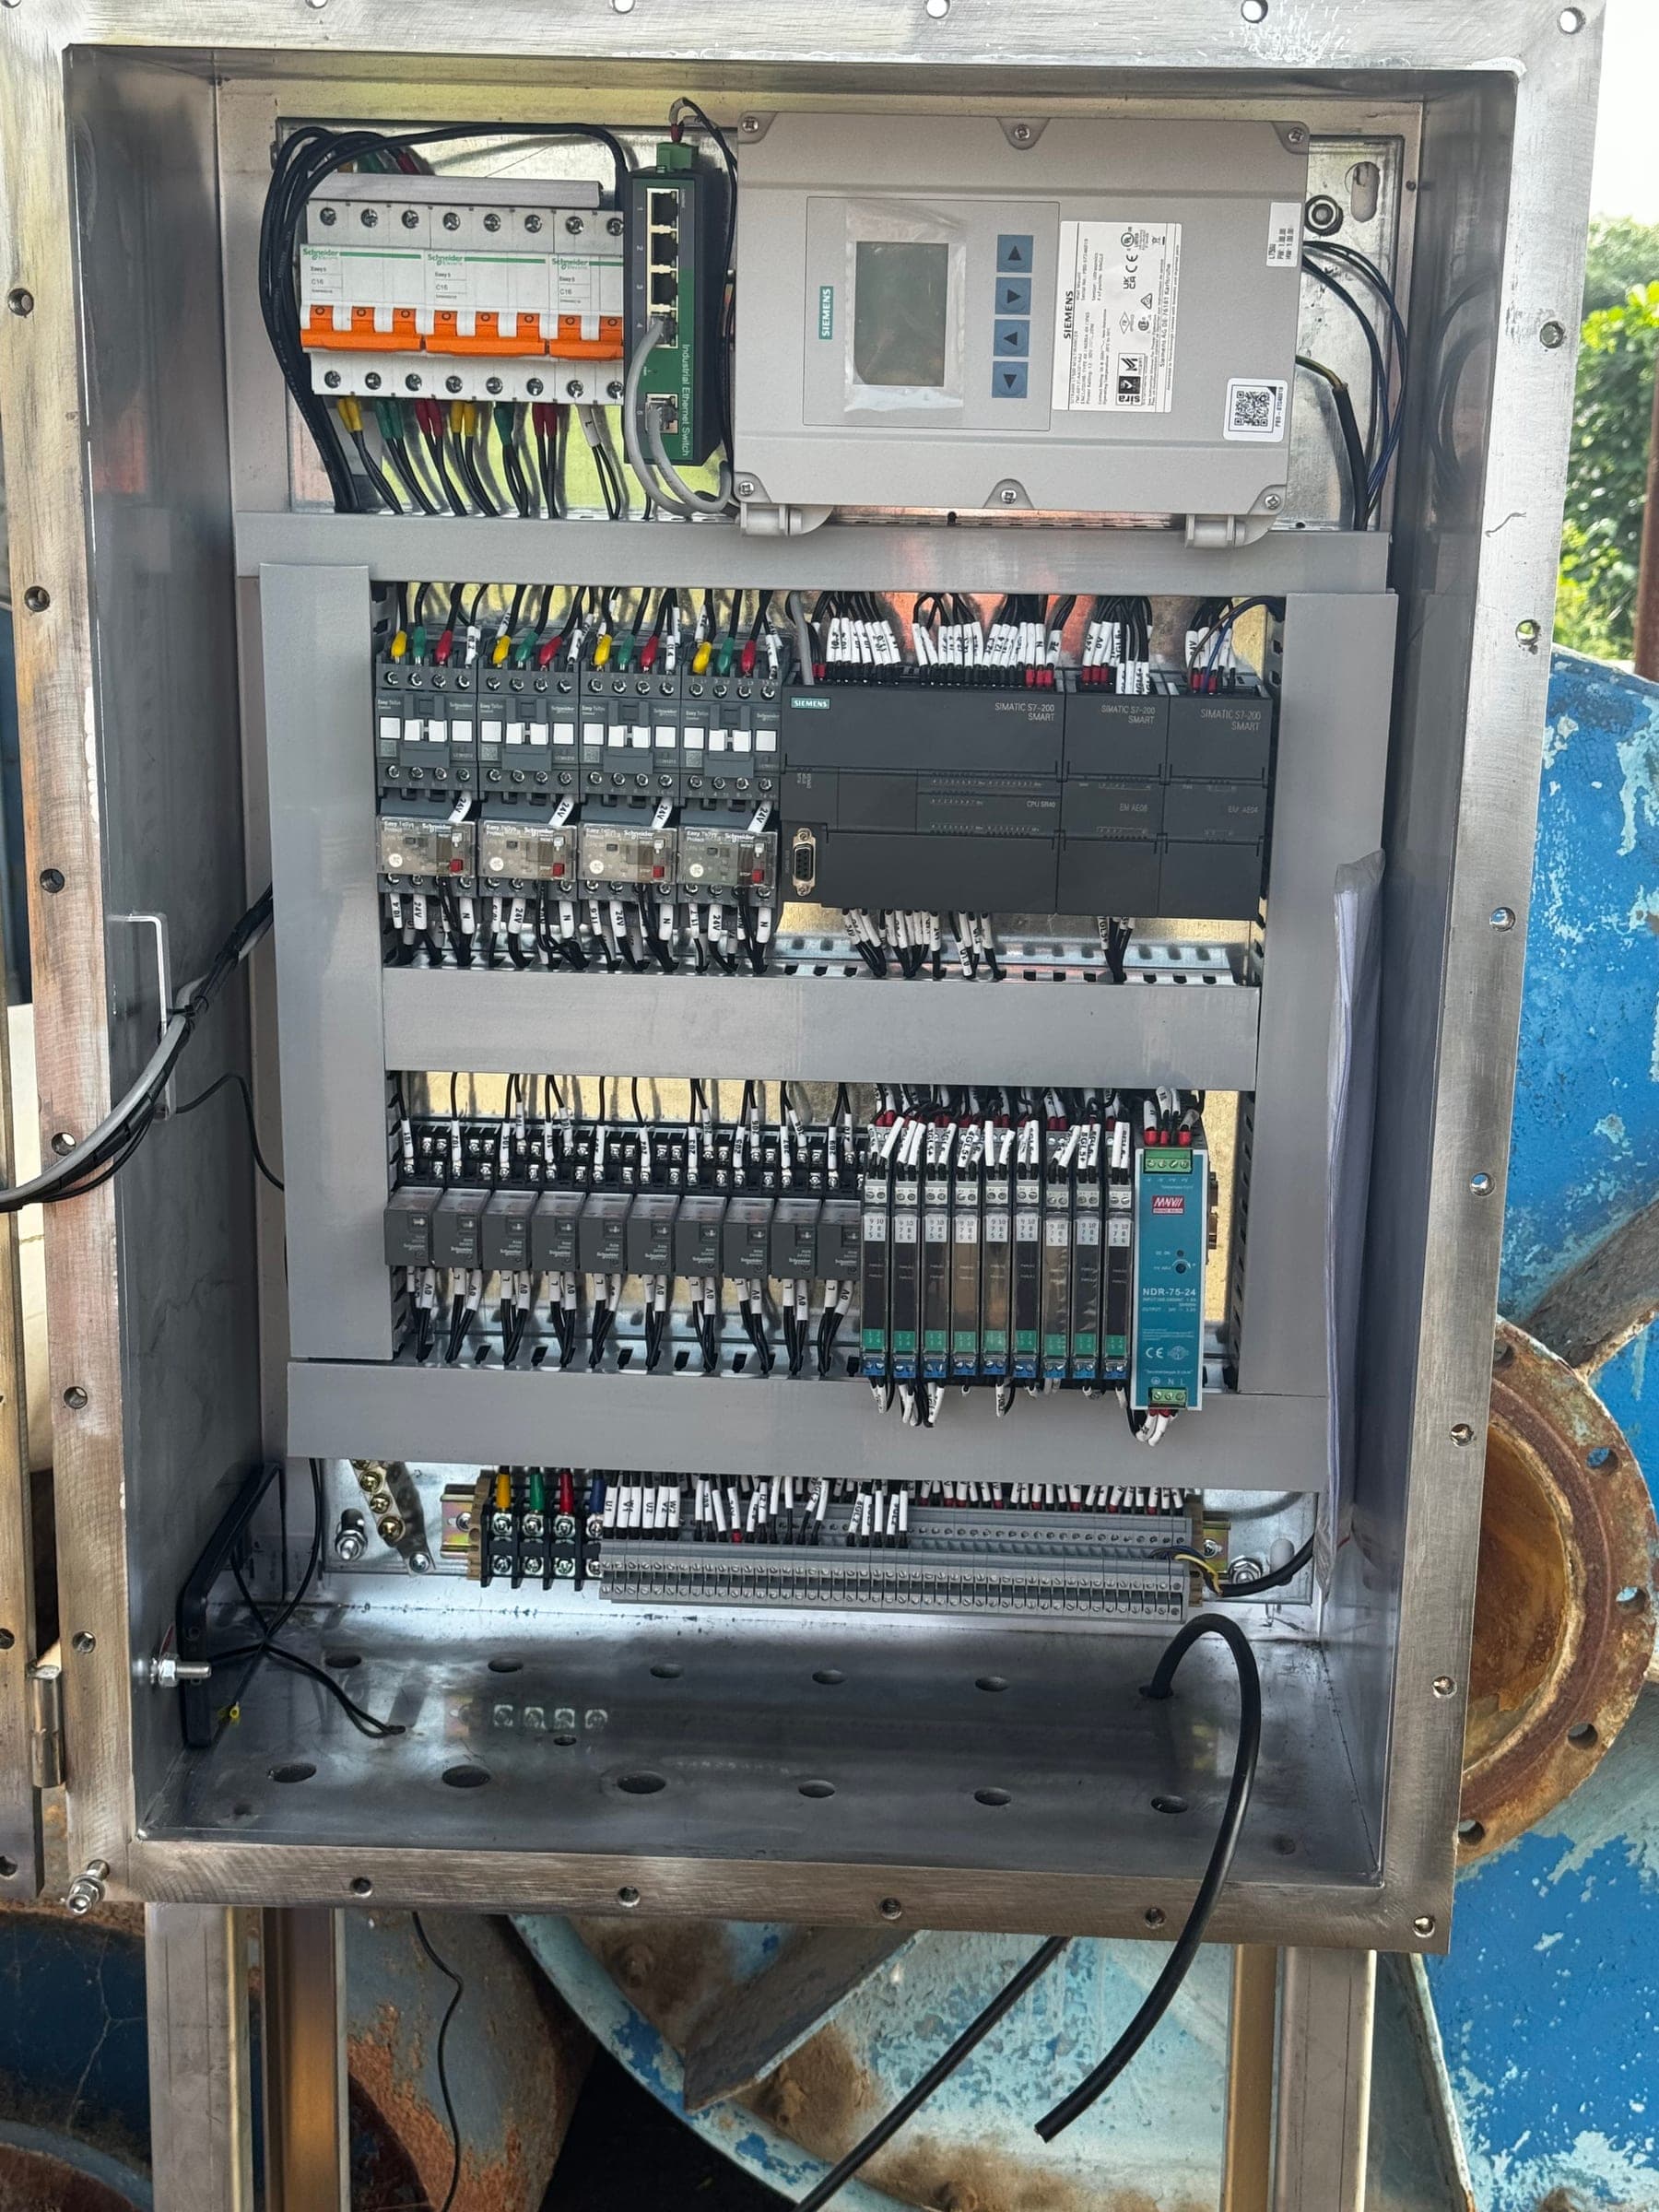
外周を固定した後、フランジ、計器の取付部、ケーブル引込部、フレキシブル接続を復旧します。ねじれや不要な引張荷重が残らないように配置を確認します。送風設備は外膜の形状を維持するための系統です。ガス配管との接続先を区別し、制御盤では圧力・膜位置の信号、警報、インターロックを回路ごとに確認します。
次工程に進む前の確認接続部の確認表に従い、膜面フランジ、フレキシブルダクト、ケーブル、圧力・膜位置の信号、送風機、弁を点検します。接続方向、シール状態、電気回路の導通を確認します。
10. 段階的な送気、機能試験、完了検査を行う
承認された手順で段階的に設備を復旧する
初回の送気では、支持空気を内膜と外膜の間へ供給し、外膜が所定の形状へ移行する様子を確認します。ガスを貯留する内膜の内側へ空気を送る工程とは区別します。外周を巡視し、引っ掛かり、異常な折れ、局部的な張力、押さえ部の滑りがないかを点検します。圧力は所定の範囲で段階的に上げ、現場の測定値と制御盤の表示を照合します。
続いて、送風機の切替え、圧力調整、膜位置の計測、警報、インターロック、前後の設備との連携を確認します。漏えい検査に用いる媒体、試験圧力、保持時間、合格基準は、設備仕様と承認済みの試験要領で定めます。外膜の形状確認だけで気密性の検査を代替することはできません。貯留ガスの導入は、必要な検査と記録の確認、所定の置換、安全確認を終えてから、別途定めた運転再開手順に従って行います。
次工程に進む前の確認外周部と接続部の再点検、計器の確認、警報・インターロック試験、所定の漏えい検査を完了し、運転再開の承認を受けるまで通常運転に移行しません。
施工上の注意点と引渡し時に確認する記録
避けるべき施工上の不備
- 腐食や鋭利な部分を処理せずに新しい膜で覆う
- 塗膜の硬化を確認せずに膜を締め付ける
- シール材の継ぎ目に隙間や異物が残る
- 一点から連続して本締めし、膜材の余長を偏らせる
- ダクトやケーブルにねじれ・引張荷重を残す
- 外観だけを確認し、警報やインターロックを試験しない
引渡し時に確認する主な記録
- 設備の隔離とガス濃度測定の記録
- 撤去時の点検結果と不具合箇所の写真
- 取付鋼材の補修と防食塗装の品質記録
- シール、締付け、区画ごとの点検記録
- 膜材と付属品の取付確認記録
- 漏えい、圧力、警報、インターロック、試運転の結果
よくある質問
局部補修ではなく、全面交換を検討すべきなのはどのような場合ですか?
損傷が局所的で周囲の膜材が健全な場合は、供給者が認める方法で補修を検討できます。広範囲の劣化やひび割れ、塗膜の剥離、繰り返す損傷、変形がある場合は、全面交換の必要性を検討します。
アウターメンブレンは通常バイオガスに接触しますか?
正常な運転状態では、内膜が貯留ガスと膜間の空気を隔て、外膜は膜間に供給する空気で形状を保ちます。ただし、外膜の交換でも設備全体の停止・隔離とガス測定を含む安全確認が必要です。
新しい外膜を取り付ける前に、押さえ金具や取付鋼材を補修するのはなぜですか?
錆、バリ、浮いた塗膜、付着物は、新しい膜の損傷やシール不良につながるおそれがあります。接触面を点検し、承認済みの仕様に従って素地調整と防食塗装を行います。
既存のシール材は再利用できますか?
材質、寸法、硬化、ひび割れ、汚染、圧縮による永久変形を確認し、承認図面と供給者の基準に照らして判断します。点検せずに再使用できると判断してはいけません。設計で指定された帯状シール材を、現場施工のシーラントで代用することも避けます。
対向する区画ごとに段階的に固定するのはなぜですか?
膜材の余長と締付け荷重が偏るのを防ぎ、中心線や付属品の位置を保つためです。一部を先に本締めすると、他の区画で必要な調整代が不足することがあります。締付け順序とトルクは承認仕様に従います。
運転を再開する前に何を確認しますか?
外膜の位置と形状、外周シール、貫通部、送風設備、圧力・膜位置の信号、警報、インターロックを確認します。膜間への支持空気の送気と、内膜の内側への貯留ガスの導入は別の工程です。漏えい検査の媒体・圧力・合格基準と必要な置換は承認済みの要領に従い、検査完了と運転再開の承認後に貯留ガスを導入します。
参考資料と適用範囲
鋼材の表面清浄度に関する用語はISO 8501-1を、バイオガス設備の運転・保全や安全管理は米国EPAのAgSTARガイドを参考にしています。これらの資料を、すべての現場に共通する施工条件や日本での法令適合の証明として扱うものではありません。本稿は工事の要点を解説する技術資料です。実際の施工、試験、運転再開には、設置地の法令、供給者の仕様、承認された施工・試験要領を適用してください。低圧設備であることだけを理由に、法令の適用対象外と判断することはできません。
関連するMOTET製品
保全・改修のご相談
既設設備の状態を確認し、補修・交換の範囲を検討します。
ガスホルダーの寸法、構造図、膜材の仕様、運転圧力、損傷箇所の写真、停止可能な期間をお知らせください。MOTETの技術チームが、局部補修と交換の判断、接続部の改修、施工条件、運転再開までの確認項目を検討します。据付指導、試運転支援、現場対応などのサービス範囲は、案件ごとの条件と契約で確認します。
技術チームに相談する